Вулканизация резиновых изделий: что происходит в пресс-форме
Вулканизация резиновых изделий — это нагрев сырой смеси под давлением, при котором молекулы каучука сшиваются в сетку и пластичная масса становится упругой резиной. Пример: кольца из одной пресс-формы пришли с разбросом твёрдости в 6–8 единиц Shore A, а у части на срезе липкая сердцевина, и причина почти всегда в режиме, то есть в температуре, времени выдержки или давлении. На производстве детали вулканизуют в пресс-форме, на литьевой машине или в автоклаве, и каждый способ задаёт свои пределы по форме детали и стабильности партии.
Сырая резиновая смесь мнётся, тянется и не держит форму. После нагрева в пресс-форме та же масса пружинит и возвращается в исходный размер после сжатия. Между этими состояниями стоит химическая реакция в нагретой форме: вулканизующая система, сера или пероксид, связывает длинные молекулы каучука поперечными мостиками. Чем гуще сетка, тем твёрже и упруже резина, но до определённого предела. Ремонт уже готовой резины составом без нагрева устроен иначе, это холодная вулканизация.
Сшивка идёт по кривой с тремя участками
Ход вулканизации технолог видит на кривой реометра: прибор нагревает образец смеси и записывает, как растёт сопротивление сдвигу. У кривой три участка. Сначала индукционный период, когда смесь ещё текучая и успевает заполнить форму. Затем быстрый подъём, это и есть сшивка. Затем плато, где свойства почти не меняются. Метод испытания смесей на вулкаметре описывает ГОСТ 12535-84, на безроторных реометрах ГОСТ Р 54547-2011; действующую редакцию смотрите в фонде стандартов на дату испытаний.
По кривой выбирают время выдержки в форме, обычно близкое к моменту, когда сшивка почти завершена. Если индукционный период слишком короткий, смесь начинает сшиваться до того, как заполнила форму, и деталь выходит с недоливом. Если выдержка короче нужной, получается мягкая липкая резина. Если намного длиннее, у части смесей начинается реверсия: сетка разрушается, и резина снова теряет твёрдость. Поэтому режим берут из кривой конкретной партии смеси, а не из таблицы.
Четыре способа вулканизации на производстве
Способ определяется тем, как смесь попадает в форму и чем её греют. Выбор между прессованием и литьём по тиражу и цене оснастки сравнивается в материале про литьё резины под давлением, здесь важнее, что каждый способ делает с режимом.
| Способ | Как подают смесь | Чем греют | Типичные изделия |
|---|---|---|---|
| Прессовая (компрессионная) | заготовка в открытое гнездо | плиты пресса | кольца, манжеты, мембраны, втулки |
| Трансферная | смесь продавливается из камеры в закрытую форму | плиты пресса | детали с закладной арматурой, тонкие стенки |
| Литьевая | шнек впрыскивает разогретую смесь | форма на машине | серии мелких деталей тысячами |
| Автоклавная | изделие в форме или на дорне | насыщенный пар под давлением | рукава, валы, обкладки, крупные изделия |
Длинномерные профили и шнуры вулканизуют непрерывно, сразу после выхода из фильеры, по отдельной технологии экструзии резины. Стыки колец из шнура вулканизуют в маленькой локальной форме, о чём рассказывает материал про вулканизацию стыка.
Температура зависит от способа и смеси
Температура разная у каждого способа, потому что разная скорость прогрева. При литье смесь уже разогрета шнеком до входа в форму, поэтому форму держат горячее, и цикл короче. В автоклаве пар отдаёт тепло медленнее плит пресса, и крупные изделия греют при более низкой температуре и дольше. Вулканизационный автоклав работает как сосуд под давлением пара, а плиты пресса нагреты до +150…+200 °C, поэтому с ними работает только обученный и допущенный персонал: автоклав эксплуатируют по федеральным нормам и правилам для оборудования под избыточным давлением (приказ Ростехнадзора № 536 от 15.12.2020), крышку открывают только после сброса давления, блокировки пресса не отключают.
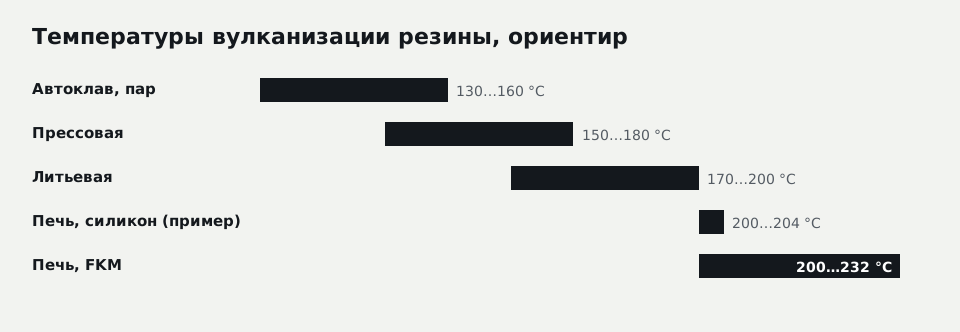
Диапазоны на схеме: прессовая вулканизация ориентировочно +150…+180 °C, литьевая +170…+200 °C, автоклавная паром +130…+160 °C (ориентир для марок общего назначения, режим фиксируют по кривой смеси). Постотверждение FKM в печи по данным Rubber World чаще всего ведут при +200…+232 °C. Силикон после формы постотверждают ориентировочно 4 часа при +200 °C, такой режим приводят технические листы производителей силиконовых смесей.
Время выдержки считают по самой толстой стенке
Резина плохо проводит тепло. Кольцо сечением 3 мм прогревается насквозь за секунды, а у втулки со стенкой 25 мм середина отстаёт от поверхности на минуты. Если взять режим тонкой детали, у толстой поверхность довулканизуется, а сердцевина останется сырой. Если взять долгий режим при высокой температуре, поверхность перегреется раньше, чем прогреется центр.
Поэтому толстостенные детали вулканизуют при температуре ниже обычной и дольше, иногда ступенями. Пример: кольцо сечением 3 мм из NBR и буфер высотой 40 мм из той же смеси прессуют при одной температуре плит, но буфер держат в форме в несколько раз дольше. Время выдержки для конкретной детали подбирают на первых отливках, разрезая их и проверяя твёрдость по сечению.
Давление закрывает поры
Давление пресса не ускоряет сшивку. Оно нужно, чтобы смесь заполнила все углы гнезда, а воздух и пары из смеси не собрались в пузыри. При нагреве из смеси выделяются летучие вещества, и если давления не хватает, они остаются в толще детали порами. Поры видны на срезе, а на поверхности уплотнения дают рябь и раковины.
У многогнёздной формы большой площади усилия пресса может не хватать на все гнёзда, и тогда облой растёт, а детали по краям формы выходят с порами. Облой после прессования снимают, и способ, которым идёт удаление облоя, выбирают по его признакам. Если облой и поры появляются в одних и тех же гнёздах, режим оставляют и проверяют форму и пресс.
Вулканизующая система задаёт термостойкость
Серная вулканизация самая распространённая для NBR, натурального каучука и части марок EPDM: она дешевле и даёт хорошую прочность. Серные мостики менее устойчивы к нагреву, поэтому при длительной работе в горячей воде и паре такая резина быстрее садится. Пероксидная вулканизация даёт углерод-углеродные связи, которые прочнее при нагреве: её применяют для EPDM под горячую воду, для HNBR и силикона. Силикон высокой чистоты вулканизуют платиновым катализатором, FKM чаще бисфенольной системой или пероксидом.
Для заказчика из этого следует одно: марка «EPDM» на чертеже не говорит о системе вулканизации. Если деталь работает в горячей воде и паре, систему указывают отдельно или спрашивают у изготовителя, какая смесь будет в партии. Это сведения о материале, а не о способе формования, и их пишут в КП.
Печь постотверждения планируют по материалу
После формы детали из FKM и силикона часто догревают в печи, и для производства это отдельный участок режима со своими ограничениями. По данным Rubber World, постотверждение FKM занимает от 2 до 24 часов, а детали из FKM нельзя отверждать в одной печи с силиконом: следы фтороводорода, которые выходят из FKM при нагреве, повреждают силиконовые детали. Поэтому партии двух материалов разводят по разным загрузкам, и срок изготовления это учитывает. Фтороводород опасен и для людей, поэтому печь постотверждения FKM ставят с вытяжкой, а камеру открывают после остывания и проветривания. Догрев, или постотверждение силикона и FKM, меняет свойства детали; в КП его режим идёт отдельной строкой.
Усадку закладывают в пресс-форму
После выемки и остывания резиновая деталь становится меньше гнезда. Ориентир для марок общего назначения: линейная усадка около 1,5–3 %, у FKM и силикона она обычно выше, чем у NBR. Точное значение зависит от смеси, наполнителя и режима. Форму изготавливают с припуском под усадку конкретной смеси, поэтому форма, рассчитанная под NBR, может дать кольцо из FKM меньше допуска.
Пример: кольцо внутренним диаметром 100 мм. Разница усадки в 1 % между двумя смесями означает 1 мм по диаметру, что выходит за типичный допуск такого кольца. Поэтому замена марки резины в готовой форме начинается с пробных отливок и замера, а не с запуска партии. У пресс-формы для РТИ заранее решают, кому она принадлежит и как её пересчитывают под другую смесь.
Дефекты режима видны на срезе
Большинство ошибок вулканизации обнаруживается простым осмотром и ножом. Одну деталь из выборки разрезают по самому толстому месту и смотрят сечение.
| Что видно | Вероятная причина | Что проверить |
|---|---|---|
| Липкая или мягкая сердцевина | короткая выдержка, низкая температура | время по кривой, толщину стенки |
| Твёрдая хрупкая поверхность, трещины | перегрев, долгая выдержка | температуру плит, реверсию смеси |
| Поры в толще | мало давления, влага в смеси | усилие пресса, хранение смеси |
| Недолив на кромке | подвулканизация до заполнения | индукционный период, массу заготовки |
| Разная твёрдость деталей одной формы | неравномерный нагрев плит | температуру по гнёздам |
Деталь с одной из этих примет не исправляется обработкой. Её отбраковывают, а режим или оснастку корректируют до следующей закладки.
Партию принимают по твёрдости и разрезу
Приёмка формовых деталей проверяет результат вулканизации тремя действиями. Первое: твёрдость по Шору на нескольких деталях из разных гнёзд, с допуском по чертежу; если допуск не указан, его согласуют в КП. Твёрдость меряют не сразу после выемки: минимальный интервал между вулканизацией и испытанием задаёт ISO 23529, свежая горячая деталь покажет другое значение. Второе: разрез одной детали по толстому месту на поры и липкость. Третье: размеры вне линии разъёма с учётом усадки.
Результаты записывают по гнёздам и по партии смеси, вместе с фото среза. Тогда расхождение у следующей партии можно связать с конкретной причиной. Какие испытания резины можно заказать сверх твёрдости и размеров, например прочность, удлинение и остаточную деформацию на образцах той же смеси, входит в испытания резиновых изделий.
Короткие ответы о вулканизации
При какой температуре вулканизуют резиновые изделия?
Резиновые изделия в пресс-форме вулканизуют ориентировочно при +150…+180 °C, на литьевых машинах при +170…+200 °C, в автоклаве паром при +130…+160 °C. Точный режим берут из кривой реометра конкретной смеси и подгоняют под толщину детали. Детали из FKM и силикона после формы часто догревают в печи при +200 °C и выше.
Сколько длится вулканизация резиновой детали?
Вулканизация резиновой детали в пресс-форме длится от нескольких минут для тонких колец до десятков минут для толстостенных буферов и втулок, потому что середина толстой детали прогревается медленно. Постотверждение FKM в печи добавляет от 2 до 24 часов. Время выдержки задают по кривой реометра и проверяют разрезом первых деталей.
Как понять, что резиновая деталь недовулканизована?
Недовулканизованная резиновая деталь мягче нормы по Шору, на разрезе по толстому месту сердцевина липкая или тянется, а после сжатия деталь медленно и не полностью возвращает размер. Поверхность при этом может выглядеть нормально. Проверку делают на детали, остывшей до комнатной температуры, сравнивая твёрдость поверхности и середины среза с допуском по чертежу.
Режим фиксируют вместе с изделием
Вулканизация повторяется от партии к партии только тогда, когда режим записан рядом с чертежом: марка смеси, температура, время выдержки, постотверждение, допуск по твёрдости. Деталь получает артикул вида P-000123, и повторный заказ по нему идёт с тем же режимом и той же формой. Если деталь новая, к заявке на формовые РТИ приложите чертёж, марку и твёрдость резины, рабочую среду и температуру, тираж в год. Режим под эти данные технолог участка формования и вулканизации подберёт на пробных отливках до запуска серии.
Нормы приведены по состоянию на октябрь 2026 года. Данные о материалах — ориентир для марок общего назначения; материал, размеры и допуски для вашего узла фиксируются в КП после технической оценки.
Вопросы и ответы
Можно ли довулканизовать резиновую деталь, если она получилась мягкой?
Почему резиновая деталь пахнет после вулканизации?
Влияет ли вулканизация на цвет резины?
Можно ли вулканизовать резину в домашней духовке или на плитке?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30