Усадка резины при вулканизации: 1–3 % и как её учитывают в пресс-форме
Усадка резины при вулканизации обычно лежит в пределах 1–3 % линейного размера и зависит от каучука, системы вулканизации, твёрдости и режима. Пример расчёта: под резиновое кольцо Ø50,00 мм из смеси с усадкой 1,5 % гнездо пресс-формы делают Ø50,76 мм, а смесь с усадкой 2,5 % в той же форме даст кольцо Ø49,49 мм, на полмиллиметра меньше. Поэтому пресс-форму рассчитывают под конкретную смесь, а смену марки в готовой форме проверяют пробной партией.
Усадкой называют разницу между размером гнезда пресс-формы и размером готовой детали после остывания, отнесённую к размеру гнезда. Деталь всегда меньше гнезда. Справочник Parker O-Ring Handbook (PDF, раздел 2.10) называет это коэффициентом усадки и отмечает, что на неё влияют способ формования, время, температура и давление, поэтому усадку конкретной смеси уточняют у изготовителя смеси или на опытной партии.
Резина садится по двум причинам
Первая причина тепловая. Смесь заполняет гнездо при температуре вулканизации, обычно 150–180 °C, и в этот момент принимает размеры горячей стальной формы. При остывании до комнатной температуры резина сжимается сильнее стали: её линейное тепловое расширение примерно в 15–20 раз больше. Оценка: при разнице коэффициентов около 2,1·10⁻⁴ 1/К и остывании на 137 градусов деталь уменьшается примерно на 2,8 % (пример, ориентир для ненаполненной резины).
Вторая причина химическая: при сшивке цепи каучука сближаются, и объём смеси немного уменьшается. Наполнители, сажа и минеральные порошки, почти не участвуют ни в тепловом, ни в химическом сжатии, поэтому чем их больше, тем меньше усадка. Отсюда наблюдение изготовителей: мягкие смеси с меньшим наполнением садятся сильнее твёрдых.
Усадка обычно от 1 до 3 %, у силикона и FKM больше
Справочник американского изготовителя колец Apple Rubber приводит пример: нитрильная смесь на серной вулканизации может иметь усадку 2,4 %, а на перекисной 3,02 % (Apple Rubber). Там же указано, что силикон и FKM обычно садятся сильнее нитрила и EPDM, а мягкие марки сильнее твёрдых. Общий ориентир для смесей общего назначения 1–3 % линейного размера; фактическое значение для партии фиксируется на опытной закладке.
Какая усадка у резины при вулканизации?
Усадка резины при вулканизации обычно составляет 1–3 % линейного размера: деталь на эту долю меньше гнезда пресс-формы. Значение зависит от каучука, системы вулканизации, твёрдости и режима: например, нитрильная смесь на серной вулканизации может садиться на 2,4 %, на перекисной на 3 %. Силикон и фторкаучук обычно садятся сильнее нитрила и EPDM, а мягкие марки сильнее твёрдых.
Parker делит смеси на классы усадки
Стандартной Parker считает усадку нитрильной смеси и называет её AN; на неё рассчитаны стандартные пресс-формы для колец. Смеси, которые садятся меньше, получили класс −1, больше классы от I до VI. В таблице 10-10 справочника каждому классу соответствует множитель размера: детали из смеси класса III в стандартной форме выходят на 1,6 % меньше, чем из AN.
| Класс усадки | Множитель размера | Деталь Ø100 мм по AN выйдет |
|---|---|---|
| −1 | 1,006 | 100,6 мм |
| AN | 1,000 | 100,0 мм |
| I | 0,994 | 99,4 мм |
| II | 0,989 | 98,9 мм |
| III | 0,984 | 98,4 мм |
| IV | 0,979 | 97,9 мм |
| V | 0,974 | 97,4 мм |
| VI | 0,969 | 96,9 мм |
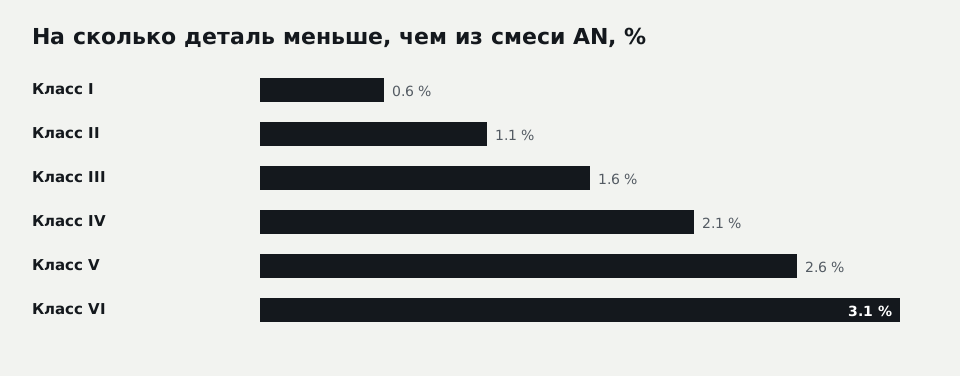
На схеме та же таблица в процентах: деталь из стандартной формы меньше, чем из смеси AN, на 0,6 % у класса I, 1,1 % у II, 1,6 % у III, 2,1 % у IV, 2,6 % у V и 3,1 % у класса VI. По таблице классов справочника большинство фторкаучуковых смесей Parker относится к классу III и выпускается в специальных компенсированных формах, а силиконы встречаются в классах от AN до V. Допуск растёт вместе с классом: множитель допуска у класса III 0,0036 от диаметра.
Гнездо пресс-формы считают от размера детали
Если усадка смеси s известна в долях, размер гнезда равен размеру детали, делённому на (1 − s). Пример: кольцо внутренним диаметром 50,00 мм из смеси с усадкой 1,5 %. Гнездо 50,00 / 0,985 ≈ 50,76 мм. Тот же расчёт делают для сечения: шнур 3,00 мм требует гнезда 3,05 мм. Приближённо к размеру детали добавляют s процентов; точная формула даёт чуть больше, при усадке 3 % на диаметре 50 мм разница около 0,05 мм.
Теперь в ту же форму 50,76 мм заливают смесь с усадкой 2,5 %. Кольцо выходит 50,76 × 0,975 ≈ 49,49 мм, на 0,51 мм меньше чертежа. При усадке 3 % получится 49,24 мм. Для кольца в канавке с натягом это меняет растяжение на валу и сжатие сечения, а для прокладки с отверстиями под болты смещает отверстия на краях на десятые доли миллиметра.
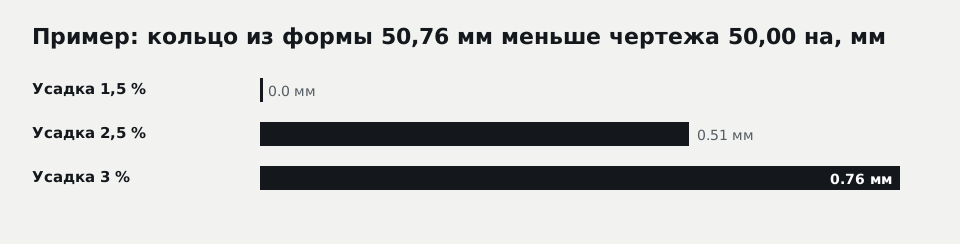
На второй схеме отклонение от чертежа для одной формы 50,76 мм: ноль при усадке 1,5 %, минус 0,51 мм при 2,5 % и минус 0,76 мм при 3 %.
Как рассчитать гнездо пресс-формы с учётом усадки резины?
Гнездо пресс-формы с учётом усадки резины рассчитывают делением размера детали на (1 − s), где s усадка смеси в долях. Для кольца Ø50,00 мм из смеси с усадкой 1,5 % гнездо 50,00 / 0,985 ≈ 50,76 мм, для шнура 3,00 мм около 3,05 мм. Усадку берут для конкретной смеси и режима формования, а для FKM и силикона добавляют уменьшение размера при постотверждении.
Режим формования сдвигает усадку внутри одной смеси
Одна и та же смесь садится по-разному в зависимости от способа и режима. Apple Rubber отмечает, что высокое давление впрыска при литье и большие колебания температуры смеси или формы увеличивают усадку. Parker добавляет к факторам способ формования, компрессионное, трансферное или литьевое, время, температуру и давление. Поэтому при переносе детали из компрессионной формы в литьевую размер снова проверяют.
Как различаются эти способы в работе и какие детали на каком делают, показано на примере прессования резины в пресс-форме. Для расчёта усадки нужно одно: режим, на котором её определили, записывают вместе с цифрой, и при серийном выпуске его не меняют без проверки размеров.
Светофор смены смеси в готовой пресс-форме
Типичный источник брака по размеру: в форму, рассчитанную под одну смесь, ставят другую. Перед таким решением заявку оцениваем по трём уровням. Это классификация Сивиза, а не норма.
| Уровень | Ситуация | Что делаем |
|---|---|---|
| зелёный | та же смесь, под которую рассчитана форма, тот же режим | выпускаем, контроль размеров по первой съёмке |
| жёлтый | другая смесь того же каучука и близкой твёрдости, допуск детали не меньше ±1 % | пробная закладка, замер, решение по факту |
| красный | смена каучука (NBR на силикон или FKM), мягче на 15–20 единиц, допуск жёстче ±0,5 % | новая или компенсированная пресс-форма, в КП отдельной строкой |
Красный уровень не запрещает смену материала. Он означает, что старая форма под новую смесь даст размер вне допуска, и обещать попадание в чертёж без новой оснастки мы не можем. О том, кому принадлежит форма и что в неё закладывают при изготовлении, видно по разбору пресс-формы для РТИ.
Усадку закладывают в форму, а не в допуск
Иногда предлагают решить вопрос допуском: раз деталь меньше, расширить допуск на чертеже. Для неподвижного уплотнения так иногда можно, если расчёт сжатия и растяжения кольца это выдерживает. Для деталей с отверстиями, посадкой на вал или сопряжением с другой резиной лучше заложить правильную усадку в гнездо. Пресс-форма для формовой детали стоит ориентировочно от 25 000 ₽ с НДС, точная цена в КП, и делается под конкретную смесь.
Если нужна новая форма, срок изготовления назовём в КП. Номер смеси, под которую рассчитана форма, и режим вулканизации записываем в карточку детали, чтобы повторная партия шла на той же смеси и в том же режиме.
Что указать в заявке на формовую деталь с жёстким допуском
Пришлите чертёж с допусками, материал и твёрдость, условия работы и, если есть, номер смеси или паспорт резины, на которой деталь работала раньше. Если у вас уже есть пресс-форма, укажите, под какую смесь она делалась. Формовые РТИ и уплотнительные кольца нестандартных размеров изготавливают формованием и вулканизацией; для деталей из силикона или FKM в смету сразу закладывают пробную партию для проверки усадки.
Вопросы и ответы
Почему мягкая резина садится сильнее твёрдой?
Влияет ли постотверждение на размер детали из FKM или силикона?
Можно ли исправить размер, если кольцо из новой смеси вышло меньше?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30