Литьё резины под давлением: когда выгоднее прессования
Литьё резины под давлением: резиновую смесь разогревают и пластицируют шнеком в цилиндре литьевой машины, впрыскивают в закрытую нагретую форму, и деталь вулканизуется там же, почти без облоя. Выгодным оно становится на сериях от нескольких тысяч одинаковых деталей в год, когда экономия на цикле и обрезке облоя перекрывает разницу в цене литьевой формы и компрессионной (простая компрессионная форма от 25 000 ₽, ориентировочно, с НДС, точная цена в КП). Для ремонтного комплекта из десятков штук ту же деталь дешевле прессовать или вырезать из листа.
Литьём под давлением резину перерабатывают по той же схеме, что и термопласт, с одной разницей: в форме смесь не остывает, а нагревается и сшивается. Цилиндр машины держат относительно холодным, чтобы смесь не начала вулканизоваться раньше времени. Форму, наоборот, держат горячей, чтобы сшивка прошла быстро. Отсюда и главное ограничение: смесь должна оставаться текучей в цилиндре и литниках и при этом быстро схватываться в гнезде.
Сравнивать технологию полезно с двумя конкретными соседями: компрессионным прессованием, где заготовку кладут прямо в открытое гнездо, и трансферным литьём, где смесь продавливают пуансоном из камеры над формой. Устройство самих форм трёх видов показано на примере пресс-форм для РТИ, а выбор между ними упирается в экономику серии и в геометрию детали.
Цикл литья делится на четыре этапа, и каждый задаёт требования к смеси
Первый этап: пластикация. Шнек забирает смесь из ленты или гранул, разогревает её трением и подогревом цилиндра и набирает дозу перед соплом. Второй этап: впрыск. Доза под давлением уходит через литники в закрытые гнёзда, а форма в это время зажата усилием смыкания. Третий этап: вулканизация в нагретой форме; ориентир для смесей общего назначения такой: смесь в цилиндре около +90 °C, форма около +170 °C, а точный режим задаёт паспорт смеси. Четвёртый: раскрытие формы, съём деталей, при необходимости обдув и очистка гнёзд.
Пока идёт вулканизация, шнек набирает следующую дозу, поэтому время цикла определяет в основном выдержка в форме. Часть тепла смесь получает уже в цилиндре и при прохождении литников, и в гнездо она приходит горячее, чем заготовка в компрессионной форме. По этой причине на литье выдержка короче, чем у той же детали на прессе, и выигрыш тем заметнее, чем толще стенка.
Требование к смеси вытекает из этого цикла: у литьевой смеси должен быть запас по подвулканизации, иначе она сшивается прямо в цилиндре или литнике и забивает канал. Смесь для прессования, взятая без доработки, на литье часто ведёт себя именно так. Поэтому при переводе детали на литьё смесь проверяют на текучесть и время до начала сшивки, а иногда заказывают литьевую модификацию той же марки.
Чем литьё резины под давлением отличается от прессования?
Литьё резины под давлением отличается от компрессионного прессования тем, что смесь подают в уже закрытую форму из цилиндра машины, а не кладут заготовкой в открытое гнездо. Из-за этого облой тоньше, вес детали стабильнее, а выдержка короче, потому что смесь входит в гнездо прогретой. Платой служат дорогая литьевая форма с литниковой системой, машина и доводка режима под каждую смесь.
Три способа формования сравнивают по шести признакам
Сравнение ниже собрано по открытым описаниям процессов у производителей формовых изделий, например Martin’s Rubber, и по логике цикла из предыдущего раздела. Числовых границ в нём нет: они зависят от детали, смеси и машины.
| Признак | Компрессионное прессование | Трансферное литьё | Литьё под давлением |
|---|---|---|---|
| Цена формы | ниже всех | средняя | выше всех |
| Облой по разъёму | толстый, нужна обрезка | тоньше | минимальный |
| Подготовка заготовок | взвешивание и закладка вручную | закладка в камеру | смесь подаёт машина |
| Выдержка в форме | дольше | средняя | короче |
| Закладная арматура | возможна, может сдвинуться | удобно | удобно |
| Выгодная серия | пробы, десятки и сотни штук | сотни и тысячи | тысячи и больше в год |
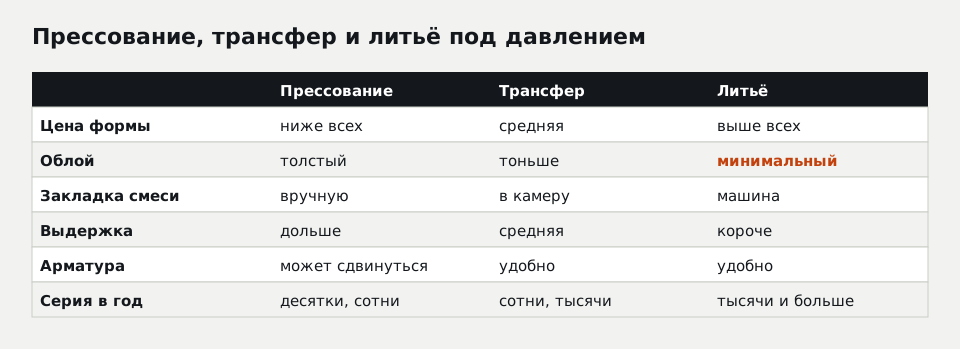
Таблица и схема показывают одно и то же: литьё выигрывает почти по всем строкам, кроме первой. Поэтому вопрос «лить или прессовать» сводится к тому, сколько одинаковых деталей нужно и как долго их будут заказывать.
Окупаемость литья считают по разнице двух форм и двух цен детали
Литьевая форма дороже компрессионной, а деталь с неё дешевле: меньше ручной закладки, короче выдержка, нет или почти нет обрезки облоя. Точка окупаемости равна разнице в цене форм, делённой на разницу в цене одной детали.
Пример с условными цифрами, только для способа счёта: компрессионная форма 40 000 ₽, литьевая 260 000 ₽, разница 220 000 ₽. Деталь с прессования вместе с обрезкой облоя стоит 18 ₽, литая 7 ₽, разница 11 ₽. Делим 220 000 на 11 и получаем 20 000 штук. Если в год нужно 5 000 деталей, литьё вернёт разницу за четыре года, и при неясном будущем изделия разумнее прессовать. Если нужно 60 000 в год, литьевая форма окупится за четыре месяца.
В расчёт добавляют ещё две строки, которых нет в цене детали. Первая: брак. Толстый облой и ручная закладка дают разброс веса, и если на сборке у заказчика детали отбраковывают, их стоимость тоже идёт в разницу. Вторая: срок жизни изделия. Литьевая форма на изделие, которое снимут с производства через год, может не окупиться при любой годовой серии.
С какого тиража выгодно литьё резины под давлением?
Литьё резины под давлением становится выгоднее прессования, когда суммарная экономия на деталях за срок выпуска изделия больше разницы в цене литьевой и компрессионной формы. Для мелких колец и уплотнений эта граница обычно лежит в тысячах и десятках тысяч штук в год. Для детали с толстой стенкой и долгой выдержкой литьё окупается раньше, для крупной тонкой детали позже.
На литьё переводят мелкие точные детали без ткани
Хорошо ложатся на литьё детали массой от граммов до десятков граммов, которые идут большими сериями: кольца и манжеты для серийных насосов и пневматики, клапаны, колпачки, втулки, амортизирующие элементы бытовой техники. Литник у таких деталей ставят в нерабочее место, а многогнёздная форма за одно смыкание даёт десятки штук.
Сложнее с крупными деталями, у которых объём больше дозы машины, и с деталями, армированными тканью или кордом: ткань сдвигается потоком смеси. Крупные мембраны, буферы и толстые плиты чаще прессуют. Жидкий силикон стоит особняком: его тоже льют под давлением, но двухкомпонентная масса, дозирование и формы другие, и этому посвящён отдельный разбор литья LSR.
Резинометаллические детали выигрывают от закрытой формы
Втулку, шайбу или обойму, которую нужно обрезинить, кладут в форму до смыкания. При компрессионном прессовании заготовка смеси давит на металл с одной стороны и может сдвинуть его, особенно если арматура лёгкая. При трансферном литье и литье под давлением смесь заходит в уже закрытое гнездо, где арматура зафиксирована знаками, и толщина резинового слоя получается ровнее.
Для таких деталей решающим часто оказывается не тираж, а повторяемость слоя резины на металле. Если узел работает на виброизоляцию, разная толщина слоя меняет жёсткость детали. Поэтому резинометаллические детали средних серий нередко делают трансферным литьём, где оснастка дешевле литьевой, а слой выходит ровным.
Заявку на литьё сортируют по цвету риска
Прежде чем считать литьевую форму, заявку раскладывают по трём цветам (классификация Сивиза, ориентир). Это экономит время и заказчику, и технологу: по зелёной заявке сразу считают оснастку, по жёлтой сначала задают вопросы, по красной обещаний не дают до отдельного решения.
| Цвет | Что в заявке | Что делаем |
|---|---|---|
| Зелёный | чертёж утверждён, марка смеси названа, годовая серия известна, деталь уже выпускали прессованием | считаем литьевую и компрессионную форму, сравниваем точку окупаемости |
| Жёлтый | есть образец, но нет чертежа; материал описан условиями; серия «может вырасти» | снимаем размеры, подбираем смесь, сначала пробная партия прессованием |
| Красный | газовое оборудование, тормоза, авиация, медицина, неизвестная агрессивная среда | только после отдельной технической оценки; если характеристики подтвердить нельзя, отказываемся |
Типичная жёлтая заявка на литьё выглядит так: деталь есть в руках, серия обещана, но размеры и материал не подтверждены. Заказывать литьевую форму по такой заявке рискованно. Сначала размеры закрепляют чертежом, деталь делают на простой оснастке, проверяют в узле, и только после этого переносят на литьё.
Перевод детали с прессования на литьё начинают с образцов
Литьевая форма отличается от компрессионной не только литниками. Меняется место разъёма, появляются впускные каналы и вентиляция, иногда меняется усадка, потому что смесь входит в гнездо под давлением и прогретой. Поэтому размеры первой литой партии могут отличаться от прессованной на долю миллиметра, хотя чертёж тот же.
Первые литые образцы проверяют как новую деталь: размеры по чертежу, твёрдость, внешний вид по разъёму и в месте литника, работа в узле. Для серийных заказчиков такую приёмку проводят как квалификацию первой партии. До утверждения образцов прессованную оснастку не списывают: она остаётся запасным вариантом.
Для расчёта литья нужны годовая серия и срок выпуска
Технологию выбирают по цифрам, которые знает только заказчик. Без них любой ответ «лить» или «прессовать» будет догадкой.
- чертёж или 3D-модель детали, с отметкой рабочих кромок, где литник недопустим;
- марка смеси или условия работы: среда, температура, давление, движение;
- годовая потребность сейчас и прогноз на 2–3 года;
- срок жизни изделия, в которое идёт деталь;
- допустимый облой и требования к поверхности;
- есть ли закладной металл и как его фиксировать.
По этим данным считают обе формы и цену детали с каждой из них, а в КП показывают точку окупаемости. Если серия пока неясна, разумный ход состоит в том, чтобы начать с формовых РТИ на компрессионной оснастке и вернуться к литью, когда расход станет известен по фактическим заказам.
Вопросы и ответы
Можно ли отлить под давлением одну пробную деталь?
Отличаются ли свойства литой и прессованной детали из одной смеси?
Сколько служит литьевая форма для резины?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30