Постотверждение силикона и FKM: зачем нужно
Постотверждение силикона и FKM нужно кольцам и прокладкам, которые долго сжаты в горячем узле или касаются продукта: печь при +200…+232 °C снижает осадку кольца и убирает запах. Отличить на глаз прогретую деталь от непрогретой нельзя: подтверждают режим только строка в КП и запись в паспорте партии. Если кольцо из FKM быстро садится в горячем масле, а силиконовая прокладка пахнет после монтажа, первым делом выясняют, проходила ли деталь печь и по какому режиму.
В пресс-форме резина вулканизуется минуты, а этого хватает для формы, но мало для свойств: часть сшивок не достроена, в толще остаются вода, продукты распада вулканизующего агента и низкомолекулярные фракции. У FKM с бисфенольной сшивкой реакция выделяет воду и следы фтороводорода, у силикона с пероксидом остаются продукты распада перекиси. Печь с потоком свежего воздуха делает две вещи сразу: дошивает сетку и выносит летучие из детали. Сшивка в пресс-форме и усадка детали относятся к первой стадии, вулканизации резиновых изделий; постотверждение идёт второй стадией, в печи.
Постотверждение возвращает FKM упругость в горячем масле
Для фторкаучука прогрев почти всегда часть технологии. По обзору Rubber World о постотверждении FKM, этой стадией в первую очередь улучшают остаточную деформацию при сжатии и прочность при растяжении. Для кольца в канавке первое важнее: деталь, которая «села» в горячем масле, теряет натяг, и стык течёт при первом остывании узла.
Кольцо из FKM ставят туда, где ориентировочно +150…+200 °C держатся неделями, поэтому недошитая сетка проявляется быстро. Снятое кольцо выглядит сплющенным, с плоскими гранями по форме канавки, а по твёрдости почти не отличается от нового. Если такая картина повторяется на кольцах одного поставщика, а марка и размеры совпадают с чертежом, первый вопрос к партии касается режима печи. Потерю упругости такого кольца выражают в процентах остаточной деформации сжатия, измеренной на образце той же партии.
Зачем нужно постотверждение силикона и FKM?
Постотверждение силикона и FKM нужно там, где деталь долго сжата при нагреве или контактирует с продуктом, вакуумом, пациентом. Кольцо из фторкаучука после печи меньше садится в горячем масле и топливе. Силиконовая прокладка после печи перестаёт пахнуть и укладывается в нормы по летучим, например 0,5 % по рекомендации BfR XV. Холодной технической заглушке из силикона печь почти ничего не добавляет.
Пероксидный силикон печь освобождает от запаха и летучих
У силикона VMQ на пероксидной сшивке основную долю летучих органических веществ дают остатки перекиси и продукты её распада; так описывает их источник изготовитель силиконовых изделий Jehbco. Платиновая сшивка таких продуктов почти не оставляет, зато в ней больше низкомолекулярных силоксанов, поэтому прогрев нужен и ей. Их печь тоже выгоняет, если камера хорошо проветривается.
Для пищевого силикона печь связана с нормой прямо. Немецкая рекомендация BfR XV ограничивает выход летучих органических веществ из силиконового эластомера 0,5 %, и деталь, снятая с пресса без прогрева, рискует эту границу перейти. Документ на марку пищевого силикона запрашивают у поставщика вместе с режимом печи для этой марки.
Технический силикон без требований к запаху и миграции иногда отгружают без печи. Для уплотнителя дверцы шкафа управления это допустимо. Для прокладки, которая месяцами сжата при +180 °C, отказ от прогрева означает повышенную осадку, и решать это стоит до запуска партии.
Режим печи задаёт паспорт марки, а не общий справочник
Цифры для фторкаучука в открытых источниках расходятся в разы. Rubber World пишет о прогреве от 2 до 24 часов, печь при этом держат на +150…+250 °C, а чаще на +200…+232 °C. Тот же обзор связывает выбор цифр с рецептурой, бисфенольной или пероксидной сшивкой и спецификацией на деталь. В листах данных изготовителей каучука для отдельных марок FKM встречается, например, 16 часов при +230 °C; это условия подготовки испытательных образцов, и переносить их в спецификацию на деталь нельзя.
Для силикона распространённый ориентир, который приводит Jehbco: 4 часа при +200 °C без учёта нагрева и остывания камеры, или температура не меньше чем на 10 °C выше максимальной рабочей, тоже 4 часа. Встречаются и паспорта, где для минимальной остаточной деформации предписан более длинный прогрев при той же температуре. Отсюда практическое правило для заказа: в чертеже или заявке пишут «постотверждение по паспорту смеси», а изготовитель называет в КП конкретную марку и её режим.
| Что задаёт режим | Как это влияет |
|---|---|
| Тип каучука | FKM прогревают дольше и горячее, чем большинство марок VMQ |
| Система сшивки | бисфенольный и пероксидный FKM по-разному отвечают на печь |
| Толщина стенки | толстые детали держат дольше, сердцевина прогревается последней |
| Рабочая температура | для силикона печь берут выше рабочей температуры детали |
| Назначение | пищевые и вакуумные детали иногда прогревают по удлинённому режиму |
| Источник цифр | ориентир для марок общего назначения, режим детали фиксируется в КП |
Толстая деталь требует больше времени и плавного нагрева
Летучие выходят из резины через поверхность, а теплу нужно время, чтобы дойти до середины стенки. В патентной литературе по фторэластомерам режим постотверждения описывают как 2–50 часов при +150…+300 °C в зависимости от толщины сечения, а типичной уставкой называют около +230 °C (пример: патент US 6890995). Для массивной мембраны, толстостенной втулки или кольца крупного сечения короткий режим из паспорта тонкой пластины не годится: поверхность готова, сердцевина нет.
Второе следствие касается загрузки. Детали раскладывают на сетках так, чтобы воздух обтекал их со всех сторон; в плотной горке на лотке прогрев идёт неравномерно. Нижние кольца в куче прогреваются хуже верхних, и в партии появляется разброс твёрдости и осадки. Если в одной партии кольца одного размера различаются по твёрдости больше, чем допускает паспорт, загрузку печи стоит обсудить с изготовителем по фактам: замеры, номер партии, фото.
Вытяжка защищает людей и соседние детали
У печи постотверждения два источника опасных газов. Ионная (бисфенольная) сшивка FKM при прогреве выделяет небольшие количества фтороводорода, и Rubber World предупреждает: детали из FKM не кладут в печь вместе с другими эластомерами, особенно с силиконом, потому что фтороводород повреждает силиконовые детали. Силикон на основе метилполисилоксанов при нагреве на воздухе выше примерно +150 °C выделяет формальдегид, об этом предупреждает, например, паспорт безопасности силиконового компаунда RTV11.
Отсюда требования к самой печи и к порядку загрузки:
- принудительная вытяжка из камеры наружу и приток свежего воздуха во время прогрева;
- раздельные загрузки FKM и силикона, у силикона ещё и раздельные загрузки платиновой и пероксидной сшивки;
- выгрузка после остывания камеры и проветривания, в перчатках и средствах защиты органов дыхания, которые указывает паспорт безопасности смеси;
- закреплённый за печью режим нагрева, выдержки и остывания для каждой марки.
Заказчику детали это важно по двум причинам. Смешанная загрузка портит силиконовую часть заказа без видимых следов на поверхности. А если деталь на месте ставят в горячий узел без вытяжки, например в закрытый шкаф термокамеры, недогретый материал доделывает выделение летучих уже у вас.
Почему FKM и силикон не прогревают в одной печи?
FKM и силикон не прогревают в одной печи, потому что фторкаучук с бисфенольной сшивкой при нагреве выделяет следы фтороводорода, а фтороводород химически повреждает силиконовые детали. Внешне такая деталь может выглядеть нормально, но её свойства уже изменены. По той же логике силикон платиновой сшивки отделяют от пероксидного, чтобы продукты распада перекиси не попали на платиновую резину.
После печи деталь садится и твердеет
Прогрев меняет не только сетку, но и размеры. Летучие уходят, сетка уплотняется, и деталь немного усаживается; эту дополнительную усадку закладывают в размеры пресс-формы вместе с усадкой при вулканизации. Если постотверждение потом пропустить или, наоборот, провести у заказчика, деталь окажется вне расчётных размеров. Поэтому печь входит в технологию изделия так же жёстко, как сама форма, и меняют её только вместе с проверкой размеров.
Твёрдость после печи обычно растёт, эластичность падает, а остаточная деформация становится ниже; этот набор изменений приводит Jehbco как типичный для силикона. При входном контроле твёрдость сравнивают с паспортом марки в состоянии после постотверждения. Сравнение с цифрой «до печи» даёт ложную тревогу, а сравнение непрогретой детали с паспортом даёт ложное спокойствие.
Как проверить, проходила ли деталь постотверждение?
Проверить постотверждение детали из силикона или FKM надёжно можно только по документам и испытанию. По виду, цвету и на ощупь прогретую и непрогретую деталь не различить. Косвенные признаки: силикон без запаха при нагреве до рабочей температуры, стабильная твёрдость внутри партии, низкая остаточная деформация на образце той же партии. Для спорной партии заказывают испытание на остаточную деформацию в лаборатории.
Строка о печи в КП закрывает спор до запуска
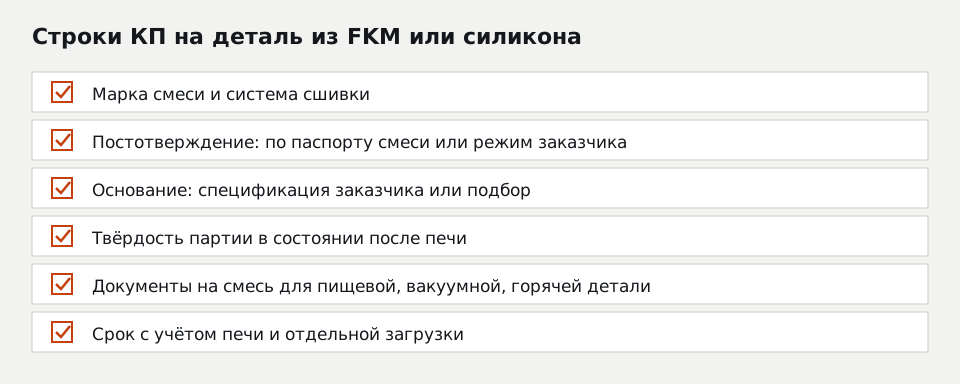
Если постотверждение важно для узла, оно должно стоять в коммерческом предложении отдельной строкой, а не подразумеваться словом «витон» или «пищевой силикон». В строке о материале КП на деталь из FKM или силикона проверяют:
- марку смеси и систему сшивки вдобавок к группе материала;
- требование постотверждения: «по паспорту смеси» или режим, заданный заказчиком;
- основание: по спецификации заказчика или подбор материала изготовителем;
- твёрдость, с которой сравнивают партию, в состоянии после печи;
- документы на смесь, если деталь пищевая, вакуумная или горячая;
- срок с учётом печи и отдельной загрузки под материал.
Эти строки работают и при повторе. Когда деталь заказывают снова через год, режим печи переходит из прошлого КП в новое без пересказа по телефону. Марку фторкаучука FKM подбирают под масло и температуру узла, а формовые силиконовые изделия рассчитывают по той же логике: марка, режим, твёрдость после печи.
Отказ от печи допустим только у холодных технических деталей
Пропустить постотверждение можно у силиконовой детали, которая работает при комнатной температуре, не контактирует с продуктом, не стоит в вакууме и не держит длительное сжатие: заглушка, демпфер, уплотнитель крышки электрошкафа. Экономия здесь в сроке и в нагрузке печи. Если хотя бы одно условие не выполнено, деталь прогревают по паспорту.
Для FKM пропуск печи почти всегда ошибка. Фторкаучук берут ради горячего масла, топлива и химии, то есть ради тех условий, где недошитая сетка проявится первой. Если в заявке на кольца из FKM нет строки о постотверждении, спросить о ней стоит до оплаты: при рекламации доказать, что кольцо село из-за пропущенного прогрева, гораздо труднее, чем записать режим заранее.
Нормы приведены по состоянию на октябрь 2026 года. Данные о материалах — ориентир для марок общего назначения; материал, размеры и допуски для вашего узла фиксируются в КП после технической оценки.
Вопросы и ответы
Можно ли догреть силиконовые детали у себя, если поставщик их не прогрел?
Нужно ли постотверждение кольцам из EPDM и NBR?
Почему после постотверждения твёрдость детали выросла?
Влияет ли постотверждение на срок изготовления детали?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30