Экструзия резиновых профилей: как делают уплотнители
Экструзия резины — это непрерывное продавливание сырой резиновой смеси шнеком через фильеру нужного сечения с последующей вулканизацией: так делают уплотнительные профили, шнуры, трубки и ленты. Пример расчёта: фильера ориентировочно от 45 000 ₽ с НДС при потребности 300 метров добавляет к каждому метру около 150 ₽, а при 3 000 метров около 15 ₽, поэтому новое сечение окупается сотнями метров. Если уплотнителя нужно несколько метров на ремонт, выгоднее сначала искать серийный профиль или шнур близкого сечения.
Экструзией делают почти все длинные резиновые уплотнители: дверные профили шкафов и камер, шнуры для крышек, трубки, ленты, пористые профили. Сечение у такой детали одинаковое по всей длине, а длина ограничена только бухтой. Для заказчика это значит, что цена метра складывается из смеси, работы линии и доли фильеры, и последняя решает, имеет ли смысл новое сечение.
Смесь проходит через экструдер, головку и фильеру
Сырую резиновую смесь, ленту или гранулы подают в экструдер холодного питания. Шнек разогревает её трением и сжатием, гомогенизирует и нагнетает в головку, где поток выравнивается по давлению. На выходе стоит фильера: стальная пластина с отверстием по форме сечения. Профиль выходит непрерывной лентой ещё сырым, мягким, и сразу уходит на вулканизацию.
Длина шнека относительно диаметра подбирается под линию. У экструдеров холодного питания отношение длины шнека к диаметру обычно лежит в пределах от 10 до 20 и подбирается под смесь и головку. Чем лучше смесь проработана в шнеке, тем ровнее давление в головке и стабильнее сечение по длине бухты. На современных линиях перед головкой ставят шестерёнчатые насосы, которые сглаживают колебания давления (описание линии Freudenberg в журнале компании, июль 2025).
Фильеру рисуют с поправкой на разбухание смеси
Резиновая смесь на выходе из фильеры разбухает: зажатый в отверстии поток расслабляется и увеличивается в сечении. Величина разбухания зависит от каучука, наполнителя, твёрдости, температуры и скорости. Поэтому отверстие фильеры не совпадает с чертежом профиля, и его рассчитывают под конкретную смесь. Тонкая стенка, острый угол и узкая губка разбухают иначе, чем массивная часть сечения, и профиль сложной формы искажается неравномерно.
Пример: стенка профиля по чертежу 2,0 мм, разбухание смеси на этом участке 25 %; щель фильеры в этом месте делают около 1,6 мм. Если ту же фильеру поставить под смесь другой твёрдости, стенка выйдет 1,9 или 2,2 мм, и камера профиля сожмётся иначе. Отсюда следствие для заказа: новую фильеру отлаживают на пробных метрах, а при смене смеси на готовом сечении пробы повторяют.
Способ вулканизации определяет поверхность и выбор смеси
После фильеры профиль надо вулканизовать, пока он не потерял форму. Непрерывные линии делают это сразу, периодические режут сырой профиль на отрезки и вулканизуют партией. Каждый способ подходит не ко всем смесям.
| Способ вулканизации | Как работает | Ограничение |
|---|---|---|
| Соляная ванна (LCM) | профиль идёт через расплав солей около +200 °C | после ванны профиль отмывают от соли |
| СВЧ плюс горячий воздух | смесь прогревают микроволнами по всему сечению, затем канал горячего воздуха | пероксидные смеси на воздухе дают липкую поверхность |
| Горячий воздух | канал или туннель | медленный прогрев, применяют в основном для силикона |
| Автоклав с паром | сырые отрезки на противнях, вулканизация партией | для небольших партий, профиль мягкий до вулканизации |
Ограничение пероксидных смесей касается заказчика напрямую: паростойкие и термостойкие марки EPDM часто пероксидные, а пероксидная смесь при СВЧ-вулканизации реагирует с кислородом воздуха и даёт липкую поверхность. Для них берут соляную ванну, где профиль не касается воздуха, а серные смеси хорошо работают в СВЧ (по тому же материалу Freudenberg). Если в заявке на профиль стоит «EPDM для пара», изготовитель заранее видит, на какой линии его можно сделать.
Пористый и двухсоставной профиль выходят из одной головки
Пористый профиль экструдируют из смеси с газообразователем. Пока смесь в фильере, газ не выделяется, а при нагреве в зоне вулканизации она вспенивается, и сечение растёт значительно сильнее, чем у монолитной резины. Плотность пористого профиля и размер ячейки задаёт рецептура и режим нагрева, поэтому две партии одного сечения с разными режимами дают разное усилие сжатия двери.
Двухсоставной профиль делают совместной экструзией: две смеси подают двумя экструдерами в общую головку. Типичный пример: плотная часть, которая держит профиль в пазу, и пористая камера, которая прилегает к проёму. Для таких профилей фильера и отладка сложнее, и минимальная партия больше. Готовые пористые профили и прокладки из EPDM и силикона подбирают по сжатию и температуре.
Допуск экструзии свободнее, чем у формовой детали
Экструзионный профиль разбухает на выходе и усаживается при вулканизации, и ни один из этих процессов не повторяется с точностью пресс-формы. Стандарт ISO 3302-1 задаёт для сечения экструзионных изделий три класса, от точного E1 до свободного E3, и для тонкой стенки разница между ними составляет почти треть толщины. Без оговорки в заказе профили часто идут по самому свободному классу: так записано, например, в заводских правилах Viking Extrusions. Классы и пересчёт идут по таблицам допусков ISO 3302.
Для заказчика это означает одно: класс точности задают для тех размеров, которые работают. Ширина ножки, которая входит в паз, и высота камеры, которая сжимается при закрытии, требуют более точного класса. Габаритная ширина губки, которая просто прилегает, может остаться в свободном. Жёсткий класс на всё сечение удорожает фильеру и отладку и почти не меняет работу уплотнителя.
Решение по профилю принимают по дереву из трёх вопросов
До разговора о фильере имеет смысл пройти по трём вопросам. Первый: есть ли серийный профиль или шнур с подходящим сечением. Каталоги изготовителей содержат тысячи сечений, и близкий аналог часто встаёт в паз с небольшой доработкой. Второй: сколько метров нужно в год. Третий: деталь длинная или замкнутая небольшого размера.
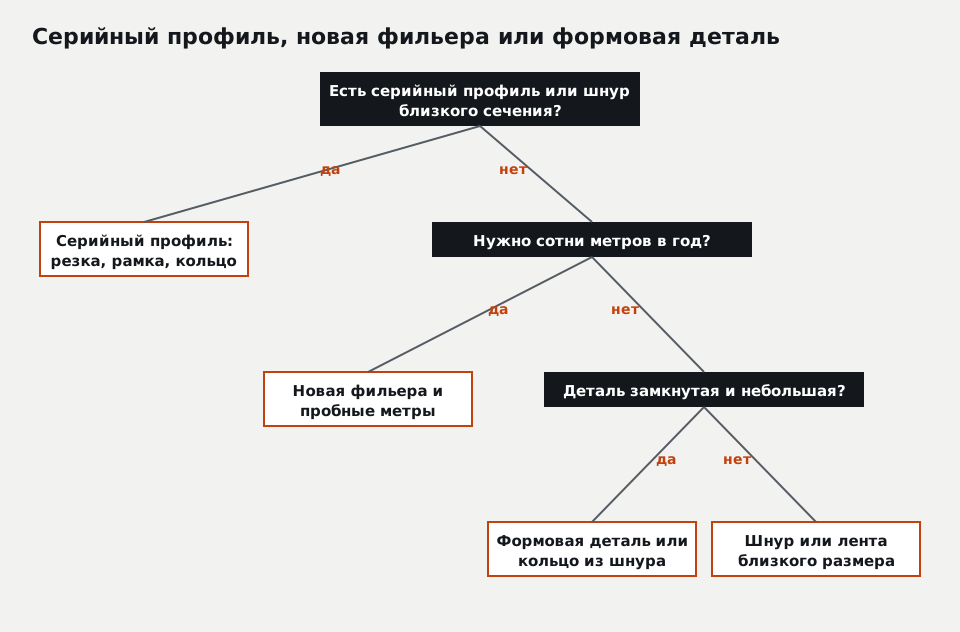
Если серийное сечение нашлось, из него режут отрезки, склеивают или вулканизуют рамку, делают кольцо из шнура. Если нет, но метраж большой, заказывают фильеру и пробные метры. Если метраж мал, а деталь замкнутая, например кольцо крышки диаметром 300 мм, дешевле формовая деталь или кольцо из шнура со стыком, когда стык в узле допустим. Длинную незамкнутую деталь малого метража закрывают шнуром или лентой близкого размера, принимая фильеру в цене только тогда, когда сечение без неё не работает. Для нестандартной двери холодильной камеры этот выбор показан на примере уплотнителя камеры.
Метраж решает, окупится ли новая фильера
Представим двух заказчиков одного и того же шнура. Первому нужно 3 000 метров в год, второму 300. Готовый шнур из каталога у обоих выходит на 40 ₽ за метр дороже нового, а фильера стоит ориентировочно от 45 000 ₽ с НДС (точная цена в КП): у первого она ложится на метр около 15 ₽, у второго около 150 ₽. Первый за год переплатил бы 120 000 ₽, поэтому ему разумно заказать фильеру сразу. У второго переплата 12 000 ₽ в год, и даже за три года разница не догонит цену оснастки.
К фильере добавляются пробные метры и отладка: первые метры нового сечения идут на примерку к узлу, и при несовпадении фильеру дорабатывают. Поэтому для нового профиля минимальная партия считается сотнями метров, а для повторной партии на готовой фильере минимум определяется уже только запуском линии.
Сведения о профиле, без которых фильеру не рисуют
Новую фильеру считают по исходным данным, и если какого-то пункта нет, изготовитель ставит его как предположение, которое заказчик подтверждает. Полный набор для расчёта с первого раза:
- сечение: образец длиной 10–20 см, скан среза или чертёж с размерами;
- размеры, которые работают: ширина паза, зазор при закрытой двери, требуемое сжатие;
- класс допуска для посадочной части и для остального сечения;
- материал по среде и температуре: EPDM, силикон, NBR, хлоропрен, FKM;
- монолитный, пористый или двухсоставной, твёрдость по Shore A;
- годовой метраж и размер партии, нужна ли рамка или резка в размер;
- поставка: бухта, отрезки, рамки, клеевой слой.
Изношенный образец даёт искажённое сечение: резина за годы службы усаживается и сплющивается, поэтому размеры под фильеру берут по пазу, а в заявке помечают, что образец старый. Сечение сложного уплотнителя без искажений получают через срез и слепок профиля.
Ответы об экструзии резиновых профилей
Что такое фильера для экструзии резины?
Фильера для экструзии резины это стальная пластина с отверстием по форме сечения профиля, которую ставят на выход головки экструдера. Отверстие рассчитывают с поправкой на разбухание конкретной смеси, поэтому оно отличается от чертежа профиля. Фильера оплачивается один раз и служит много партий, а кому она принадлежит, записывают в договоре; для нового сечения её отлаживают на пробных метрах.
Какой минимальный заказ при экструзии нового резинового профиля?
Минимальный заказ нового резинового профиля определяют фильера, отладка и запуск линии, поэтому новое сечение обычно имеет смысл от сотен метров. Повторная партия на готовой фильере может быть меньше, её минимум задаёт только запуск. Для потребности в несколько метров выгоднее серийный профиль близкого сечения или кольцо из шнура.
Почему у экструдированного профиля допуск шире, чем у формовой детали?
Экструдированный профиль имеет более широкий допуск, чем формовая деталь, потому что смесь разбухает на выходе из фильеры и усаживается при вулканизации без ограничения стенками формы. Степень разбухания зависит от смеси, температуры и скорости линии. По ISO 3302-1 для сечения экструзионных изделий есть классы E1, E2 и E3, и класс задают в заказе для работающих размеров.
Профиль по образцу и заказ на линии
Какие данные нужны, чтобы посчитать экструдированный профиль? Фото среза на фоне линейки, рабочая среда и температура, метраж на год. По ним технолог поймёт, подойдёт ли имеющаяся фильера для экструзии профилей или под сечение нужна новая, а срок с новой оснасткой назовём в КП. Уплотнительные профили и шнуры делаем по чертежу, эскизу, фото или образцу.
Вопросы и ответы
Чем экструзия резины отличается от формования?
Можно ли экструдировать резину с металлическим каркасом?
Почему экструдированный профиль в бухте получается разного размера по длине?
Делают ли экструзией силиконовые профили?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30