Прототип резиновой детали: как проверить до пресс-формы
Прототип резиновой детали делают без серийной пресс-формы, резкой, точением или литьём в простую форму, чтобы проверить посадку, сжатие и герметичность в настоящем узле до заказа стальной оснастки. Ошибка в канавке, замеченная только на серийных деталях, означает доработку стальной оснастки, которая сама стоит ориентировочно от 25 000 ₽, с НДС, точная цена в КП. Прототип проверяет геометрию, но выводы о ресурсе и стойкости к среде дают только образцы из серийной смеси.
Прототип нужен там, где у резиновой детали новая геометрия или новый узел. Пока деталь существует только на чертеже, никто не знает, как она сядет в канавку, сколько усилия уйдёт на сборку и не выдавит ли её давлением в зазор. Прототип отвечает на эти вопросы до заказа оснастки, и серийную форму делают уже под проверенный чертёж.
Прототип нужен по светофору риска детали
Нужен ли прототип, решает новизна: чем больше в детали неизвестного, тем больше образцов до формы. Задачи прототипа делятся на три цвета риска, и для каждого свой набор образцов.
| Цвет | Что в детали | Что делают до серийной формы |
|---|---|---|
| Зелёный | копия известной детали, материал и узел не меняются; плоская деталь из листа; кольцо стандартного профиля | прототип не нужен, первая партия служит проверкой |
| Жёлтый | новая геометрия, материал и среда известны | образец геометрии без формы, проверка в узле |
| Красный | новая геометрия и новая среда, температура или давление; ответственный узел | образец геометрии плюс образцы из серийной смеси, испытания до формы |
Подпись к таблице: классификация Сивиза для прототипов резиновых деталей; цвет назначают после чтения чертежа и описания узла.
Красный цвет не означает долгий путь. Он означает, что вывод «деталь работает» нельзя сделать по одному образцу из другого материала. Геометрию и материал там проверяют разными образцами, часто параллельно.
Без оснастки делают четыре вида образцов
Резка из листа. Плоские детали, прокладки, мембраны и шайбы режут из листа той же марки, что пойдёт в серию. Такой образец отличается от серийного только способом получения кромки, и для плоской детали резка часто остаётся серийной технологией.
Точение. Кольца, манжеты, втулки и буферы точат из заготовки резины или полиуретана. Резину точат с охлаждением заготовки, и деталь вращения получают без формы; приёмы и ограничения точения резины и полиуретана определяют, какую геометрию так можно получить.
Литьё в силиконовую форму. Мастер-модель печатают или фрезеруют, по ней снимают силиконовую форму и отливают полиуретан. Так получают десятки образцов сложной формы. Материал здесь литьевой полиуретан, поэтому образец проверяет форму и сборку, а свойства резины нет.
Печать. Резиноподобные полимеры подходят для первой примерки в сборке и для показа детали коллегам. Печатный образец мягкий, но ни стойкости, ни остаточной деформации резины не повторяет: границы 3D-печати резиноподобных деталей проходят именно по материалу.
Из чего делают прототип резиновой детали?
Прототип резиновой детали делают из того материала, который нужен для проверки. Для посадки и сборки годится образец из полиуретана, литого в силиконовую форму, или печатный. Для герметичности, ресурса и стойкости к среде нужен образец из серийной смеси: вырезанный из листа той же марки, выточенный из серийной заготовки или отформованный в упрощённой алюминиевой форме.
Упрощённая форма даёт образец из серийной смеси
Когда нужен ответ про материал, образец формуют в упрощённой форме из алюминия на одно-два гнезда. Она дешевле и быстрее стальной, но в ней формуют ту же смесь при той же вулканизации, и деталь получает серийную поверхность, твёрдость и остаточную деформацию. Ресурс у такой формы меньше стальной, поэтому она рассчитана на образцы и малые партии.
Такую форму заказывают, когда проверка геометрии уже пройдена или геометрия заимствована у существующей детали, а под вопросом материал: новая среда, мороз, нагрев, пищевой контакт. Серийная стальная пресс-форма для РТИ отличается от упрощённой числом гнёзд, стойкостью полости и системой съёма, а геометрия детали в обеих одна.
Проверку прототипа ведут в настоящем узле
Стол и штангенциркуль показывают размеры, но не работу детали. Прототип ставят в тот узел, для которого он сделан, или в стенд с теми же ответными деталями: канавкой, валом, крышкой, крепежом. Работы с узлом ведут на остановленном оборудовании, после сброса давления и остывания, а на стенде давление поднимают только после того, как деталь села и крышка затянута.
В узле проверяют пять вещей. Посадку: деталь встаёт без перекручивания и без выдавливания из канавки. Сжатие: высота сечения в собранном узле совпадает с расчётной. Усилие сборки: деталь ставится без инструмента, которым её можно порезать. Герметичность: на рабочем давлении и температуре нет протечки. Подвижность: в подвижном узле нет заедания и рывков.
Каждую проверку делают на нескольких образцах. Один удачный экземпляр ничего не доказывает: разброс образцов без формы шире серийного, и нужно видеть, работает ли деталь на краях этого разброса.
Как проверить прототип резиновой детали в узле?
Прототип резиновой детали проверяют в том узле, для которого он сделан, или на стенде с теми же ответными деталями. Проверяют посадку без перекручивания, сжатие сечения по расчёту, усилие сборки, герметичность на рабочем давлении и температуре и работу подвижного узла. Проверку повторяют на нескольких образцах и записывают условия, иначе результат нельзя будет сравнить с первой серийной партией.
Результат проверки фиксируют протоколом
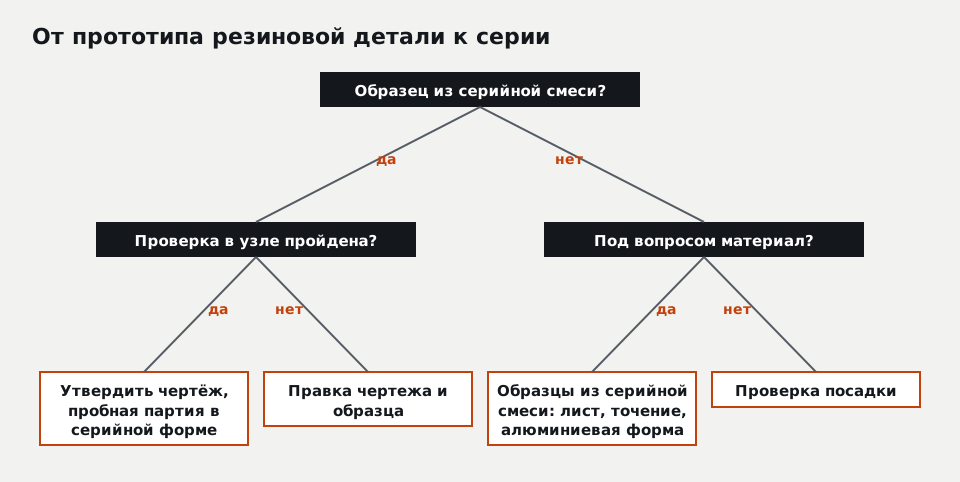
Если образец не из серийной смеси, он проверяет только геометрию, и для вопросов материала делают отдельные образцы. Если образец из серийной смеси прошёл проверку в узле, чертёж утверждают и переходят к пробной партии в серийной форме. Если не прошёл, правят чертёж и делают новый образец.
Протокол проверки прототипа короткий, но без него следующая итерация начинается с нуля. В нём записывают:
- ревизию чертежа и способ изготовления образца;
- материал образца и его отличие от серийного;
- замеры образцов до установки;
- условия проверки: среда, давление, температура, время, число циклов;
- результат по каждому пункту: посадка, сжатие, усилие, герметичность, подвижность;
- замечания и решение: утвердить, исправить чертёж, сменить материал.
Утверждённый образец сохраняют как эталон у разработчика и у изготовителя. По нему потом сравнивают первую серийную партию.
Термины опытного образца берут из ГОСТ 16504-81
Для разработки, которая идёт по правилам постановки продукции на производство, словарь задаёт ГОСТ 16504-81. Опытный образец по этому стандарту изготавливают по вновь разработанной рабочей документации, чтобы испытаниями проверить соответствие заданным техническим требованиям и решить вопрос о постановке на производство. Квалификационные испытания проводят на установочной серии или первой промышленной партии и оценивают ими готовность к выпуску.
Порядок этапов для продукции производственно-технического назначения устанавливает ГОСТ Р 15.301-2016, по сведениям NormaCS он действует. Резиновая деталь редко проходит этот путь отдельно, чаще она часть изделия, но слова стоит использовать в том же смысле: прототип и опытный образец проверяют конструкцию, пробная партия из серийной формы проверяет производство.
Пробная партия проверяет форму и производство
Утверждённый чертёж уходит в серийную форму, и из неё получают пробную партию. Эту партию кладут рядом с эталонным образцом: сличают главные сечения, твёрдость, поверхность и облой по разъёму. Класс точности по ISO 3302-1 вносят в чертёж ещё до формы, потому что от него зависит, как формовщик будет считать усадку полости: в допусках на резиновые изделия по ISO 3302 для формовых деталей видно, что размер 30 мм внутри одной половины формы получает ±0,20 мм в классе M1 и ±0,60 мм в классе M3.
Часть пробной партии снова ставят в узел. Причина простая: серийная деталь отличается от прототипа поверхностью, облоем и усадкой, и это видно только в работе. Если партия прошла, деталь получает артикул вида P-000123, к которому привязаны ревизия чертежа, материал и форма, и следующие партии заказывают уже по нему. Если партию делает новый поставщик, приёмку ведут как квалификацию первой партии: с замерами, документами на материал и решением по каждому отклонению.
Чем прототип отличается от пробной партии?
Прототип резиновой детали проверяет конструкцию: геометрию, посадку, сжатие и, если он из серийной смеси, работу материала в узле. Пробная партия делается уже в серийной пресс-форме по утверждённому чертежу и проверяет производство: размеры по классу допуска, облой, усадку, повторяемость от детали к детали. Прототип можно сделать без оснастки, пробная партия без серийной формы невозможна.
Данные для прототипа включают годовой объём серии
Способ изготовления прототипа выбирают с оглядкой на будущую серию, поэтому в заявке нужен не только чертёж. Приложите чертёж или 3D-модель детали вместе с ответными деталями узла, материал или условия: среду, температуру, давление, ход для подвижного узла. Укажите, что именно надо проверить на образцах, сколько образцов нужно и каким будет годовой объём серии.
Годовой объём решает, какой окажется серийная технология: резка, формование в многогнёздной форме или литьё. Прототип выгодно делать тем способом, который ближе к ней. Производителю оборудования, которому деталь нужна в каждую машину, удобнее сразу обсуждать серийные поставки с прогнозом расхода, а разовые формовые РТИ по чертежу после утверждения образца заказывают по той же ревизии.
Вопросы и ответы
Сколько образцов заказывать на прототип резиновой детали?
Можно ли сразу заказать алюминиевую форму вместо прототипа?
Нужен ли прототип, если деталь копируют с изношенного образца?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30