Допуски на резиновые изделия по ISO 3302
Допуски ISO 3302 для формовой резиновой детали берут из таблицы ISO 3302-1:2014 по трём входам: класс M1–M4, номинальный размер и положение размера относительно разъёма формы. Пример: размер 30 мм в классе M3 имеет ±0,60 мм, если его оформляет одна половина формы, и ±1,00 мм, если он идёт через разъём; в M2 это ±0,35 и ±0,40 мм, в M1 ±0,20 и ±0,25 мм. Профили и шнуры читают по своей шкале E1–E3, где сечение 8 мм получает ±0,40, ±0,70 или ±1,00 мм.
Класс точности по ISO 3302 говорит о том, насколько стабильно пресс-форма и смесь повторяют номинал; к материалу и качеству резины он отношения не имеет. Поэтому один и тот же класс на чертеже даёт разный допуск на размер 5 мм и на размер 150 мм, а размер поперёк разъёма формы всегда получает более широкое поле, чем размер внутри одной её половины.
ISO 3302-1:2014 действует и охватывает три вида изделий
Стандарт называется «Rubber. Tolerances for products. Part 1: Dimensional tolerances». Действующая редакция ISO 3302-1:2014 заменила редакцию 1996 года вместе с изменением 2001 года и в 2024 году прошла плановый пересмотр с подтверждением (карточка стандарта ISO, проверено 22.10.2026). Он задаёт классы допусков и их значения для формовых, экструдированных и каландрованных изделий из монолитной резины, а также методы, которыми соответствие проверяют.
У стандарта есть явные границы. Он не распространяется на прецизионные кольца круглого сечения: для них размеры и допуски задаёт ISO 3601, на котором построены метрические уплотнительные кольца. Не входят в него и каландрованные композиты вроде прорезиненной ткани. Прокладки, вырезанные из листа ножом или струёй воды, ISO 3302-1 тоже не описывает: их точность задают технология резки и допуск листа, и для них работают правила из статьи о допусках на резаные прокладки.
Размер F задаёт одна половина формы, размер C проходит через разъём
Главное деление в таблице формовых допусков идёт по тому, как размер получается в форме. Размер F (fixed) целиком лежит в одной половине пресс-формы: диаметр втулки, оформленный одной матрицей, расстояние между двумя элементами на одной плите. Его разброс определяют точность обработки формы и усадка смеси.
Размер C (closure) проходит через плоскость разъёма: высота детали, толщина фланца манжеты, длина втулки, если форма смыкается по её торцу. К разбросу усадки здесь добавляется толщина облоя и то, насколько плотно сомкнулась форма. Поэтому в классах M1–M3 допуск C шире допуска F или равен ему (равны в M1 на 16–25 мм и в M2 на 6,3–10 мм), а в M3 он больше в 1,6–1,7 раза.
Отсюда следует практическое правило для конструктора. Размер, от которого зависит посадка или сжатие, лучше разместить так, чтобы он оказался внутри одной половины формы. Если это невозможно, жёсткий допуск на размер C почти всегда означает доработку формы или снятие облоя, и на цене детали это видно сразу. Конструкцию формы технолог выбирает по чертежу, поэтому плоскость разъёма полезно обсудить до утверждения чертежа, а не после изготовления оснастки.
Таблица классов M1–M4 привязана к номинальному размеру
Значения ниже приведены по выпискам из DIN ISO 3302-1, которые публикуют производители РТИ (tecnoseal.at, schmitztechnik.de, сверено по обоим источникам 22.10.2026). Допуски симметричные, в миллиметрах.
| Номинальный размер, мм | M1 F | M1 C | M2 F | M2 C | M3 F | M3 C | M4 |
|---|---|---|---|---|---|---|---|
| до 4,0 | ±0,08 | ±0,10 | ±0,10 | ±0,15 | ±0,25 | ±0,40 | ±0,50 |
| 4,0–6,3 | ±0,10 | ±0,12 | ±0,15 | ±0,20 | ±0,25 | ±0,40 | ±0,50 |
| 6,3–10 | ±0,10 | ±0,15 | ±0,20 | ±0,20 | ±0,30 | ±0,50 | ±0,70 |
| 10–16 | ±0,15 | ±0,20 | ±0,20 | ±0,25 | ±0,40 | ±0,60 | ±0,80 |
| 16–25 | ±0,20 | ±0,20 | ±0,25 | ±0,35 | ±0,50 | ±0,80 | ±1,00 |
| 25–40 | ±0,20 | ±0,25 | ±0,35 | ±0,40 | ±0,60 | ±1,00 | ±1,30 |
| 40–63 | ±0,25 | ±0,35 | ±0,40 | ±0,50 | ±0,80 | ±1,30 | ±1,60 |
| 63–100 | ±0,35 | ±0,40 | ±0,50 | ±0,70 | ±1,00 | ±1,60 | ±2,00 |
| 100–160 | ±0,40 | ±0,50 | ±0,70 | ±0,80 | ±1,30 | ±2,00 | ±2,50 |
| свыше 160 | ±0,3 % | ±0,4 % | ±0,5 % | ±0,7 % | ±0,8 % | ±1,3 % | ±1,5 % |
Для класса M4 таблица даёт одно значение без деления на F и C. Это класс для деталей, где размер нужен только для сборки без натяга: заглушки, отбойники, пыльники с запасом по длине. Класс M1 требует точной формы, стабильной смеси и сплошного контроля, его назначают на отдельные размеры прецизионных деталей. Большинство технических формовых РТИ общего назначения задают классом M3.
Свыше 160 мм допуск считают от номинала в процентах
Для крупных деталей стандарт переходит от фиксированных значений к доле от номинального размера. Пример расчёта: формовая рамка с наружным размером 250 мм по классу M3 получает допуск ±0,8 %, то есть 250 × 0,008 = ±2,0 мм по размеру F. Если тот же размер проходит через разъём, ±1,3 % дают 250 × 0,013 = ±3,25 мм. Для класса M2 цифры будут ±1,25 и ±1,75 мм.
На таких размерах заметнее и тепловое расширение резины. При разнице температур замера 15 °C и коэффициенте порядка 2 × 10⁻⁴ на градус (ориентир для плотных резин общего назначения) размер 250 мм меняется на 250 × 2 × 10⁻⁴ × 15 = 0,75 мм. Это треть допуска M3 и больше половины допуска M2, поэтому для крупной детали температуру замера записывают в условиях приёмки.
Профили и шнуры получают допуск сечения по классам E
Шкала E короче шкалы M и устроена проще: деления на F и C в ней нет, у класса E1 значения заканчиваются на сечении 40 мм, а класс E3 сейчас назначают редко. Для шнура диаметром 8 мм разница видна сразу: E1 даёт ±0,40 мм, E2 ±0,70 мм, E3 ±1,00 мм. Это в 2–5 раз шире, чем M2 F (±0,20 мм) для формовой детали того же размера, потому что у профиля нет закрытого гнезда, которое ограничивает сечение. Значения по сечению в миллиметрах, по тем же выпискам DIN ISO 3302-1:
| Размер сечения, мм | E1 | E2 | E3 |
|---|---|---|---|
| до 2,5 | ±0,20 | ±0,35 | ±0,50 |
| 2,5–4,0 | ±0,25 | ±0,40 | ±0,70 |
| 4,0–6,3 | ±0,35 | ±0,50 | ±0,80 |
| 6,3–10 | ±0,40 | ±0,70 | ±1,00 |
| 10–16 | ±0,50 | ±0,80 | ±1,30 |
| 16–25 | ±0,70 | ±1,00 | ±1,60 |
| 25–40 | ±0,80 | ±1,30 | ±2,00 |
| 40–63 | не задан | ±1,60 | ±2,50 |
| 63–100 | не задан | ±2,00 | ±3,20 |
Допуски на длину отрезка и на размеры шнура после резки в стандарте вынесены в отдельные таблицы, и их значения в чертеже лучше брать прямо из текста ISO 3302-1. Для уплотнительных профилей и шнуров с губкой или полой камерой класс E2 обычно реален по наружному контуру, а тонкие стенки и губки задают по E2 с отдельной проверкой на образце фильеры.
Класс на чертеже записывают одной строкой в технических требованиях
В технических требованиях хватает одной строки с номером стандарта и буквой класса, например «Размеры без указанных допусков: ISO 3302-1, M3». Ссылку на DIN ISO 3302-1 читают так же. Размеры с другим классом подписывают прямо у размерной линии: «Ø20 M2» или числом «Ø20 ±0,25». Буквы F и C на чертеже обычно не ставят: колонку таблицы выбирают по положению размера в форме, поэтому у заказчика и изготовителя должна быть одна и та же схема разъёма, согласованная до оснастки.
Чего в чертеже формовой детали лучше не делать: ссылаться на ГОСТ 30893.1 или ISO 2768 для резины, ставить один допуск ±0,1 мм на все размеры, оставлять поле допусков пустым. В первых двух случаях требования невыполнимы без сплошного отбора, в третьем каждая сторона понимает точность по-своему. Материал, облой и маркировку задают в том же чертеже формовой РТИ отдельными пунктами технических требований.
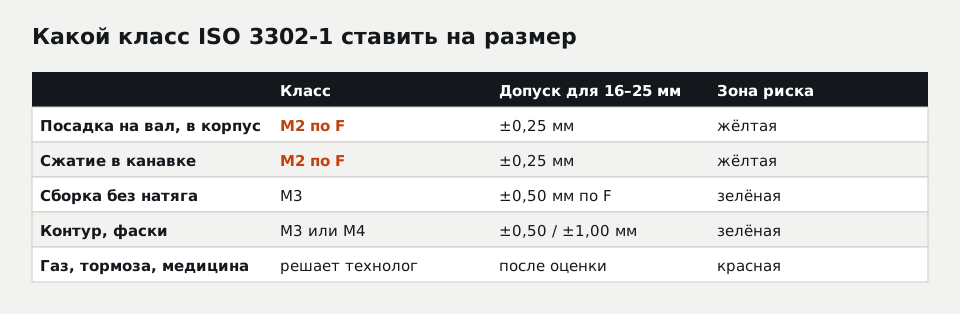
Класс точности сортируют по риску до изготовления формы
До заказа пресс-формы требования к точности на чертеже удобно пометить тремя цветами. Зелёные таблица выполняет без доработки детали: M3 на размеры F и C, M4 на контур, M2 на размер посадки по F при заданной марке смеси и твёрдости. С ними деталь идёт по чертежу, класс переносится в КП строкой. Жёлтые требуют технической оценки: M2 на размер через разъём, любой размер по M1, допуск уже M1, точный размер на стенке тоньше примерно 2 мм (ориентир). Варианты решения: перенести размер в одну половину формы, добавить обработку после вулканизации или расширить допуск с расчётом, что это меняет для узла.
Красная группа: деталь работает в газовом оборудовании, тормозной системе, авиации или медицинском изделии, либо от размера зависит безопасность узла. Такие детали принимаем только после отдельной технической оценки, и если характеристики подтвердить нельзя, от заказа отказываемся. Класс точности в этой группе не обещают по таблице, пока не известны условия работы и метод проверки.
Матрица на схеме выше повторяет это деление. Размеры посадки на вал или в корпус и размеры сжатия в канавке: M2 по F, зелёная или жёлтая зона. Размеры сборки без натяга: M3. Внешний контур, фаски и декоративные элементы: M3 или M4. Любой размер детали из красного перечня: решение технолога.
Натяг втулки показывает, зачем M2 на одном размере
Пример: резиновая втулка 70 Shore A надевается на вал диаметром 22 мм, внутренний диаметр втулки 20 мм, номинальный натяг 2 мм. Размер 20 мм попадает в диапазон 16–25 мм. По классу M3 F допуск ±0,50 мм, натяг гуляет от 1,5 до 2,5 мм, то есть растяжение от 7,5 до 12,5 % от внутреннего диаметра. По классу M2 F допуск ±0,25 мм, натяг от 1,75 до 2,25 мм, растяжение от 8,75 до 11,25 %.
Если узлу нужен натяг не меньше 1,5 мм, хватает M3. Если нижняя граница 1,8 мм, нужен M2, но только на этот размер. Наружный диаметр 32 мм и длина 25 мм при этом остаются по M3: на сборку они не влияют, а цену формы и контроля M2 на всех размерах поднял бы без пользы. Такой расчёт натяга на двух-трёх функциональных размерах и стоит приложить к заявке, если класс выбран не по привычке.
Результат проверки размера зависит от метода замера
Резину нельзя мерить с усилием, как металл. Губки штангенциркуля сминают кромку детали 60–70 Shore A на десятые доли миллиметра, поэтому размеры проверяют оптическими приборами, щупами с малым усилием или калибрами, а толщину толщиномером с нормированным прижимом. Стандарт оговаривает выдержку детали после вулканизации и условия замера; при споре сверяют результат именно по его разделу о методах. Для лабораторных испытаний резины стандартная температура 23 ± 2 °C задана в ISO 23529, и при разногласиях деталь выдерживают при ней перед замером.
С твёрдостью история похожая. Допуск по твёрдости в ISO 3302-1 не задаётся, его пишут в чертеже отдельно, обычно ±5 Shore A от номинала как ориентир для смесей общего назначения. Более мягкая деталь в пределах этого допуска меряется с бо́льшим смятием, поэтому спор о размере иногда оказывается спором о твёрдости. Разница между 60 и 70 Shore A заметна уже при замере: от твёрдости резины по Шору зависит, насколько кромку сминают губки прибора.
Точность класса оплачивается формой и контролем
Переход с M3 на M2 требует более точной обработки гнёзд формы, стабильной смеси по усадке и выборочного контроля на каждой партии. Переход на M1 добавляет сплошной контроль и чаще всего отбраковку. Цена пресс-формы для формовой детали начинается от 25 000 ₽ (ориентировочно, с НДС, точная цена в КП), и класс точности на размерах C влияет на неё сильнее, чем на размерах F, потому что требует более точного смыкания плит.
Если новая форма нужна, срок её изготовления назовём в КП. Для формовых РТИ по чертежу класс точности стоит попросить указать в КП рядом с материалом и твёрдостью, а размеры, по которым класс отличается от общего, перечислить отдельно. Сама технология формования и вулканизации задаёт нижнюю границу: на компрессионной форме с облоем по разъёму класс M1 на размер C без доработки детали, как правило, не выдержать.
Какой класс ISO 3302 указывать на чертеже резиновой детали?
Класс ISO 3302 для резиновой детали общего назначения обычно M3: для размера 10–16 мм он даёт ±0,40 мм по размеру одной половины формы и ±0,60 мм через разъём. Класс M2 (±0,20 и ±0,25 мм для тех же размеров) ставят отдельно на размеры посадки и сжатия, M1 на единичные размеры прецизионных деталей, M4 на размеры сборки без натяга и наружный контур. Общий класс пишут строкой в технических требованиях.
Чем размер F отличается от размера C в ISO 3302?
Размер F в ISO 3302-1 оформлен одной половиной пресс-формы, размер C проходит через плоскость её разъёма. На размер C влияют толщина облоя и смыкание формы, поэтому его допуск шире: для размера 25–40 мм в классе M3 это ±1,00 мм против ±0,60 мм по F. Размеры посадки выгодно располагать внутри одной половины формы, это решают при проектировании детали и оснастки.
Заявка на формовую деталь с классом точности проходит быстрее с расчётом
К чертежу полезно приложить три вещи: какой класс принят по умолчанию, какие два-три размера жёстче и почему, и с какой деталью сопрягается изделие. Если класс точности не указан вовсе, его стоит согласовать письменно до запуска и записать в КП отдельной строкой, иначе у приёмки не будет общего критерия. Если чертежа нет, а есть только изношенная деталь, размеры восстанавливают по ответной детали узла, а класс назначают уже на восстановленный номинал.
Вопросы и ответы
Чем ISO 3302-1:2014 отличается от редакции 1996 года?
Есть ли российский ГОСТ, равный ISO 3302-1?
Можно ли задать класс ISO 3302 для детали из полиуретана или силикона?
Сводные таблицы ГОСТ по уплотнениям и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30