Квалификация поставщика: первая партия для серийного производства
Квалификация поставщика это подтверждение того, что поставщик способен стабильно делать нужную деталь: его материал, оснастку и первую партию, изготовленную по серийной технологии, проверяют по требованиям заказчика и утверждают письменно. Типичная ситуация: производитель насосов переводит кольца и манжеты на нового изготовителя и хочет сразу заказать годовой объём, а технолог просит сначала квалифицировать первую партию. Глубину проверки задаёт риск позиции: для заглушки хватает замеров и паспорта смеси, для уплотнения под давлением нужен стендовый прогон и эталонные образцы.
Квалификация отвечает на вопрос, который не решает ни проверка контрагента, ни разовая приёмка: повторит ли поставщик ту же деталь в сотой партии так же, как в первой. Поэтому проверяют сразу три вещи. Деталь соответствует чертежу. Деталь работает в узле. Материал, оснастка и технология, на которых она сделана, зафиксированы и не поменяются без уведомления.
У слова «квалификация» в закупках два смысла
В закупках по 223-ФЗ квалификацией называют отбор участников до подачи предложений: заказчик задаёт требования к опыту, кадрам, мощностям и проверяет их по документам. Такой предквалификационный отбор возможен, только если он описан в положении о закупке, а правила для конкурса и запроса предложений с участием малого бизнеса содержит ст. 3.4 закона 223-ФЗ. Этот отбор проверяет компанию на бумаге.
Производственная квалификация проверяет деталь. Её требует ГОСТ Р ИСО 9001-2015 в разделе 8.4 об управлении поставками внешних поставщиков: организация определяет критерии оценки и выбора поставщиков и контролирует то, что они поставляют. В автомобильной отрасли тот же шаг оформляют по процедуре PPAP из 18 элементов, где первая партия с серийной оснастки сопровождается пакетом замеров и подписью заказчика. Для РТИ и полимерных деталей обычно хватает упрощённой версии, но логика у неё та же.
Что такое квалификация поставщика?
Квалификация поставщика это проверка, после которой заказчик письменно признаёт поставщика способным серийно поставлять конкретную деталь. В неё входят требования к детали, образцы с серийной оснастки, замеры всех размеров, документы на материал, испытание в изделии и отчёт с подписями. Итог квалификации относится к паре «поставщик и деталь»: другую позицию того же поставщика квалифицируют отдельно.
Глубину проверки выбирают по цвету риска позиции
Одинаковая программа для всех позиций либо тормозит закупку простых деталей, либо оставляет без проверки опасные. Удобнее разложить позиции по трём цветам ещё до запроса образцов и под каждый цвет держать свой объём работ.
| Цвет позиции | Типичные детали | Что входит в квалификацию |
|---|---|---|
| зелёный | заглушки, демпферы, прокладки крышек без давления, марка и чертёж заданы заказчиком | замеры по чертежу, твёрдость, паспорт смеси, пробная сборка |
| жёлтый | кольца и манжеты гидравлики, уплотнения насосов, детали с неопределённой маркой или твёрдостью | всё из зелёного, плюс протоколы испытаний материала и стендовый прогон узла |
| красный | газ, кислород, агрессивная химия, пищевой и медицинский контакт, тормозные узлы | всё из жёлтого, плюс отдельное решение технолога, испытания в среде, опытная эксплуатация |
Цвет определяет не цена детали, а последствия её отказа. Дешёвое резиновое кольцо в гидроцилиндре серийной машины получает жёлтый цвет, потому что течь обнаружится у конечного покупателя. Дорогой крупногабаритный профиль для кожуха без давления может остаться зелёным. Позиции красного цвета без подтверждённых испытаниями характеристик не запускают в серию даже при хорошем отчёте по размерам.
Требования фиксируют до заказа образцов
Квалифицировать поставщика можно только против заранее записанной планки, поэтому критерии приёмки первой партии согласуют раньше, чем поставщик запустит образцы. Планка состоит из пяти частей: какие размеры считаются критичными и какой у них класс точности, какая твёрдость и с каким разбросом, какие дефекты поверхности допустимы на рабочей кромке, какие протоколы на смесь обязательны, какой результат стенда считается успешным. Если у серийной детали уже есть ТУ, планку берут из них; если нет, удобно сразу заложить её в технические условия на РТИ, чтобы следующие партии принимали по тому же документу.
Отдельной строкой в требованиях пишут, что поставщик обязан сообщать об изменениях. Под изменением понимают смену марки или рецептуры смеси, ремонт или замену оснастки, перенос детали на другое оборудование, смену способа изготовления. Без этого пункта отчёт квалификации описывает деталь, которую через полгода могут делать уже иначе.
Образцы снимают с серийной оснастки и из серийной смеси
Партия, которую поставщик сделал «на пробу» другим способом, квалификацию не проходит по определению: отчёт описал бы не ту деталь, которую потом привезут годовым объёмом. Если серию будут формовать, на квалификацию идут первые отливки серийной пресс-формы после её отладки, а точёные или вырезанные образцы в зачёт не берут. Прототип на этапе конструкции решает другую задачу: он проверяет форму детали до заказа оснастки, и для этого шага есть свои способы и проверки прототипа.
Для многогнёздной формы образцы берут из каждого гнезда и маркируют номером гнезда. Гнёзда изнашиваются неравномерно, и деталь из одного может держать допуск, а из соседнего нет. Номер партии смеси записывают в отчёт: по нему потом сверяют серийные поставки.
Размеры резиновой детали меряют по согласованной методике
Резина меняет размер под щупом, после формования и при смене температуры. Поэтому методику замеров согласуют до изготовления образцов: время выдержки после вулканизации, температуру в помещении, инструмент и усилие. Для колец и манжет подходят конусные калибры и оптическое измерение, для плоских деталей штангенциркуль с минимальным нажимом и толщиномер с плоской пяткой. Твёрдость меряют по Шору A по ГОСТ 263-75. Точки замера по стандарту отстоят от края образца не меньше чем на 13 мм, поэтому тонкую кромку детали так не проверяют и твёрдость меряют на пластине из той же партии смеси.
Частая причина спора на квалификации: в чертеже резиновой детали стоят поля допусков из металлообработки, например ±0,05 мм на диаметр кольца. Такой допуск формовая резина стабильно не держит, и половина годных по работе деталей уходит в брак по бумаге. Спор снимают до образцов, переводя размеры в классы ISO 3302-1, причём для формовых и вырубных деталей допуски по ISO 3302 различаются. Пример выборки: 30 деталей на полный замер, твёрдость на пяти, внешний вид на всех. Цифры условные, их задают по цвету позиции и годовому объёму.
Документы на материал привязывают к партии смеси
Паспорт смеси без номера партии подтверждает только то, что такая смесь существует. Для квалификации нужен документ на ту партию, из которой сделаны образцы, и протоколы по основным свойствам: прочность и удлинение при разрыве по ГОСТ 270-75, остаточная деформация сжатия по ГОСТ 9.029-74, изменение массы и объёма в рабочей среде. Для жёлтых и красных позиций протоколы иногда заказывают в независимой лаборатории на образцах из той же партии.
Набор свойств зависит от узла. Кольцу в масле важнее набухание и остаточная деформация, прокладке крышки достаточно твёрдости и размеров. Требовать от поставщика полный перечень испытаний на заглушку бессмысленно, а для уплотнения поршня экономить на протоколах опасно.
Испытание в узле показывает то, чего нет в замерах
Деталь в допуске по всем размерам может течь, если у неё облой на рабочей кромке, неудачная линия разъёма или поверхность хуже прежней. Поэтому изделие собирают с новыми деталями и прогоняют на стенде: давление, температура, утечка, наработка. Для зелёных позиций бывает достаточно пробной сборки и проверки посадки, для жёлтых нужен стенд, для красных опытная эксплуатация с оговорёнными сроками и критериями.
Испытание в узле не подтверждает ресурс на годы вперёд. Оно показывает, что деталь работает в начале жизни так же, как прежняя. Полную совместимость со средой и ресурс подтверждают только длительные испытания, и обещать их по результатам короткого прогона не стоит ни заказчику, ни поставщику.
Отчёт первой партии закрепляет деталь и технологию
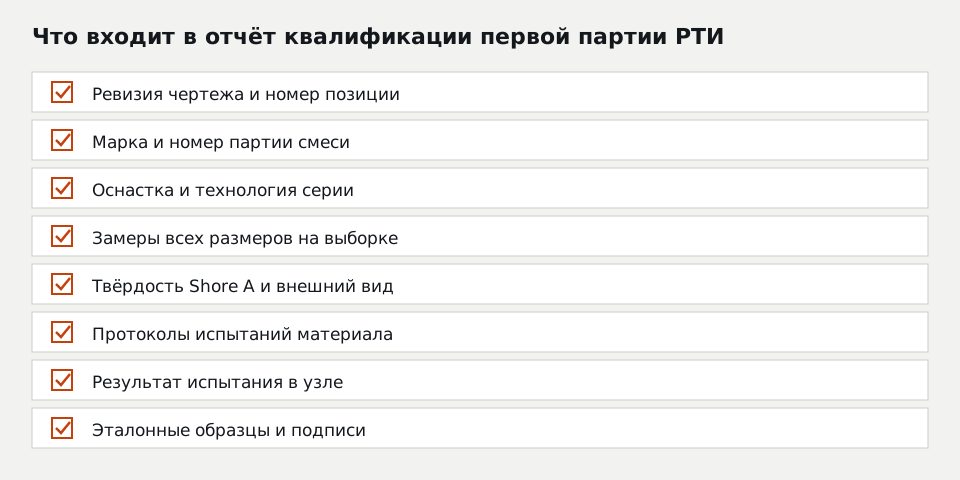
Отчёт квалификации содержит восемь пунктов: ревизию чертежа и номер позиции, марку и номер партии смеси, оснастку и технологию серии, замеры всех размеров на выборке, твёрдость и внешний вид, протоколы испытаний материала, результат испытания в узле, эталонные образцы с подписями. Если хотя бы один пункт пуст, отчёт возвращают поставщику, а серию не запускают.
Эталонные образцы хранят у обеих сторон в темноте, в закрытой упаковке, с этикеткой и датой. При споре о серийной партии деталь сравнивают с эталоном, поэтому эталоны обновляют при каждой повторной квалификации: резина стареет и через несколько лет сама перестаёт соответствовать чертежу. Каждой детали у нас присваивается артикул вида P-000123, и повторный заказ по этому артикулу собирает чертёж, материал и историю партий в одной карточке, поэтому повторный заказ по артикулу идёт по утверждённым данным.
Повторная квалификация нужна после любого изменения
Повторную квалификацию проводят, когда поставщик меняет смесь или её изготовителя, ремонтирует или заменяет пресс-форму, переносит деталь на другое оборудование или меняет способ изготовления. Объём повторной проверки меньше первой: обычно замеры, твёрдость и испытание в узле, если изменение касается материала. Кроме событий, полезен календарный повод: раз в год или после заданного числа партий проводят расширенный контроль, чтобы увидеть медленный дрейф размеров по мере износа формы.
Когда нужна повторная квалификация поставщика?
Повторная квалификация поставщика нужна после изменения смеси, оснастки, оборудования или технологии изготовления детали, после серьёзной рекламации и после долгого перерыва в поставках, например больше года. Её объём меньше первой квалификации: замеры по чертежу, твёрдость, сравнение с эталоном и испытание в узле, если менялся материал. Результат прикладывают к исходному отчёту.
Чем квалификация поставщика отличается от аудита?
Квалификация поставщика отличается от аудита предметом проверки. Аудит смотрит на компанию: процессы, оборудование, хранение смесей, систему контроля, и проводится до первого заказа, поэтому аудит поставщика РТИ отвечает, способна ли компания делать такие детали вообще. Квалификация смотрит на конкретную деталь из первой партии и заканчивается утверждённым отчётом и эталоном. Для серийных позиций обычно нужны оба шага.
Расчёт показывает, сколько стоит пропущенная квалификация
Пример с условными цифрами. Производитель оборудования собирает 2 000 изделий в год, в каждом одно кольцо NBR. Квалификация жёлтой позиции: 40 колец на замеры и стенд, протоколы испытаний материала и прогон десяти узлов на стенде у заказчика. Затраты заказчика складываются из образцов, протоколов и времени стенда, и их сумму видно в КП заранее.
Без квалификации поставщик присылает годовую партию, и через три месяца приходят первые рекламации на течь. К этому моменту собрано 500 изделий. Замена кольца у конечного покупателя с выездом сервиса стоит в разы дороже самого кольца, и даже 5 % отказов дают 25 выездов. Сумма почти всегда превышает затраты на квалификацию на порядок.
Для запуска квалификации поставщику передают пакет
Чтобы поставщик назвал срок и цену первой партии сразу, ему нужны чертёж с ревизией, марка материала или условия работы, цвет риска позиции, объём образцов, методика замеров, перечень протоколов и годовой объём. Отдельно указывают, кто проводит испытание в узле и в какой срок. Для позиций с годовым объёмом удобнее сразу обсудить серийные поставки для производителей оборудования, а набор замеров перед каждой отгрузкой сверить с тем, что входит в контроль качества поставщика.
Если какой-то из параметров поставщик предлагает сам, например марку смеси или класс допуска, это предложение отмечают в КП отдельно от данных заказчика и согласуют письменно до изготовления образцов. Тогда отчёт квалификации подтверждает решение, о котором обе стороны договорились заранее.
Вопросы и ответы
Сколько образцов заказывать на квалификацию резиновой детали?
Можно ли квалифицировать поставщика по деталям, вырезанным из листа?
Кто платит за квалификацию первой партии?
Что делать, если первая партия не прошла квалификацию?
Excel для сравнения КП на РТИ и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30