Как выбрать способ изготовления резиновой детали по форме и тиражу
Способ изготовления резиновой детали выбирают по трём условиям: форме, тиражу в год и сроку. Плоскую деталь одной толщины режут из листа без оснастки, объёмную формуют в пресс-форме, длинную с постоянным сечением тянут экструзией, а деталь с металлом привулканизируют в форме. Если чертёж уже есть и нужно понять, во что обойдётся первая партия и повтор, ответ почти целиком определяется тем, нужна ли новая оснастка.
От формы детали зависит, какой из пяти способов вообще возможен, а от тиража и срока зависит, какой из возможных выгоден. Резка листа, формование в пресс-форме, литьё под давлением, экструзия и привулканизация к металлу перекрывают почти всё изготовление РТИ на заказ. Добавочный способ для колец большого диаметра: склейка или вулканизация из шнура.
Удобно начинать с формы, а оснастку и деньги считать потом. Ошибка обратного порядка встречается часто: заказчик спрашивает цену формовой детали на 20 штук, хотя её можно вырезать из листа, или просит вырезать деталь, у которой есть буртик и выступ.
Способ задают форма детали, тираж и срок
Форма отвечает на вопрос, какой способ технически возможен. Деталь одной толщины с плоскими гранями вырезают. Деталь с переменной толщиной, буртиком, губой, канавкой или объёмом нужно формовать. Профиль с одинаковым сечением по всей длине тянут через фильеру. Деталь, в которой резина держится на металле, делают с закладной арматурой в форме.
Тираж отвечает на вопрос, нужна ли оснастка. Штамп, пресс-форма и фильера стоят денег один раз и снижают цену каждой следующей детали. При малом тираже их стоимость ложится на несколько штук, при большом растворяется в партии.
Срок отвечает на вопрос, можно ли ждать оснастку. Резка из листа и склейка из шнура запускаются от 1 рабочего дня, в зависимости от сложности заказа. Если нужна новая пресс-форма или штамп, срок назовём в КП: к изготовлению детали добавляется время на оснастку.
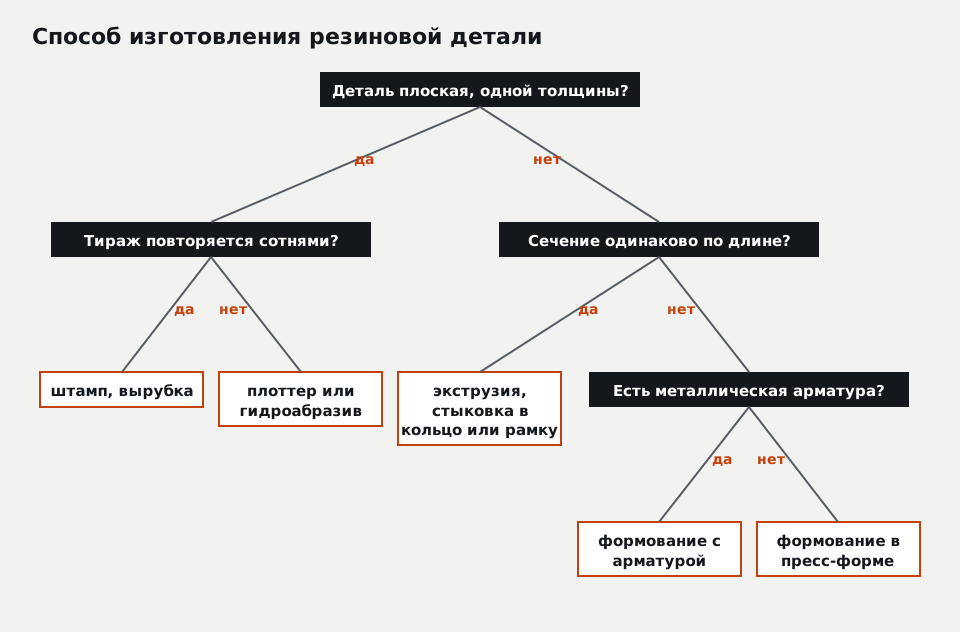
Дерево читается так. Плоская деталь одной толщины при повторяющемся тираже в сотни штук идёт на штамп, при разовом заказе на плоттер или гидроабразив. Неплоская деталь с одинаковым сечением по длине делается экструзией, а кольцо или рамка из такого профиля стыкуется. Объёмная деталь без металла формуется в пресс-форме, с металлической арматурой формуется вместе с ней.
Как выбрать способ изготовления резиновой детали?
Способ изготовления резиновой детали выбирают по форме, затем проверяют тиражом. Плоскую деталь одной толщины режут из листа: на плоттере или гидроабразивом без оснастки, на штампе при повторяющихся сотнях штук. Профиль с постоянным сечением тянут экструзией. Объёмную деталь с буртиком, губой или переменной толщиной формуют в пресс-форме. Деталь с металлом делают привулканизацией в форме.
Плоская деталь режется из листа без оснастки
Прокладки, шайбы, накладки, рамки и мембраны без рельефа вырезают из листовой резины. Плоттер режет ножом по файлу, гидроабразив режет струёй воды с абразивом и берёт толстые листы. Оба способа работают от одной штуки и меняют контур за минуты: достаточно исправить файл.
Первая ветка выбора самая дешёвая по входу: деталь без рельефа вырезается из листа, и ни формы, ни фильеры заказывать не надо. Входной порог тут минимальный, а цена штуки зависит от длины контура, толщины и отхода на раскрое. Порядок цен, ориентировочно, с НДС, точная цена в КП: плоттер от 30 ₽ за погонный метр плюс материал, гидроабразив по резине 3–10 мм от 35 до 170 ₽ за погонный метр. Чем резать, плоттером, штампом или гидроабразивом, решают толщина и тираж.
Штамп окупается на повторяющемся тираже
Второй путь для плоской детали открывает тираж. Когда одинаковых прокладок нужны сотни и тысячи, нож плоттера уступает прессу: вырубка штампом даёт деталь за удар, а ленточный штамп ориентировочно от 6 000 ₽ с НДС (точная цена в КП) остаётся в цене первой партии.
Граница окупаемости считается по простой формуле: стоимость штампа делят на экономию с одной детали. Пример с допущениями: контур прокладки 1,2 м, резка на плоттере 1,2 × 30 = 36 ₽ за деталь без материала, вырубка условно 6 ₽ за деталь. Экономия 30 ₽, штамп 6 000 ₽ окупается примерно на 200 штуках. Если такие прокладки уходят по 50 штук в год, штамп окупится за четыре года, и разумнее резать. Если по 1 000, он окупится в первой партии.
Объёмная деталь требует пресс-формы
Признак, что без формы не обойтись, виден на чертеже: у детали есть губа, буртик, гофра, глухая полость или толщина меняется по сечению. Так устроены манжеты, пыльники, колпачки, заглушки, амортизаторы и кольца нестандартного профиля. Для них способ уже определён, и заказчик выбирает вид оснастки и число гнёзд в форме, от которого зависит цена штуки. Закладка смеси и режимы входят в процесс формования и вулканизации РТИ.
Объёмная деталь добавляет в заказ две строки, которых у резаной нет. Первая: пресс-форма, ориентировочно от 25 000 ₽ с НДС, точная цена в КП, её оплачивают с первой партией. Вторая: поправка на усадку, ведь после вулканизации резина уменьшается; обзор технологии РТИ называет припуск 1–3 %, и полость считают под конкретную смесь. Перейти на другую марку резины на той же форме можно, первую партию из новой смеси тогда перемеряют.
Окупаемость пресс-формы считают так же, как штампа: стоимость формы делят на разницу между ценой детали другим способом и ценой формовой детали. Пример с допущениями: если кольцо большого диаметра из шнура со склейкой обходится на 300 ₽ дороже формового, пресс-форма за 25 000 ₽ окупается примерно с 85 штук. Если деталь нельзя сделать иначе, вопроса окупаемости нет, есть вопрос, на сколько партий разложить стоимость формы.
Для детали без истории в узле порядок обратный: несколько штук из резки, шнура или упрощённой формы, проверка на месте и лишь затем серийная оснастка. Переделка стальной формы после первой серии стоит дороже, чем такой прототип резиновой детали.
С какого тиража окупается пресс-форма для резиновой детали?
Чтобы решить, формовать деталь или искать другой способ, тираж сравнивают с порогом: цену формы делят на экономию с одной детали. Условный пример: форма 25 000 ₽, экономия 300 ₽ на штуке, порог около 85 деталей в год или за весь срок выпуска. Деталь, которую нельзя вырезать или склеить, формуют при любом тираже, а цену формы раскладывают на несколько партий.
Литьё под давлением подходит большим сериям
Литьё резины под давлением имеет смысл заказывать, когда деталь идёт тысячами в год много лет подряд и важна одинаковость каждой штуки без ручной зачистки. Литьевая форма и подготовка производства дороже компрессионных, зато время на одну деталь меньше. Заказчику полезно сравнить не цену формы, а полную стоимость тиража за весь срок выпуска изделия.
Для заказа малой партии или ремонтного комплекта этот способ почти всегда избыточен. Ту же деталь в десятках штук выгоднее отформовать компрессионно или подобрать резаный вариант.
Длинный профиль тянут через фильеру
Длинномерные изделия устроены иначе, чем штучные детали: шнуры, трубки, дверные уплотнители и сложные профили продавливают через фильеру и вулканизуют непрерывно, а заказывают метрами. Оснастка привязана к сечению, поэтому на типовых сечениях её нет в счёте, а новое сечение требует фильеры, ориентировочно от 45 000 ₽ с НДС, точная цена в КП.
Замкнутый контур из профиля получают на участке стыковки колец и рамок. Для заказчика это развилка по диаметру: кольцо диаметром в сотни миллиметров в форме потребовало бы крупной и дорогой оснастки, а стык на готовом шнуре делают без неё. Сечения, которые уже есть, и требования к новому профилю смотрят на странице экструзии профилей.
Каким способом сделать резиновую деталь в одном экземпляре?
Штучный заказ решает форма детали. Плоскую вырезают из листа плоттером или гидроабразивом, кольцо большого диаметра склеивают или вулканизуют из шнура, рамку собирают из готового профиля, и оснастка не нужна. Объёмная деталь, которую иначе не сделать, требует пресс-формы, её цена целиком ляжет на одну штуку; в таком случае разумнее прикинуть расход на несколько лет и заказать партию.
Резина на металле привулканизируется в форме
Обрезиненные валы и ролики, виброопоры, клапаны с металлическим диском, резинометаллические втулки делают с закладной арматурой. Металл готовят, наносят клей-грунт, кладут в форму, и резина при вулканизации схватывается с ним. Такая связь прочнее холодной склейки клеем к готовой резине, поэтому деталь работает под нагрузкой.
Если металл детали цел, менять узел целиком не нужно: обрезинивание металла вала или ролика заказчика стоит ориентировочно от 4 500 ₽ за штуку с НДС, точная цена в КП, и выходит дешевле нового узла. Небольшие заказы на сумму меньше 9 000 ₽ с НДС оплачиваются как минимальный заказ 9 000 ₽ с НДС.
Сценарии выбора способа по задаче
| Задача заказчика | Способ | Оснастка |
|---|---|---|
| 10 прокладок крышки по старому образцу | Плоттер или гидроабразив | Не нужна |
| 2 000 одинаковых прокладок в год | Вырубка штампом | Штамп, окупается в первой партии |
| Кольцо 600 мм нестандартного сечения, 4 шт. | Склейка или вулканизация из шнура | Не нужна при типовом сечении шнура |
| Пыльник с гофрой, 300 шт. в год | Компрессионное формование | Пресс-форма |
| Колпачок, 20 000 шт. в год | Литьё под давлением | Литьевая форма |
| Уплотнитель двери камеры нового сечения | Экструзия и стыковка рамки | Фильера |
| Обрезиненный ролик конвейера | Привулканизация к металлу | Форма или оправка по ролику |
Если задача попадает между строк, например формовая деталь в 30 штуках в год, решение принимают по сроку выпуска изделия. Деталь, которая понадобится пять лет подряд, оправдывает форму. Разовый ремонт лучше закрыть резкой, склейкой или заменить деталь конструкцией, которую можно вырезать.
Данные, по которым способ выбирают с первого раза
Изготовитель сможет сразу назвать способ, оснастку и цену, если в заявке есть:
- Чертёж, эскиз с размерами, 3D-модель или образец; по фото на листе А4 с линейкой видно, плоская деталь или объёмная.
- Тираж сейчас и ожидаемый расход в год: от этого зависит, окупится ли штамп или форма.
- Материал или условия работы: среда, температура, давление, пищевой контакт.
- Твёрдость по Шору A, если она известна, и критичные размеры с допусками.
- Металлическая часть детали: её отдают заказчиком или изготавливают заново.
- Срок, к которому нужна первая партия, и есть ли простой.
Если чего-то нет, изготовитель предлагает своё допущение, например твёрдость или марку резины, и в КП оно отмечено как предложение для согласования. Так видно, где цифра взята из чертежа, а где её подобрали.
Когда способ выбран, следующий вопрос к изготовителю: кому принадлежит оснастка, где она хранится и сколько стоит повторная партия без неё. Ответ на него определяет цену всех следующих заказов этой детали.
Вопросы и ответы
Можно ли сделать резиновую деталь на 3D-принтере вместо формования?
Кому принадлежит пресс-форма после заказа?
Почему формовая деталь отличается по размеру от формы?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30