3D-печать резиноподобных деталей: где применима
3D-печать резиной в прямом смысле не делают: печатают эластичными термопластами TPU и TPE или фотополимерами, которые похожи на резину твёрдостью 50–95 Shore A, но не вулканизованы. Годится ли такая деталь, зависит от трёх условий в узле: есть ли масло или горячая вода, держит ли деталь давление и сколько она должна прослужить. Для проверки посадки, шаблона, заглушки или мастер-модели печать подходит хорошо, а уплотнение под давлением и на нагреве делают из резины резкой, формованием или литьём.
Слово «резина» в запросах на печать обычно означает «мягкая и гнётся». Принтер выдаёт эластомер, но не вулканизованную резину со смесью под среду: у TPU, TPE и эластичных фотополимеров другая термостойкость, другая стойкость к маслам и слоистое строение. Поэтому прежде чем печатать, полезно назвать задачу детали одним словом: посадка, шаблон, заглушка, модель или уплотнение. Первые четыре задачи печать закрывает дешевле и быстрее любой формы. Пятую, уплотнение под нагрузкой, она закрывает плохо.
Резиноподобные материалы печати делятся на три семейства
| Технология | Материал | Твёрдость, ориентир | Чем отличается |
|---|---|---|---|
| FDM, послойное наплавление нити | TPU, TPE | 85–95 Shore A, отдельные нити мягче | дешёвая, видимые слои, поры между дорожками |
| SLS, MJF, спекание порошка | TPU | около 86–90 Shore A | без поддержек, сложная решётка, шероховатая поверхность |
| SLA, DLP, фотополимер | эластичные смолы | от 50 до 80 Shore A по марке | гладкая поверхность и мелкие детали, слабая термостойкость |
Твёрдость указана как ориентир по паспортам распространённых материалов: фотополимер Formlabs Elastic 50A и Flexible 80A, порошок Ultrasint TPU 88A с твёрдостью 88–90 Shore A, нить NinjaFlex 85A. Названия даны как обозначения материалов, товарные знаки принадлежат их владельцам. У каждой марки свой паспорт, и цифры одной нельзя переносить на другую.
TPU, термопластичный полиуретан, ближе всех к резине по износу и упругости. TPE на основе стирольных блок-сополимеров мягче и дешевле, но хуже держит масла и нагрев. Эластичные фотополимеры точно передают мелкую форму, а по прочности на разрыв и сопротивлению раздиру уступают и TPU, и резине: у Elastic 50A по паспорту около 3,2–3,4 МПа на разрыв в зависимости от версии смолы.
Твёрдость печатных эластомеров закрывает только часть шкалы резины
Резину для РТИ выпускают примерно от 30 до 90 Shore A, и для уплотнений чаще всего берут 60–80 единиц. FDM-нити TPU массово идут твёрдостью 85–95 Shore A, мягкую нить ниже 80 единиц экструдер подаёт с трудом, и печатают её медленно. Мягкая область 40–70 Shore A доступна в основном фотополимерам, но у них малая прочность и быстрое старение на свету. В итоге напечатать деталь с твёрдостью 70 Shore A и прочностью хорошей резины трудно: одно из двух свойств приходится уступать.
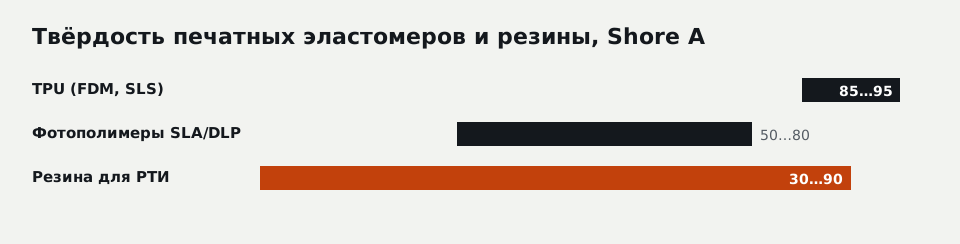
На схеме диапазоны твёрдости по Shore A: TPU в нити и порошке 85–95, эластичные фотополимеры 50–80, вулканизованная резина для РТИ 30–90 (ориентир для марок общего назначения).
Какой пластик для 3D-печати ближе всего к резине?
Ближе всего к резине из материалов для 3D-печати термопластичный полиуретан TPU: он упругий, хорошо держит истирание и многократный изгиб, а твёрдость нитей и порошков лежит около 85–95 Shore A. Мягкие детали 50–70 Shore A печатают эластичными фотополимерами, но их прочность и термостойкость ниже. По стойкости к маслу и нагреву ни один из них не заменяет резину NBR или FKM.
Слои делают печатную деталь слабее поперёк направления печати
Напечатанная деталь собрана из слоёв, и сцепление между ними слабее материала внутри слоя. В паспорте порошка TPU 88A удлинение при разрыве вдоль слоя около 280 %, а поперёк слоёв около 130 %, то есть вдвое меньше. Для FDM-печати разница обычно больше: дорожки нити спекаются только по поверхности контакта. Деталь, которая на столе гнётся без замечаний, в узле рвётся по межслойной границе, если нагрузку дали поперёк слоёв.
Для уплотнения слоистость опасна второй раз. Между дорожками FDM остаются микроканалы, по которым жидкость и газ проходят даже при плотном заполнении. Кольцо, напечатанное плашмя, течёт по границам слоёв, а не по контакту с канавкой. Ориентацию печати поэтому выбирают по главной нагрузке: изгиб и растяжение вдоль слоёв, герметизирующая кромка по возможности без ступенек.
Чем TPU для 3D-печати отличается от резины?
TPU для 3D-печати отличается от вулканизованной резины тем, что это термопласт: при нагреве он размягчается и течёт, а резина после вулканизации держит форму до разложения. Отсюда ниже рабочая температура, больше остаточная деформация под длительным сжатием и слабые межслойные границы. Зато TPU не требует пресс-формы, и деталь получают за часы по 3D-модели.
Масло, горячая вода и нагрев отсекают печать раньше давления
Для узлов с жидкостью проверку начинают со среды. TPU на полиэфирной основе держит минеральные масла и топливо лучше, чем TPE, но в горячей воде и паре его разрушает гидролиз полиуретана, как и литьевой полиэфирный полиуретан. TPE на стирольной основе набухает в маслах и бензине. Эластичные фотополимеры стареют от ультрафиолета и становятся хрупкими, на свету это заметно за месяцы.
По температуре печатные эластомеры как термопласты обычно работают до +60…+80 °C, у части марок выше, а резины NBR и EPDM держат +100…+130 °C, силикон и FKM ещё больше (ориентир для марок общего назначения; материал фиксируется в КП). В узле с нагревом печатная деталь сначала теряет упругость, затем оседает навсегда. Такую деталь не ставят на крышку пароварки, корпус двигателя или горячую линию, даже если давления там нет.
Напечатанная деталь годится для пяти задач
Первая задача: проверка посадки. Деталь вставляют в узел и смотрят, как она садится, не мешают ли соседние детали, удобно ли её монтировать; так проверяют прототип резиновой детали перед заказом формы. Вторая: шаблоны и монтажная оснастка: ложементы, оправки для заводки колец, накладки, которые защищают лакированную поверхность при сборке. Третья: заглушки, колпачки и защитные накладки без давления и масла. Четвёртая: мастер-модель для литья. Пятая: временная деталь на ремонте в неответственном узле, пока изготавливается постоянная.
Во всех пяти случаях деталь либо работает без среды и давления, либо живёт ограниченное время. Если задача не попадает ни в один пункт, это повод остановиться и сравнить печать с резкой и формованием, а не печатать «на пробу» в рабочий узел.
Можно ли напечатать резиновую прокладку на 3D-принтере?
Прокладку на 3D-принтере печатают из TPU или эластичного фотополимера, и она подходит только для узла без давления, масла и нагрева: крышки шкафа, кожуха, заглушки. Под давлением печатная прокладка течёт по межслойным порам, в масле TPE набухает, а при нагреве термопласт оседает. Для фланцев, насосов и редукторов прокладку вырезают из листовой резины или паронита нужной марки.
Уплотнения под давлением и детали для контакта с продуктом не печатают
Не печатают кольца, манжеты и прокладки под давлением жидкости или газа, уплотнения в масле и топливе на длительную работу, детали в горячей воде и паре, демпферы с большим числом циклов. Отдельно стоят пищевой и медицинский контакт: у большинства печатных смол и порошков нет документов на такой контакт, а пористая поверхность FDM плохо моется и держит загрязнение. Газ, тормозные системы, авиация и медицина принимаются в работу только после отдельной технической оценки, и печатные эластомеры в такие узлы не предлагают.
Для постоянной работы в среде деталь делают из вулканизованной резины: плоскую вырезают из листа, объёмную формуют в пресс-форме для формовых РТИ, простую точёную деталь без оснастки получают на станке, как в разборе точения резины и полиуретана.
Мастер-модель с принтера даёт деталь из настоящего эластомера
Самый полезный путь печати для резиновой детали проходит через литьё. На фотополимерном принтере печатают мастер-модель с гладкой поверхностью, шлифуют её, по ней снимают силиконовую форму и отливают в неё двухкомпонентный полиуретан или силикон. Получается деталь из полноценного эластомера с твёрдостью от 20 до 95 Shore A по марке, без слоёв и пор. Для партии в единицы и десятки штук такое литьё полиуретана в силиконовые формы заметно дешевле металлической пресс-формы.
Для изношенной детали без чертежа цепочка начинается раньше: образец сканируют, по скану строят модель, печатают копию для проверки посадки, затем по той же модели делают форму. У 3D-сканирования детали из мягкой и изношенной резины есть свои ограничения.
Отказ печатной детали разбирают по фактам до замены
Если напечатанная деталь отказала в узле, первым делом собирают факты, а не печатают следующую. Нужны фото детали на месте и после снятия, время работы до отказа, материал и технология печати, ориентация слоёв относительно нагрузки, среда, температура и давление в узле. По характеру разрушения видно причину: разрыв по межслойной границе указывает на ориентацию, равномерная осадка и потеря упругости на нагрев, набухание и липкость на среду, трещины сетью на ультрафиолет.
От причины зависит решение. Ориентацию и толщину стенки можно поменять и напечатать снова. Нагрев, масло и горячая вода печатью не лечатся, и деталь переводят в резину нужной марки. Если отказала резиновая деталь с поставки, порядок тот же, а претензию оформляют как рекламацию на РТИ.
| Признак на детали | Вероятная причина | Что делать дальше |
|---|---|---|
| Разрыв ровно по слою | нагрузка поперёк слоёв | сменить ориентацию печати |
| Деталь осела и не возвращается | нагрев выше предела термопласта | перевести в резину по температуре |
| Набухла, стала липкой | масло или растворитель | подобрать резину по среде |
| Сеть мелких трещин | ультрафиолет, старение смолы | сменить материал или защитить от света |
| Протечка без видимых дефектов | поры между дорожками | печать не годится, нужна формовая или резаная деталь |
Печать сравнивают с резкой, литьём и пресс-формой по цене партии
Печать выигрывает, когда деталей одна-две и форма сложная. Как только деталь плоская, её дешевле вырезать: плоттерная резка резины стоит ориентировочно от 30 ₽ за погонный метр реза плюс материал (ориентировочно, с НДС, точная цена в КП), и вырезанная прокладка сразу из рабочей резины. Для объёмной детали серией нужна оснастка: пресс-форма для формовой детали ориентировочно от 25 000 ₽ с НДС, и она окупается на сотнях и тысячах штук. Литьё полиуретана в силиконовую форму по печатной мастер-модели закрывает промежуток между единицами и сотнями.
Наша компания производит детали из резины, силикона и полиуретана резкой, формованием и литьём полиуретана, включая силиконовые изделия по модели заказчика. Если печатная деталь уже встала в узел, для расчёта постоянной хватает её 3D-модели в STEP, описания среды и температуры, требуемой твёрдости и количества в год; сама напечатанная деталь пригодится как образец посадки.
Вопросы и ответы
Можно ли напечатать деталь из силикона?
Сколько слоёв и какую толщину стенки выбрать для гибкой детали из TPU?
Можно ли по напечатанной детали заказать пресс-форму?
Подойдёт ли печатная прокладка как временная замена на ремонте?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30