Слой полиуретана на валу: толщина, перешлифовки и твёрдость
Толщину слоя полиуретана на валу считают от диапазона диаметров, в котором вал ещё работает в машине, и от числа перешлифовок до перезаливки. Пример: машина принимает вал от 76 до 80 мм, перешлифовка снимает около 1 мм по диаметру, значит после обливки и шлифовки в размер 80 мм вал выдержит четыре перешлифовки до перезаливки. Задача обычно встаёт, когда прижимной или тянущий вал покрылся канавками, а нового вала у производителя линии ждать долго.
Полиуретановый вал состоит из стального сердечника и слоя литьевого полиуретана, залитого на подготовленный металл и отшлифованного в размер. Работает такой вал как прижимной, тянущий, подающий или опорный, и для каждой роли важна своя пара величин: диаметр и твёрдость, биение и профиль, шероховатость и сцепление. Нанесение нового слоя на старый сердечник входит в обрезинивание валов, и полиуретан там один из вариантов покрытия наряду с резиной и силиконом.
Порядок работ одинаков для нового сердечника и для изношенного вала: сначала диапазон диаметров и толщина слоя, потом сердечник, твёрдость, условия прижима, литьё, шлифовка и приёмка. Каждый шаг даёт строку в заявке или в КП (коммерческом предложении).
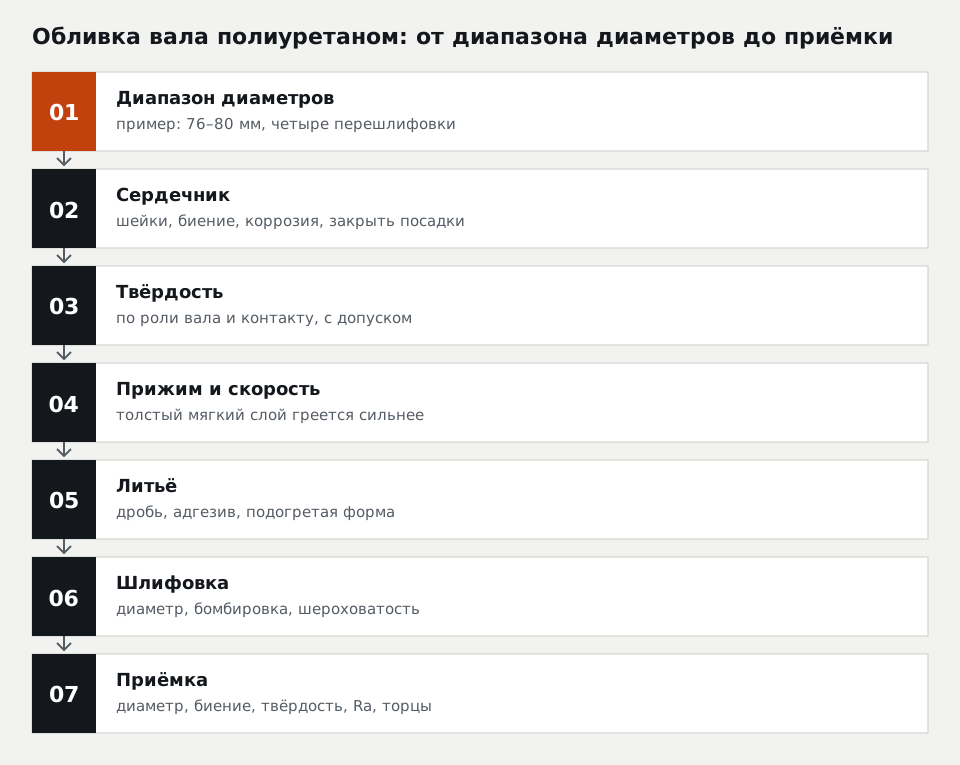
Диапазон диаметров задаёт толщину слоя и число перешлифовок
Первая цифра в расчёте вала не толщина покрытия, а наибольший и наименьший диаметр, при которых машина ещё работает. Тянущие валы связаны с приводом и натяжением, прижимные с ходом пневмоцилиндра или пружины, подающие с зазором до соседнего вала. Этот диапазон знает механик линии или паспорт машины.
Пример: сердечник 60 мм, рабочий диапазон 76–80 мм. Новый вал шлифуют в 80 мм, слой получается 10 мм. Каждая перешлифовка снимает около 1 мм по диаметру, чтобы убрать канавки и волну. Через четыре перешлифовки вал дойдёт до 76 мм со слоем 8 мм, и следующий ремонт уже перезаливка.
Если диапазон узкий, например 79–80 мм, запас на перешлифовку почти нулевой, и вал после первого износа идёт на перезаливку. В таком случае выгоднее держать запасной вал и менять его, пока первый в работе. Если диапазон широкий, слой делают толще в пределах того, что допускает нагрев, и экономят на числе перезаливок.
Какая толщина полиуретана нужна на валу?
Толщина полиуретана на валу равна половине разницы между наибольшим рабочим диаметром вала и диаметром сердечника. Например, сердечник 60 мм и вал 80 мм дают слой 10 мм. Запас на перешлифовки берут из рабочего диапазона машины: при диапазоне 76–80 мм и съёме около 1 мм по диаметру за раз вал выдерживает четыре перешлифовки. Толщину ограничивает нагрев при быстром вращении под прижимом.
Сердечник проверяют по шейкам и биению до обливки
Сердечник ставят в центры или на призмы по шейкам подшипников и замеряют биение рабочей части. Если шейки изношены, шпоночный паз разбит или вал погнут, полиуретан этого не исправит: шлифовка по шейкам даст ровную поверхность, но толщина слоя по окружности станет разной. Ремонт шеек и правку делают до литья.
Сердечник старого вала осматривают после снятия покрытия. Глубокая коррозия под полиуретаном говорит о том, что вода проходила по стыку, часто через торец. Раковины после очистки допустимы, если их немного и они мелкие, а сквозные свищи на трубном сердечнике требуют заварки.
Шейки, резьбу и посадочные места на время подготовки и литья закрывают, иначе дробь и полиуретан испортят их. В заявке указывают, какие поверхности сердечника нельзя трогать, и прикладывают эскиз с размерами шеек, даже если вал присылают целиком.
Твёрдость покрытия выбирают по роли вала в линии
Тянущему валу нужно сцепление с материалом, поэтому покрытие мягче и с матовой поверхностью. Прижимному нужна ровная зона контакта по всей длине, и мягкость здесь выравнивает мелкие неточности сопряжённого вала. Опорный и направляющий вал работает на износ и держит размер, ему подходит твёрдое покрытие.
Твёрдость полиуретана связывают с нагрузкой по общим ориентирам, как выбирать марку по Шору. Для вала к ним добавляются два вопроса: с чем он контактирует (плёнка, картон, металл, ткань) и что на него попадает (клей, краска, вода, смазка). Липкая среда требует гладкой твёрдой поверхности, иначе грязь вдавливается в покрытие.
Твёрдость указывают числом с допуском, например 80 ± 5 Shore A. Правила, как задают номинальную твёрдость покрытых валов, допуск и разброс по одному валу, приведены в ISO 6123-1 (страница стандарта), и при серийной поставке на эту норму удобно сослаться в чертеже.
Скорость линии и усилие прижима ограничивают толщину полиуретана
В зоне прижима полиуретан сжимается и распрямляется на каждом обороте, и часть энергии уходит в тепло. Чем толще и мягче слой, чем выше усилие и обороты, тем сильнее вал греется изнутри. Перегретое покрытие размягчается у сердечника, и отслоение начинается с середины длины, где тепло отводится хуже всего.
Для быстрого прижимного вала выбирают тонкий слой и марку твёрже, а мягкость, если она нужна для сцепления, получают структурой поверхности. Для медленного подающего вала толстый мягкий слой допустим. В заявке пишут скорость линии в м/мин, диаметр вала и усилие прижима или давление в цилиндрах, тогда изготовитель проверит нагрев до литья.
Нагрев проверяют и в работе. Пирометр на поверхности после остановки линии показывает температуру покрытия; если она близка к паспортному пределу марки, следующую партию валов делают с более тонким слоем.
Почему полиуретановый вал отслаивается посередине?
Полиуретановый вал отслаивается посередине длины, когда покрытие перегревается в зоне прижима. Каждый оборот сжимает слой, часть энергии переходит в тепло, а толстый мягкий полиуретан плохо отдаёт его в сердечник. От середины длины тепло уходит хуже всего, торцы и шейки отводят его быстрее, поэтому граница полиуретана и металла посередине нагревается первой. Помогают более тонкий и твёрдый слой, меньшее усилие прижима и контроль температуры покрытия пирометром.
Длинный вал под прижимом шлифуют с бомбировкой
Под усилием прижима сердечник прогибается, и середина вала давит слабее краёв. На коротких валах это незаметно, на длинных материал по центру начинает проскальзывать или плохо отжиматься. Бомбировка компенсирует прогиб: в середине вал шлифуют на несколько десятых миллиметра больше, чем по краям.
Величину бомбировки считает конструктор машины по прогибу сердечника, или её снимают со старого вала замером по длине. Подобрать её на глаз нельзя: при лишней бомбировке будут проскальзывать края. Проверить прижим помогает отпечаток: между валами при рабочем усилии прокладывают полосу копировальной бумаги с белым листом и смотрят ширину полосы по длине.
Вогнутую форму и рифление шлифуют по чертежу. Направление и шаг канавок для отвода воды и воздуха указывают вместе с направлением вращения, иначе спиральные канавки будут сгонять материал к краю.
Обливка идёт в подогретую форму с постотверждением
Подготовленный сердечник очищают дробью или абразивной лентой, наносят праймер и адгезив, ставят в форму и нагревают вместе с ней. Полиуретан заливают с припуском по диаметру, после отверждения вал выдерживают при температуре постотверждения, чтобы марка набрала свойства. Такой порядок описан, например, в технологической схеме обливки валов Soremag (PDF).
Состав системы выбирают по среде: простоэфирные марки ставят во влажную среду, сложноэфирные в масло и на износ. У литьевого полиуретана разные марки и отвердители, в КП марку указывают явно с основанием подбора. Валы и ролики обливают по технологии литья полиуретана.
Края покрытия делают с фаской или заводят на торец сердечника, чтобы кромка не отрывалась. Острая кромка заподлицо с торцем первой принимает воду из мойки и сдвиг от материала, поэтому отслоение чаще всего начинается там.
Шлифовка выводит диаметр, профиль и шероховатость
После постотверждения вал шлифуют на станке по шейкам. Шлифуют с умеренной подачей: полиуретан нагревается от круга или ленты и при перегреве размазывается, оставляя волну. Диаметр замеряют по нескольким сечениям длины, профиль бомбировки сверяют с чертежом.
Шероховатость задают под задачу. Для прижима плёнки нужна гладкая поверхность, для тянущего вала с бумагой или тканью матовая, для удаления воды рифлёная. Если на чертеже нет значения Ra, его согласуют по образцу старого вала или по пробному участку.
Готовый вал принимают по пяти замерам
Первый замер: диаметр по трём-пяти сечениям длины, рулеткой для диаметров или скобой. Второй: биение рабочей поверхности при вращении на шейках. Третий: твёрдость в нескольких точках по длине и окружности; разброс внутри вала показывает равномерность отверждения. Четвёртый: шероховатость или сравнение с образцом. Пятый: осмотр торцов и стыка с металлом на щели и пузыри.
Замеры записывают в карточку вала вместе с маркой и твёрдостью: по ним при следующем износе видно, сколько снято за срок работы и сколько перешлифовок осталось. Валы перевозят зафиксированными за шейки в жёсткой таре, без опоры на покрытие.
Данные для расчёта обливки собирают до снятия вала
Пока вал стоит в машине, можно узнать то, что после снятия уже не измерить: усилие прижима, скорость, рабочий диапазон диаметров, температуру покрытия. Эти данные вместе с эскизом сердечника дают расчёт без второго круга вопросов.
| Строка | Что указать |
|---|---|
| Роль вала | прижимной, тянущий, подающий, опорный |
| Диапазон диаметров | наибольший и наименьший рабочий |
| Сердечник | эскиз, длина покрытия, шейки, материал |
| Прижим и скорость | усилие или давление, м/мин |
| Контакт и среда | плёнка, бумага, клей, вода, мойка, температура |
| Поверхность | гладкая, матовая, рифление, бомбировка |
| Количество | валы сейчас, запасные, расход в год |
Принимаем чертежи в DXF, DWG, PDF, STEP, а также фото вала на листе с линейкой и эскиз от руки. Вместе с валами заказывают и другие изделия из полиуретана, например ролики и скребки. Ориентир на обрезинивание и перезаливку вала или ролика: от 4 500 ₽ за штуку, ориентировочно, с НДС, точная цена в КП; обливку полиуретаном считают по сердечнику и марке. Минимальный заказ 9 000 ₽ с НДС.
Перешлифовку и перезаливку планируют по замерам износа
План перешлифовок строят по факту износа, который зависит от материала на линии, грязи и усилия прижима. Диаметр в трёх сечениях и глубина канавок, записанные в карточку через месяц работы, показывают, сколько миллиметров рабочего диапазона уходит за месяц и когда вал дойдёт до перешлифовки.
Если износ идёт быстрее ожидаемого, первым меняют условия, а не марку: проверяют параллельность валов, бомбировку, усилие и чистоту материала. Если вал изношен равномерно и диапазон исчерпан, его отправляют на перезаливку, а общий порядок восстановления покрытых валов, включая резиновые обкладки, есть в материале о выборе покрытия валов и барабанов. Если по среде полиуретан не проходит, тот же сердечник покрывают резиной, это обрезинивание металла.
Вопросы и ответы
Чем полиуретановый вал отличается от обрезиненного?
Можно ли отшлифовать полиуретановый вал прямо на машине?
Сколько хранится залитый полиуретаном вал?
Почему полиуретан отслоился от торца вала?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30