Литьевой полиуретан: марки, твёрдость и ограничения
Литьевой полиуретан подходит для детали, если длительная температура в узле не выше примерно +80 °C и нужная твёрдость лежит в окне 60–95 Shore A. Третье условие касается сложноэфирных марок: они не должны попадать в горячую воду и пар. Марку внутри окна выбирают по воде, маслу и холоду, чаще всего между простоэфирным СКУ-ПФЛ-100 и менее влагостойким СКУ-7Л. Обычно вопрос встаёт, когда резиновый скребок или ролик стирается за месяц и снабжение ищет материал, который проживёт дольше.
Под литьевым полиуретаном в цехе понимают уретановый эластомер, который приходит на участок жидкими компонентами и получает форму детали прямо при отверждении. Резину вулканизируют под давлением в пресс-форме, а здесь смесь заливают при атмосферном давлении, поэтому оснастка проще и дешевле. Отсюда главное следствие для заказчика: литьё оправдано и на партии из десяти роликов, и на крупной плите футеровки весом в десятки килограммов.
Литьевым называют полиуретан, который получает форму при отверждении
Жидкая система состоит из двух частей. Первая часть содержит изоцианатные группы: это либо готовый преполимер, где полиэфир уже связан с диизоцианатом, либо отдельный изоцианат. Вторая часть отверждает её: диамин, диол или их смесь. После смешивания начинается реакция, вязкость растёт, и у литейщика есть несколько минут, чтобы дегазировать смесь и заполнить форму. Деталь снимают с формы через десятки минут или часы, а полные свойства она набирает после дотверждения в термошкафу.
Свойства задаются тремя выборами. Полиэфир определяет поведение в воде и масле: простой полиэфир лучше держит влагу, сложный лучше держит масла и износ. Изоцианат определяет технологию переработки: толуилендиизоцианат (ТДИ) или дифенилметандиизоцианат (МДИ). Отвердитель и его доза определяют твёрдость и эластичность. Весь цикл на участке проходит по технологии литья полиуретана.
Три класса жидких систем различаются отвердителем и нагревом
Для заказа детали удобно делить системы на три класса. Это классификация Сивиза для разговора с заказчиком, у производителей сырья деление подробнее.
| Класс системы | Как перерабатывают | Для каких деталей подходит | Чего ждать |
|---|---|---|---|
| Горячее отверждение: преполимер на ТДИ + диамин МОСА | преполимер и отвердитель греют, заливают в нагретую форму, дотверждают | манжеты, ролики, скребки, буферы, втулки под нагрузкой | высокая прочность и стойкость к раздиру, нужна вытяжка |
| Горячее отверждение: преполимер на МДИ + диол | нагрев форм и дотверждение, без МОСА | колёса, валы, футеровка, детали во влажной среде | хорошая эластичность, марки под воду есть в этом классе |
| Холодное отверждение: двухкомпонентные компаунды | смешивают при комнатной температуре и льют в силиконовую или пластиковую форму | формы для бетона и гипса, прототипы, малонагруженные детали | проще в работе, прочность и износостойкость ниже |
Под литьевым полиуретаном часто понимают холодные компаунды, которые продают для изготовления форм и декора. Для детали, которая стоит в механизме, их берут редко: на нагрузке и абразиве они уступают горячим системам. Такие компаунды льют в силикон, и у литья полиуретана в силиконовые формы есть свой предел.
Отечественные марки отличаются полиэфиром: СКУ-7Л и СКУ-ПФЛ-100
В заявках и на старых чертежах чаще всего стоят две отечественные марки горячего литья. СКУ-ПФЛ-100 построен на простом полиэфире, а для СКУ-7Л поставщики указывают низкую гидролитическую стойкость, характерную для сложноэфирных систем, отсюда и разное поведение во влажном узле. У первой марки, СКУ-ПФЛ-100, есть паспортные цифры, импортные аналоги и типовые детали.
СКУ-7Л поставщики описывают как более мягкую и растяжимую марку с низкой гидролитической стойкостью. Для заказчика из этого следует простое правило выбора. Деталь в масле и на сухом абразиве можно делать из СКУ-7Л, деталь, которую моют водой или ставят на улице, лучше лить из простоэфирной марки. Цифры поставщиков расходятся между собой, поэтому в КП записывают марку, а свойства подтверждают паспортом партии сырья.
Окно твёрдости литых деталей задаёт назначение
Литьё закрывает примерно 60–95 Shore A, а твёрдые марки уходят на шкалу D. Внутри окна каждой детали соответствует своя полоса, и выход из неё заметен сразу: мягкий буфер проседает, твёрдый скребок режет ленту, мягкая манжета выдавливается в зазор.
Полосы по деталям и подбор точного значения под нагрузку, нагрев при качении и допуск на твёрдость вынесены в статью о твёрдости полиуретана по Шору.
Загрузку формы считают от объёма детали
Пример: бандаж ролика с наружным диаметром 120 мм на ступице 80 мм шириной 50 мм. Под последующую обточку литьё ведут на диаметр 126 мм. Объём кольца: 0,785 × (12,6² − 8,0²) × 5,0 ≈ 372 см³. Ещё около 10 % уходит на литник и перелив, итого примерно 409 см³. При плотности 1,2 г/см³ (ориентир для марок общего назначения) нужно около 490 г готовой смеси.
Дозу отвердителя для преполимера считают по содержанию NCO. Формула: массовых частей отвердителя на 100 частей преполимера = NCO, % × эквивалентная масса отвердителя / 42 × индекс. Для МОСА эквивалентная масса 133,5, индекс обычно берут около 0,95. При NCO 6,0 % выходит 6,0 × 133,5 / 42 × 0,95 ≈ 18 частей. Тогда в нашем примере 490 г смеси делятся на 416 г преполимера и 75 г отвердителя.
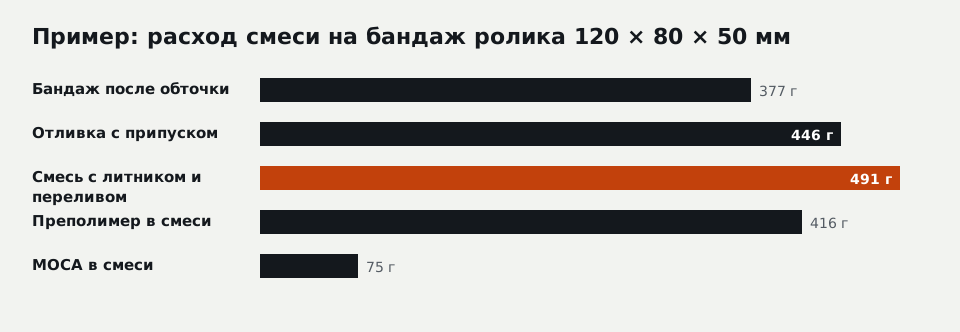
Из расчёта видны две практические вещи. Во-первых, допуск NCO в паспорте преполимера меняет дозу: при 5,7 % она падает примерно до 17,2 частей, при 6,3 % растёт до 19. Поэтому литейщик пересчитывает дозу под каждую партию сырья. Во-вторых, масса отливки определяет стоимость материала: готовый бандаж весит около 377 г, отливка с припуском 446 г, а с литником 491 г, то есть припуск и литник вместе добавляют почти треть.
Температура и вода ставят первые границы применения
Длительную рабочую температуру литых марок общего назначения каталоги указывают от +80 до +120 °C. Для расчёта детали берут осторожную цифру около +80 °C, а верхние значения считают кратковременными. Холод полиуретан переносит лучше жары: на морозе он твердеет, но держит удар, пока не выходит за нижнюю границу марки.
До какой температуры работает литьевой полиуретан?
Литьевой полиуретан марок общего назначения работает длительно примерно до +80 °C, нижняя граница по данным поставщиков от −30 до −40 °C в зависимости от марки. Значения +100 и +120 °C из каталогов относятся к кратковременному нагреву. Внутри массивного ролика температура выше, чем на поверхности, потому что материал греется от внутренних деформаций. Для горячих узлов выбирают специальные системы, а их предел записывают в КП по паспорту.
Вода опаснее температуры. Сложные полиэфиры на основе адипиновой кислоты подвержены гидролизу, это прямо отмечено в патентной литературе по гидролизостойким полиуретанам (US 5116932). Простоэфирные системы держат воду заметно дольше, а гидролиз полиуретана на снятой детали узнают по характерным признакам.
Какой литьевой полиуретан выбрать для воды?
Для детали, которая работает в воде, во влажной пульпе или на улице, выбирают литьевой полиуретан на простом полиэфире, например СКУ-ПФЛ-100 или импортную систему того же класса. Марки с низкой гидролитической стойкостью вроде СКУ-7Л в воде теряют прочность, и чем горячее вода, тем быстрее. При температуре воды выше +50…+60 °C решение о полиуретане принимают только после проверки пробной детали в реальном узле.
Химия, качение и толстые сечения ограничивают материал отдельно
Минеральные масла и смазки литые марки держат хорошо, на этом основан выбор полиуретана для манжет гидроцилиндров. Кислоты, щёлочи, кетоны и сложноэфирные растворители для него опасны, а стойкость к конкретной смеси без образца предсказать нельзя. Если в узле есть моющие растворы или технологическая химия, кусок старой детали или образец среды помогает больше, чем любая таблица.
Второе ограничение касается качения: бандаж греется изнутри от деформации в пятне контакта. Для литья из этого следует требование к режиму: слой бандажа должен быть сплошным, без пор и непролитых зон у ступицы, иначе нагретый участок отслаивается первым.
Третье ограничение технологическое. Очень толстая отливка набирает свойства неравномерно, а реакция в массиве идёт с выделением тепла. Поэтому крупные буферы и плиты льют по режиму, согласованному с паспортом системы, и не ускоряют цикл ради срока.
Отвердитель МОСА требует участка с вытяжкой
Горячие системы на ТДИ чаще всего отверждают МОСА, это 4,4′-метилен-бис(2-хлоранилин). Международное агентство по изучению рака относит его к группе 1, то есть к веществам с доказанным канцерогенным действием (классификация IARC, проверено 21.10.2026). Работа с ним требует закрытого плавления, вытяжки, средств защиты и учёта отходов.
Для заказчика это значит, что литьё деталей из СКУ на своём ремонтном участке без такой подготовки затевать не стоит. Основной риск связан с участком литья, где отвердитель плавят и дозируют, поэтому требования к вытяжке и защите относятся к изготовителю. Если заказчику принципиально отсутствие МОСА в цепочке, это пишут в заявке, и деталь льют из системы на МДИ с диольным отвердителем.
До испытаний изготовитель обещает только паспорт марки
Паспорт системы отвечает на вопросы о твёрдости, прочности, удлинении и раздире образца, отлитого по режиму. Ресурс детали в узле паспорт не описывает: он зависит от абразива, скорости, температуры, воды и того, как деталь закреплена. Поэтому в КП разделяют две группы сведений.
| Что можно записать в КП сразу | Что подтверждает только пробная деталь |
|---|---|
| марку системы и класс полиэфира | срок службы в узле |
| твёрдость с допуском | стойкость к конкретной химии и моющим растворам |
| размеры и припуски на обточку | нагрев ролика при рабочей скорости |
| режим литья и дотверждения по паспорту | поведение в горячей воде выше +50 °C |
| состав документов на материал | сцепление со ступицей при ударной нагрузке |
Для новой задачи разумно заказать две-три детали на пробу, поставить их в узел и записать, через сколько часов или тонн сработана кромка. После этого серия идёт по тем же марке и твёрдости, а если износ не устроил, меняют одно условие, а не всё сразу. Литые детали, от бандажей до футеровок, входят в ассортимент изделий из полиуретана.
Литую деталь заказывают по пяти сведениям
Для литой детали литейщику нужны пять сведений, и каждое закрывает свой выбор в рецептуре или оснастке.
| Сведение | Зачем оно литейщику |
|---|---|
| Что изнашивает деталь и за какой срок сработалась старая | выбор между износостойкой и эластичной системой |
| Температура и вода, включая мойку и улицу | простой или сложный полиэфир |
| Масла, смазки, химия в зоне детали | нужна ли проба на стойкость |
| Нагрузка, давление, известная твёрдость | доза отвердителя и класс системы |
| Чертёж, образец или фото на листе А4 с линейкой | форма, припуски, закладные элементы |
Производственные мощности распределены по нескольким площадкам, поэтому берём заказы на разные технологии: резку, формование, литьё полиуретана, мехобработку фторопласта. Для литой детали это означает, что выбор между литьём, обливкой ступицы и точением из стержня делают по партии и форме, а марку подбирают под условия узла по свойствам полиуретана. Если условия известны не полностью, первая партия становится пробной, и её результат определяет серию.
Вопросы и ответы
Чем литьевой полиуретан отличается от термопластичного?
Листовой полиуретан и литьевой: это один материал?
Можно ли отлить одну полиуретановую деталь?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30