Покрытие вала: как выбрать резину, полиуретан или силикон
Покрытие вала выбирают по его работе в линии: приводному барабану нужна сцепная рифлёная резина, прижимному валу ровный полиуретан или NBR, валу ламинатора силикон. По той же задаче потом назначают твёрдость и толщину слоя. Рабочий слой чаще всего делают от 6 до 20 мм: тоньше на твёрдых покрытиях прижимных валов, толще на мягких резинах барабанов, где слой должен пережить несколько перешлифовок. Если стёрлось покрытие барабана, ролик скользит или прижимной вал оставляет след на плёнке, выбор материала начинается с того, какую работу вал выполняет в машине.
Вал обрезинивают под одну из четырёх задач: тянуть ленту или полотно, прижимать материал к другой поверхности, отжимать жидкость или защищать металл от износа и среды. От задачи зависит всё остальное: материал, твёрдость, толщина слоя, рисунок поверхности и требования к шлифовке. Поэтому перед тем как заказывать обрезинивание валов, полезно описать, где стоит вал и что с ним происходит в работе, а уже потом снимать размеры.
Работа вала в линии задаёт покрытие
Приводной барабан конвейера передаёт усилие на ленту трением, ему нужна резина с высоким сцеплением и рифлением для отвода воды. Прижимной вал упаковочной или ламинирующей машины должен давить равномерно по всей длине и не оставлять следов. Отжимной вал текстильной или бумажной линии работает под большим линейным давлением в горячей мокрой среде. Транспортный ролик рольганга просто несёт груз и должен не шуметь и не изнашиваться.
Таблица ниже сводит покрытия по работе вала в линии; цифры в ней даны для марок общего назначения, а марку и твёрдость под конкретный вал записывают в КП, когда известны среда, скорость и нагрузка.
| Вал | Покрытие (ориентир) | Твёрдость, Shore A | Что важно |
|---|---|---|---|
| Приводной барабан конвейера | NR или SBR, рифлёная резина | 60–70 | сцепление на мокрой ленте, рифление |
| Прижимной вал упаковки, плёнки | полиуретан или NBR | 60–85 | ровный прижим, нет следов на материале |
| Красочный и увлажняющий валик | NBR под краску и смывку | 25–40 | стойкость к растворителям, точная геометрия |
| Отжимной вал | NBR, EPDM, твёрдый полиуретан | 75–95 | линейное давление, горячая вода |
| Вал ламинатора, термопереноса | силикон | 50–75 | нагрев до 200 °C, клей не прилипает |
| Транспортный ролик, рольганг | полиуретан | 85–95 | износ, нагрузка на малую ширину |
Таблица задаёт стартовую точку, а не окончательный выбор. Один и тот же прижимной вал на линии с полиэтиленовой плёнкой и на линии с гофрокартоном получит разную твёрдость: картон неровный, и мягкое покрытие выбирает его разнотолщинность, а гладкая плёнка требует жёсткого вала, чтобы не появлялись складки.
Сцепление барабана считают по формуле Эйлера
Для приводного барабана футеровка нужна ради тяги, и это легко показать расчётом. Тяговое усилие, которое барабан передаёт без проскальзывания, растёт по экспоненте от произведения коэффициента трения на угол обхвата. Пример: угол обхвата 180°, натяжение сбегающей ветви 5 кН. Если взять для голой стальной обечайки на мокрой ленте коэффициент 0,1 (ориентир из каталогов изготовителей футеровки), барабан передаст около 1,8 кН. Для рифлёной резиновой футеровки в мокрой чистой среде в расчётах конвейеров берут около 0,35 (ориентир из таблиц, которые приводят со ссылкой на DIN 22101; для своего барабана значение берут из расчёта конвейера), и та же схема передаёт уже около 10 кН.
Разница в пять с лишним раз объясняет, почему стёртая до металла футеровка сразу даёт пробуксовку, особенно после дождя или мойки. Отсюда и правило заказа: для барабана указывают не только диаметр и длину, но и условия на ленте (сухо, мокро, глина, налипание), потому что от них зависит выбор между резиной с ромбом, резиной с ёлочкой и керамической футеровкой для тяжёлых мокрых условий.
Резина, полиуретан и силикон делят задачи по среде и нагреву
Резина остаётся основным материалом для барабанов, отжимных и красочных валов: её можно сделать очень мягкой, она лучше держит нагрев от многократного сжатия и дешевле в больших диаметрах. Каучук подбирают по среде. NBR берут под масла, краски и смывки, EPDM под горячую воду, пар и щёлочи, натуральный каучук под сцепление и удар, хлоропрен для улицы с умеренным маслом.
Полиуретан выигрывает на роликах и прижимных валах малого и среднего диаметра, где покрытие стирается и продавливается. Он держит нагрузку при твёрдости 85–95 Shore A, где твёрдая резина уже теряет эластичность, но боится горячей воды без гидролизостойкой марки и сильнее греется на высоких скоростях. У полиуретановых валов толщину обливки считают от диапазона рабочих диаметров машины, а общий выбор между двумя материалами по износу и вибрации вынесен в сравнение полиуретана и резины.
Силикон ставят там, где вал горячий или к нему не должен прилипать клей, плёнка, пищевая масса. Механически силикон слабее резины, поэтому силиконовый вал не нагружают сильным прижимом и не ставят в абразив.
Твёрдость вала задают по Шору A или по P&J
На чертежах российских валов твёрдость обычно пишут в единицах Shore A, её измеряют дюрометром по ГОСТ 263-75. В бумажной и полиграфической технике, особенно импортной, встречается шкала Pusey and Jones (P&J), которую на обрезиненных валах описывает ISO 48-8. Шкалы идут в разные стороны: чем твёрже покрытие, тем меньше число P&J, потому что прибор показывает глубину вдавливания шарика.
Перевод между шкалами приблизительный. По таблице соответствия Soremag (ред. 2025-01, по редакции ISO 6123/1-1982; сейчас действует ISO 6123-1:2015), сверенной 21.10.2026, цифры служат ориентиром:
| Shore A | P&J | Где встречается |
|---|---|---|
| 95 | 10–15 | твёрдые отжимные и транспортные валы |
| 85 | 35–40 | прижимные валы, ролики |
| 75 | 60–65 | универсальные покрытия |
| 65 | 80–90 | приводные барабаны |
| 50 | 120–130 | мягкие прижимные валы |
| 40 | 160–170 | красочные валики |
Допуск на номинальную твёрдость по тому же листу (ISO 6123/1-1982) составляет ±5 единиц Shore A, для шкалы P&J он растёт с числом: ±4 в диапазоне 16–49 и ±9 в диапазоне 91–100. Если на старом импортном валу выбито «P&J 40», при заказе так и пишут, указывая желаемый эквивалент в Shore A как справочный.
Твёрдость зависит от температуры: лабораторный замер делают при 23 ± 2 °C после выдержки вала. Тот же вал, измеренный зимой в неотапливаемом складе, покажет на несколько единиц больше. Для сравнения старого и нового покрытия меряйте при одинаковой температуре и записывайте её рядом с цифрой.
Что такое твёрдость P&J у обрезиненного вала?
Твёрдость P&J (Pusey and Jones) у обрезиненного вала показывает глубину вдавливания стального шарика в покрытие в сотых долях миллиметра, метод описан в ISO 48-8. Чем больше число, тем мягче покрытие: 10–15 P&J соответствуют примерно 95 Shore A, а 120–130 P&J около 50 Shore A. Шкалы связаны лишь приблизительно, поэтому при замене импортного вала указывают исходную цифру P&J.
Толщину слоя ограничивают снизу контроль, сверху нагрев
Нижний предел толщины задают измерение и ресурс. По тому же документу Soremag (ориентир по ISO 6123/1-1982), твёрдость на валу корректно меряют на слое не тоньше 9 мм для мягких покрытий до 50 Shore A и не тоньше 6 мм для более твёрдых. На тонком слое прибор упирается в металл и показывает завышенную цифру. Кроме того, тонкий слой не оставляет запаса на перешлифовку.
Верхний предел задаёт нагрев. Каждый оборот сжимает и отпускает покрытие в зоне контакта, часть энергии уходит в тепло, а резина и полиуретан плохо проводят его к металлу. Толстый мягкий слой на быстром прижимном валу перегревается изнутри, и связь с сердечником разрушается раньше, чем стирается поверхность. Для таких валов слой делают тоньше и твёрже, а для медленных барабанов и рольгангов с ударом можно позволить 15–20 мм.
Какую толщину резины наносят на вал?
Толщина резины на валу обычно лежит в пределах 6–20 мм и выбирается по трём условиям. Мягкое покрытие до 50 Shore A делают не тоньше 9 мм, иначе твёрдость нельзя проверить на самом валу. Быстрые прижимные валы получают слой ближе к нижней границе, чтобы покрытие не перегревалось. Барабанам и ударным роликам дают 12–20 мм с запасом на одну-две перешлифовки.
Технология нанесения зависит от материала и размера вала
Резиновое покрытие делают обкладкой: сырую смесь в виде ленты или листа наматывают на подготовленный сердечник с адгезивом, бинтуют и вулканизуют в автоклаве, затем шлифуют. Это даёт химическую связь резины с металлом и подходит для любых каучуков. Длину и диаметр ограничивает автоклав, поэтому на крупный барабан заранее уточняют, помещается ли он. Подготовка металла и проверка адгезии на образцах здесь те же, что при гуммировании аппаратов, а заказ обкладки по своему чертежу оформляют через страницу обрезинивания металла.
Полиуретан на вал отливают: сердечник ставят в подогретую форму, заливают жидкую композицию и после отверждения обрабатывают в размер. Литьё не требует автоклава и хорошо подходит для партий одинаковых роликов, его ведут на участке литья полиуретана.
Барабаны ленточных конвейеров часто футеруют холодным способом прямо на месте: на очищенную обечайку клеят готовые рифлёные листы с подслоем. Вал при этом не снимают, но и связь получается клеевая, слабее вулканизационной. Последний вариант для простых роликов: надеть готовую резиновую или полиуретановую втулку на сердечник с натягом. Так экономят на оснастке, но втулка проворачивается при большом крутящем моменте, и её подбирают так же, как обычные резиновые втулки по натягу.
Рисунок и профиль поверхности решают проскальзывание и складки
Поверхность приводного барабана рифлят. Ромб работает в обе стороны и подходит для реверсивных конвейеров. Ёлочка отводит воду к краям лучше, но имеет направление: вершина ёлочки должна встречать ленту первой, иначе вода гонится к центру. Продольные канавки встречаются на отжимных валах, где по ним уходит выжатая жидкость.
Прижимные и тянущие валы длиной больше метра часто шлифуют с бомбировкой, то есть с небольшим утолщением к середине. Под нагрузкой длинный вал прогибается, и цилиндрическое покрытие давит сильнее по краям, чем в центре; бомбировка выравнивает прижим. Величину бомбировки задают по чертежу машины или по старому валу, замерив диаметр в середине и на краях рабочей части.
Решение о ремонте принимают по сердечнику
Покрытие изнашивается, а сердечник обычно остаётся годным, поэтому чаще всего вал восстанавливают. Но есть случаи, когда новый сердечник дешевле или единственно возможен. Схема ниже показывает порядок решения.
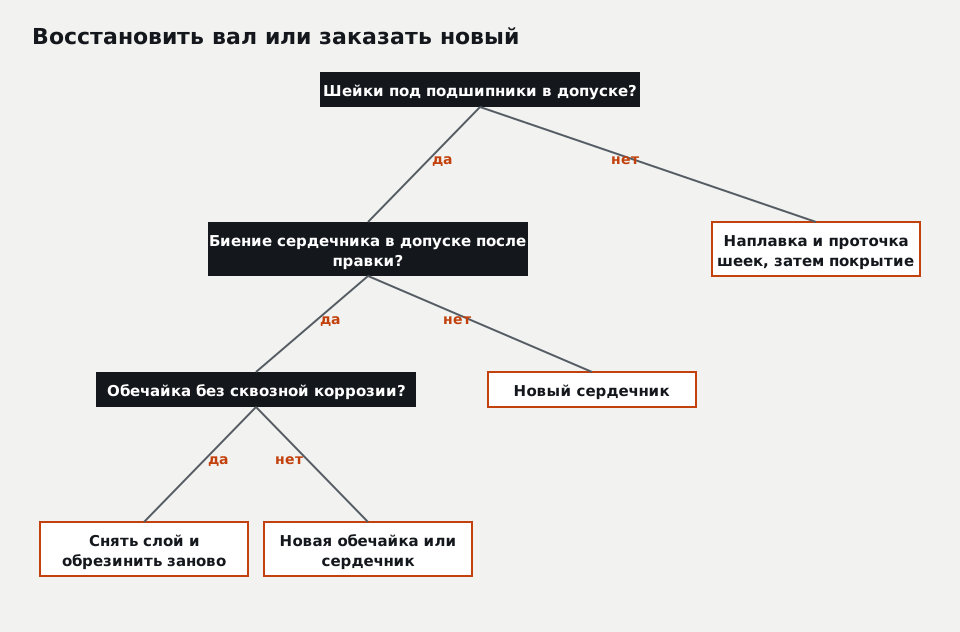
Первая проверка касается шеек под подшипники: износ, задиры, следы проворота подшипника. Изношенные шейки наплавляют и протачивают, если хватает металла. Вторая проверка касается биения сердечника в центрах: погнутый вал правят, а если правка не держит, делают новый сердечник. Третья проверка касается обечайки: глубокие коррозионные раковины под старой резиной проваривают или протачивают, иначе в них останется влага и покрытие отслоится: этот механизм отслаивания резины от металла встречается на валах чаще всего.
Когда обрезиненный вал выгоднее восстановить, чем заменить?
Обрезиненный вал выгоднее восстановить, когда сердечник цел: шейки в допуске, биение после правки укладывается в чертёж, коррозия не съела стенку обечайки. Тогда меняют только покрытие, и работа стоит заметно меньше нового вала. Новый сердечник нужен при трещинах, изгибе, который не держится после правки, и сквозной коррозии трубы. Для импортных валов с долгой поставкой восстановление выигрывает и по сроку.
Чек-лист перед запуском обрезинивания
Перед тем как снимать старое покрытие, изготовитель и заказчик сверяют несколько пунктов. Ошибка в любом из них обнаруживается только после вулканизации, когда исправить её можно лишь новой обкладкой.
- чертёж вала или замеры: длина рабочей части, диаметр по покрытию и по металлу, шейки, фаски;
- материал покрытия и среда: масло, краска, смывка, вода, температура;
- твёрдость с указанием шкалы (Shore A или P&J) и температуры замера;
- рисунок поверхности и направление ёлочки относительно хода ленты;
- бомбировка и её величина либо прямое указание «без бомбировки»;
- допуск на диаметр, биение и шероховатость после шлифовки;
- что делать с сердечником при дефектах: ремонт по согласованию или остановка работ;
- количество валов, наличие запасного и допустимый простой линии.
Последний пункт часто решает технологию. Если запасного вала нет и линия стоит, выбирают процесс с самым коротким циклом, а не самый дешёвый, и это нужно сказать до расчёта.
Стоимость складывается из диаметра, длины и подготовки
Ориентир на обрезинивание и перезаливку валов и роликов начинается от 4 500 ₽ за штуку (ориентировочно, с НДС, точная цена в КП). Минимальный заказ 9 000 ₽ с НДС, поэтому один маленький ролик выгоднее отдавать вместе с запасным или с соседними валами линии. Цена растёт с площадью и толщиной покрытия, с маркой материала (силикон и специальные смеси дороже NR), с объёмом подготовки сердечника и с требованиями к шлифовке.
Отдельной строкой в КП идут ремонт шеек, правка, изготовление нового сердечника и рифление. Если при снятии старого слоя открываются раковины, которых не было видно, работы по сердечнику согласуют дополнительно. Поэтому для старых валов цена в первом КП может быть указана с вилкой на подготовку металла.
Доставка и приёмка вала после покрытия
Обрезиненный вал перевозят и хранят только на опорах за шейки. Если положить его на покрытие, за несколько дней под своим весом появится плоское пятно, которое уже не уйдёт. Длинные валы фиксируют в ложементах, чтобы они не катались, покрытие закрывают от солнца и масла.
При приёмке проверяют диаметр в нескольких сечениях, биение в центрах или на шейках, твёрдость при записанной температуре, рисунок и отсутствие раковин и непроклея на торцах. Перед отгрузкой готовый вал фотографируют и замеряют, и эти данные остаются основой для следующего заказа по тому же валу. Если что-то из перечня не совпадает с КП, вал не ставят в машину, а фиксируют замеры и возвращают вопрос изготовителю: после монтажа и первых часов работы причину отклонения уже не отделить от условий эксплуатации.
Вопросы и ответы
Можно ли обрезинить вал без снятия с машины?
Сколько служит обрезиненный вал?
Почему новое покрытие быстро отслоилось от вала?
Чем гуммирование вала отличается от обрезинивания?
Проверочный список «Почему течёт уплотнение» и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30