Изготовление манжет на заказ: способы и сроки
Изготовление манжет на заказ ведут тремя способами: точением от одной штуки за срок от 1 рабочего дня, литьём полиуретана и формованием резины в пресс-форме, по чертежу или образцу. Частая ошибка заказчика: копировать изношенную манжету по её же размерам, хотя губа за время работы потеряла натяг и копия потечёт с первого дня. Размеры берут с канавки, штока или вала, а старая деталь нужна для профиля и материала.
Манжета работает губой, прижатой к штоку, валу или гильзе, и любой способ изготовления должен дать именно эту губу: нужной толщины, с нужным углом и натягом. Точение режет губу резцом из сплошной заготовки, литьё и формование получают её в полости формы. От способа зависят цена первой штуки, цена серии и срок, а от профиля и материала зависит, какие способы вообще доступны.
Способ выбирают по материалу, профилю и количеству
Три способа закрывают почти все заказы на манжеты, и у каждого есть свой порог, после которого он становится выгоднее соседнего.
| Способ | Материал | Количество | Оснастка | Срок первой партии |
|---|---|---|---|---|
| Точение на станке с ЧПУ | полиуретан, PTFE, твёрдая резина | от 1 штуки | не нужна | от 1 рабочего дня |
| Литьё полиуретана | полиуретан разной твёрдости | десятки и сотни | литьевая форма | срок назовём в КП |
| Формование резины | NBR, FKM, EPDM, HNBR | сотни и тысячи | пресс-форма | срок назовём в КП |
| Формование с каркасом | резина на металлическом кольце | серия армированных манжет | пресс-форма с гнездом под каркас | срок назовём в КП |
Мягкую резину твёрдостью ниже 70 Shore A точить трудно: она уходит из-под резца, и тонкая губа получается неровной. Поэтому манжеты из мягкой резины почти всегда формуют, а точение берут для полиуретана и фторопласта. Для полиуретана выбор между точением и литьём решает количество, а не профиль; фторопласт не льют, и манжету из PTFE точат из заготовки при любой партии.
Точёная манжета снимает простой оборудования
Когда гидроцилиндр пресса или погрузчика разобран и стоит, ждать пресс-форму нельзя. Точёная манжета делается по программе с размеров и профиля, от 1 рабочего дня, в зависимости от сложности заказа. Её ставят сразу, а если узлов много, параллельно решают, нужна ли форма для серии.
Точением получают U-образные манжеты штока и поршня, компактные поршневые уплотнения, грязесъёмники, опорные кольца и шевронные пакеты. Ограничение одно: профиль должен выходить резцом из цилиндрической заготовки. Глубокие поднутрения и тонкие губы меньше 0,8–1 мм на полиуретане делают аккуратно и не на всех диаметрах; это проверяют по чертежу до расчёта. У точения резины и полиуретана есть ограничения станка по диаметру и материалу.
Цена заказа зависит от оснастки и состава комплекта
Счёт за манжеты складывается из машинного времени, материала и оснастки, и у разных способов доли этих частей несопоставимы. У точения почти вся сумма приходится на работу станка с каждой штукой, у литья и формования есть крупный разовый платёж за форму и низкая цена каждой следующей детали.
| Позиция из прайса | Ориентир |
|---|---|
| Полиуретановая манжета точением, единичная | от 1 300 ₽ за штуку |
| Полиуретановая манжета литьём, d 50 мм | от 270 ₽ за штуку |
| Пресс-форма для формовой детали | от 25 000 ₽ |
Суммы ориентировочно, с НДС, точная цена в КП; форма идёт отдельной строкой и после оплаты принадлежит заказчику.
Заявка на один цилиндр нередко оказывается меньше минимального заказа 9 000 ₽ с НДС. Тогда в счёт включают запасной набор на следующий ремонт или уплотнения соседнего узла той же машины: сумма к оплате не меняется, а запас появляется без второй доставки. Граница в штуках, после которой полиуретановую манжету выгоднее лить, посчитана отдельно в разборе точить или лить полиуретановую манжету.
Литьё полиуретана идёт в относительно простые формы и подходит для крупных манжет и средних партий, подробности процесса на странице литьё полиуретана. Резиновые манжеты из NBR, FKM или EPDM формуют под давлением и с нагревом, а для армированных в форму закладывают металлический каркас, это описано в разделе формование и вулканизация РТИ.
Армированную манжету формуют на каркасе или заменяют точёной
Заказ армированной манжеты обычно приходит вместе с образцом из импортного редуктора или насоса, где диаметр вала или гнезда не попадает в серийный ряд армированных манжет ГОСТ 8752. Второй повод связан со средой: серийные манжеты массово делают из NBR, а узлу нужен FKM под горячее масло или EPDM под воду. Третий повод: снятый с производства узел, для которого нет даже каталожного номера.
Для серии армированную манжету формуют с каркасом: каркас штампуют или точат, готовят поверхность под привулканизацию и закладывают в пресс-форму. Для одного-двух узлов форма обычно не окупается, и тогда смотрят на узел. Если корпус держит манжету без металлического каркаса, точат манжету из полиуретана или PTFE с посадкой по наружному диаметру. Если каркас нужен для посадки в гнездо, иногда подбирают ближайший серийный размер и дорабатывают узел втулкой. Какой вариант подходит, решают по чертежу узла, а не по старой манжете.
Гидравлическую манжету считают по зазору и давлению
Манжеты гидравлических устройств по ГОСТ 14896 перекрывают стандартные цилиндры, но в ремонте часто попадается канавка с другой высотой или промежуточный диаметр штока. Тогда манжету делают под канавку, а стандартный профиль берут как основу, а типы профилей сверяют со справочником гидравлических манжет ГОСТ 14896.
Материал гидравлической манжеты на заказ определяют три вещи из заявки: рабочая жидкость, температура и давление с зазором. Минеральное масло при умеренном нагреве держат полиуретан и NBR; горячее масло и агрессивные жидкости уводят к FKM; низкое трение и быстрый ход дают PTFE с наполнителем; вода и водные жидкости исключают обычный полиуретан, который в них гидролизуется. Когда зазор между штоком и направляющей большой, за манжетой ставят опорное кольцо, иначе губу выдавит при пике давления. Свойства материалов здесь даны как ориентир для марок общего назначения, марку фиксируем в КП.
Размеры снимают с канавки, а не с изношенной губы
По изношенной манжете видны профиль и материал, но её размеры уже не те. Губа за время работы стирается, теряет натяг, а резина под давлением садится по высоте. Если скопировать такую деталь один в один, новая манжета будет с тем же износом, только без следов.
Канавку под манжету измеряют по дну и по ширине, гильзу по диаметру зеркала, шток на участке за пределами хода. Эти поверхности не трутся о губу, и по ним считают натяг новой детали. Старую манжету режут поперёк: срез показывает форму губы, наличие опорного кольца и остаточную высоту. Риски на штоке и люфт направляющей сократят ресурс и новой детали, а это видно заранее по характеру следов износа манжеты штока.
Заказчик задаёт размеры, изготовитель предлагает материал
В заявке на манжету смешиваются точные данные заказчика и то, что изготовитель додумал за него. В КП эти две части держат раздельно: что прислал заказчик, идёт как исходные данные, а всё предложенное изготовителем подписано как предложение и согласуется письменно до запуска.
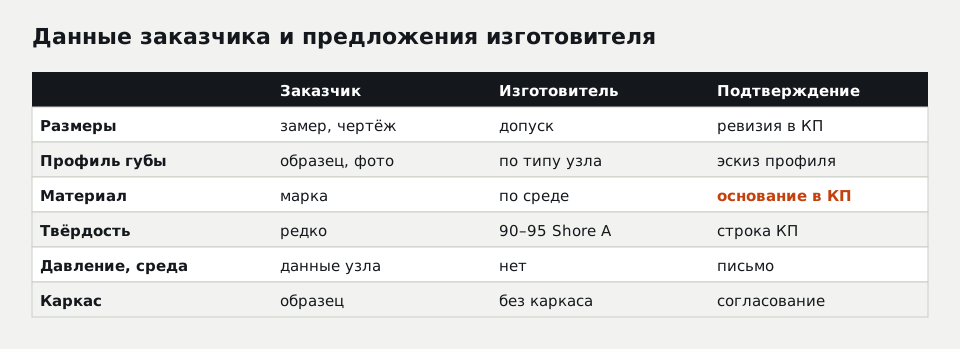
| Параметр | Обычно даёт заказчик | Обычно предлагает изготовитель | Чем подтверждают |
|---|---|---|---|
| Размеры канавки и штока | замер узла или чертёж | допуск, если его нет | ревизия чертежа в КП |
| Профиль губы | образец или фото среза | профиль по типу узла | эскиз профиля на согласование |
| Материал | марка, если известна | марка по среде и давлению | основание подбора в КП |
| Твёрдость | редко | 90–95 Shore A для гидравлики | строка КП, протокол замера |
| Давление и среда | рабочие данные узла | нет | письмо заказчика |
| Каркас и пружина | образец | вариант без каркаса | согласование конструкции |
Если в КП нет пометки, откуда взялись материал и твёрдость, при отказе манжеты разобраться будет нельзя. Пометка «по спецификации заказчика» или «материал предложен изготовителем по условиям: среда, температура, давление» решает этот вопрос заранее.
Короткие ответы об изготовлении манжет
Сколько времени занимает изготовление манжеты на заказ?
Изготовление манжеты точением занимает от 1 рабочего дня, в зависимости от сложности заказа и наличия заготовки нужного диаметра. Литые и формовые манжеты требуют формы, и если формы ещё нет, срок называют в КП после согласования чертежа. При простое оборудования сначала ставят точёную манжету, а серию с формой запускают параллельно.
Из какого материала делают гидравлическую манжету на заказ?
Гидравлическую манжету на заказ подбирают по жидкости в цилиндре: для минерального масла подходят полиуретан и NBR, для горячего масла FKM, для водно-гликолевых жидкостей и воды гидролизостойкий полиуретан или NBR, для быстрого хода с малым трением PTFE с наполнителем. Давление и зазор задают твёрдость и необходимость опорного кольца. Без названия жидкости марку выбирать нельзя, поэтому её пишут в заявке первой строкой.
Можно ли изготовить армированную манжету без пресс-формы?
Армированную манжету с привулканизированным каркасом без пресс-формы не делают: резину соединяют с металлом при формовании. Для единичного ремонта вместо неё точат манжету из полиуретана или PTFE, если гнездо держит её без каркаса, либо подбирают серийный размер ближайшего ряда. Решение принимают по чертежу узла, проверяя посадку в гнезде и натяг на валу.
Первую манжету проверяют в узле до серии
Новая манжета, особенно из материала, предложенного изготовителем, сначала работает в одном узле. Ресурс и стойкость к конкретной жидкости заранее не гарантируют, пока они не подтверждены работой: ориентир по материалу верен для марок общего назначения, а реальный цилиндр может отличаться температурой и чистотой масла. После пробной эксплуатации чертёж, программу точения и марку сохраняют под артикулом, и следующая партия идёт по нему. Для расчёта присылают чертёж или образец с размерами канавки, давление, среду и количество, а для манжет и сальников других типов есть каталог манжеты, сальники, грязесъёмники.
Вопросы и ответы
Можно ли изготовить одну манжету, а не партию?
Чем манжета по ГОСТ отличается от манжеты по образцу?
Сколько хранится чертёж манжеты после заказа?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30