Полиуретановые манжеты: литьё или точение под ваш размер
Полиуретановую манжету примерно до 25 штук одного размера в год выгоднее точить, а литьё в форму окупается на партиях крупнее, когда профиль уже проверен в узле. Если точение в партии дешевле, граница сдвигается к 40 штукам. Расчёт ниже сделан по ориентирам на манжету диаметром 50 мм и условной оснастке за 25 000 ₽, при другой форме граница сдвигается. Если цилиндр стоит и нужна одна пара, вопрос литья обычно вообще не возникает.
Полиуретановая манжета делается двумя путями, и оба начинаются с литья: вопрос только в том, где появляется профиль. При литье полиуретан заливают в форму, повторяющую сечение манжеты, и деталь выходит почти готовой. При точении сначала отливают трубу или втулку, а профиль вырезают резцом на станке с ЧПУ. Материал в обоих случаях одного класса, но цена, срок и свобода менять размер различаются сильно. Для гидроцилиндров выбор технологии решают вместе с остальными деталями крышки и поршня, из которых собирают уплотнения гидроцилиндров.
Для снабженца разница видна в КП. При точении стоимость почти целиком лежит в каждой штуке, при литье большая часть суммы уходит в оснастку, а штука выходит дешёвой. Отсюда простое правило: сначала считают, сколько одинаковых манжет понадобится в ближайший год, и только потом выбирают технологию.
Точка окупаемости формы считается за минуту
Пример: манжета штока диаметром 50 мм. По ориентирам нашей страницы цен единичная точёная стоит от 1 300 ₽, литая в составе партии от 270 ₽ за штуку. Оснастку под литьё условно примем в 25 000 ₽, это ориентир пресс-формы для формовой детали. Все цены ориентировочно, с НДС, точная цена в КП.
Разница в цене одной штуки составляет 1 030 ₽. Делим стоимость формы на эту разницу и получаем около 24 штук. До этого количества дешевле точить, после него каждая следующая литая манжета экономит деньги. На 10 штуках точение обойдётся примерно в 13 000 ₽, литьё вместе с формой около 27 700 ₽. На 100 штуках картина обратная: 130 000 ₽ против 52 000 ₽.
У примера есть допущения. Цена точения в партии ниже цены единичной штуки, потому что наладку станка делят на всю партию. Если точёная манжета в партии подешевеет, скажем, до 900 ₽, точка окупаемости сдвинется к 40 штукам. Сложная форма на несколько гнёзд или крупный диаметр поднимут стоимость оснастки, и граница уйдёт ещё дальше.
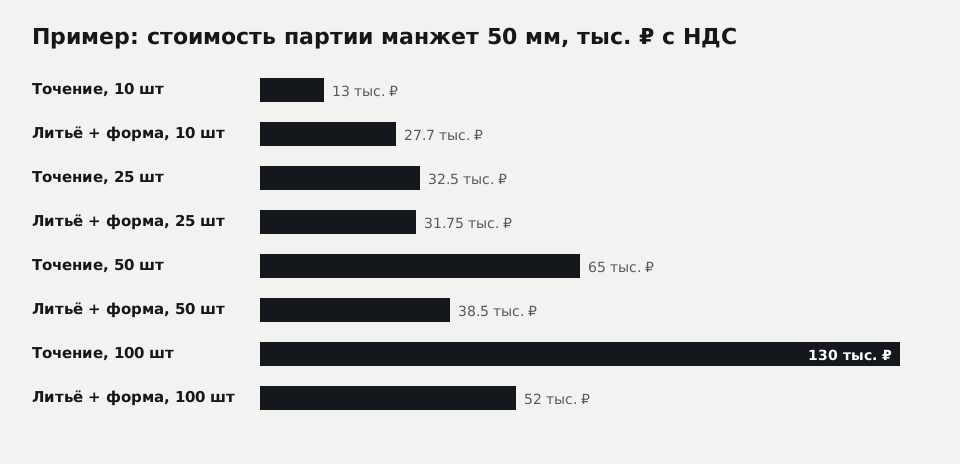
На схеме те же цифры: при 10 штуках точение около 13 тыс. ₽ против 27,7 тыс. ₽ литьём, при 25 штуках суммы почти равны (32,5 и 31,75 тыс. ₽), при 50 штуках 65 тыс. ₽ против 38,5 тыс. ₽, при 100 штуках 130 тыс. ₽ против 52 тыс. ₽.
Есть и нижняя граница. Минимальный заказ 9 000 ₽ с НДС, поэтому одна точёная манжета ориентировочно за 1 300 ₽ с НДС будет оплачена по сумме минимального заказа. В эту же сумму помещается шесть-семь точёных манжет, так что при ремонте выгоднее сразу заказать запасной комплект на второй цилиндр, чем возвращаться за одной штукой через месяц.
Литая и точёная манжета различаются кромкой и повторяемостью
Литая манжета выходит из формы с гладкой поверхностью и кромкой, которую задала сама форма. У партии из одной формы размеры повторяются от штуки к штуке, если технолог держит режим заливки и отверждения. Усадку материала закладывают в форму заранее, поэтому первые отливки из новой оснастки замеряют и только потом запускают партию.
Точение оставляет на поверхности матовый след, а на рабочей кромке тонкую риску. На приёмке кромку смотрят под лупой: риска вдоль окружности допустима, поперечная зарубка станет каналом для утечки. Для цилиндров с быстрым ходом штока доводку кромки прописывают в КП отдельной операцией. Взамен точение даёт гибкость: другой диаметр, высота или угол кромки задаются правкой программы, оснастку никто не переделывает. Как обрабатывают сами заготовки, видно на примере точения резины и полиуретана на станке, здесь важна экономика выбора.
Ограничение точения задаёт заготовка. Трубы и втулки из полиуретана бывают определённых диаметров и твёрдостей, и для крупной манжеты заготовку отливают отдельно, что добавляет срок. Литьё в форму ограничено другим: форму под каждый типоразмер делают заново, поэтому пять разных манжет по три штуки литьём почти никогда не окупаются.
Профиль и диаметр меняют решение раньше цены
У гидроцилиндров старых прессов и импортной техники часто встречаются нестандартные канавки, под которые серийных манжет нет. Здесь точение выигрывает даже на 30–50 штуках: пока профиль не подтверждён в узле, вкладывать деньги в форму рано. Сначала ставят точёные манжеты, смотрят на утечку и износ кромки, при необходимости правят угол или натяг и только после этого заказывают литую серию по утверждённому чертежу.
Большой диаметр работает в обе стороны. Форма под манжету плунжера в несколько сотен миллиметров стоит дорого, и при годовой потребности в 4–6 штук её не окупить. Для мелких манжет диаметром 10–20 мм точение, наоборот, неудобно: заготовка маленькая, кромка тонкая, и литьё в многоместную форму даёт стабильнее размер уже от средней партии.
Считать удобнее по позициям цилиндра, потому что у манжеты штока и манжеты поршня разные диаметр и годовой расход. Поршневая крупнее и меняется реже, поэтому её часто оставляют точёной, даже когда штоковые уже льют серией. У манжеты поршня гидроцилиндра свои правила подбора профиля.
Вода, нагрев и водогликоль сужают выбор марки
Полиуретан хорошо держит износ и давление в минеральном масле, но у материала есть пределы, которых нет в рекламных описаниях. Первый предел температурный. Для полиуретанов общего назначения верхнюю границу обычно ставят в районе +80…+100 °C. Например, у полиуретановой скребковой манжеты WRM-PI в каталоге Hansa-Flex указан диапазон от −30 до +80 °C в минеральном масле. Это ориентир для марок общего назначения, материал фиксируется в КП.
Второй предел связан с водой. Полиуретан на основе сложного эфира в горячей воде и водосодержащих жидкостях разрушается гидролизом: материал размягчается, кромка теряет форму. Для таких сред существуют гидролизостойкие марки. Например, производитель уплотнений Canyon Components описывает поликапролактоновый полиуретан PU90TA21 твёрдостью 90 Shore A с диапазоном от −55 до +130 °C и стойкостью к гидролизу (техлист PU90TA21). Это свойство конкретной марки, на любой полиуретан его переносить нельзя.
Третий предел связан с негорючими жидкостями HFC (водогликоль). Здесь технология отходит на второй план: совместимость зависит от рецептуры, и поставщики уплотнений советуют проверять каждую пару «жидкость плюс материал» отдельно. Если цилиндр работает на водогликоле или в мойке горячей водой, сначала решают, годится ли полиуретан вообще, или нужна другая марка, наполненный PTFE либо FKM.
Shore A и зазор задают, выдержит ли кромка давление
Гидравлику обычно уплотняют полиуретаном 90–95 Shore A, и внутри этого узкого диапазона выбор идёт по давлению и зазору. На прессе с высоким давлением и разношенной направляющей берут ближе к 95: кромку меньше тянет в щель. На цилиндре подъёма с малым давлением ближе к 90, чтобы кромка садилась на шток без подтекания на холостом ходу. Шкалы Шора A и D сопоставляют по таблице твёрдости по Шору.
Твёрдость связана с зазором сильнее, чем с технологией. Литая и точёная манжета из одной марки ведут себя одинаково, если совпадают профиль и натяг. Поэтому в заявке важнее указать давление, диаметральный зазор и состояние направляющих, чем способ изготовления. Если зазор вырос из-за износа втулки, никакая твёрдость манжеты не спасёт: кромку будет закусывать при каждом ходе, и решение лежит в замене направляющей или в защитном кольце.
Дерево решения: точить, лить или сначала проверять материал

Порядок вопросов на схеме такой. Первый: работает ли манжета в воде, водогликоле или выше +80 °C. Если да, нужна техническая оценка марки до выбора технологии. Если нет, второй вопрос: нужно ли больше 25 одинаковых манжет в год. При меньшем тираже ответ один: точение. При большем тираже третий вопрос: проверен ли профиль в узле. Проверенный профиль идёт в литьё, непроверенный сначала точат пробной партией.
Когда литая полиуретановая манжета дешевле точёной?
Литая полиуретановая манжета начинает выигрывать у точёной примерно с 25–40 штук одного размера в год, если диаметр около 50 мм и брать ориентиры цен. Ниже этого тиража форма не успевает разойтись по деталям, и точение без оснастки дешевле. Набор из нескольких типоразмеров по паре штук литьём не окупается вовсе, потому что форма нужна под каждый размер отдельно.
Можно ли ставить полиуретановую манжету в воду или водогликоль?
Полиуретановую манжету ставят в воду и водогликолевую жидкость только из гидролизостойкой марки и после проверки совместимости с конкретной жидкостью. Обычный полиуретан на основе сложного эфира в горячей воде размягчается и теряет кромку. Для мойки горячей водой и для цилиндров на HFC в заявке указывают точное название жидкости и температуру, а изготовитель предлагает марку с паспортом или другой материал.
Какую твёрдость полиуретана берут для гидравлической манжеты?
Для гидравлической манжеты штока или поршня обычно берут полиуретан 90–95 Shore A. Более мягкий материал прилегает лучше на низком давлении, но выдавливается в зазор под высоким. Окончательную твёрдость выбирают по трём величинам: рабочему давлению, диаметральному зазору между штоком и направляющей и температуре масла. Без этих данных твёрдость в КП остаётся предложением изготовителя, а не требованием заказчика.
Коммерческое предложение на манжеты проверяют по девяти строкам
КП на полиуретановую манжету читают как техническое задание наоборот: всё, что изготовитель додумал, должно быть видно. Первая строка: изделие и номер чертежа или артикул. Если чертежа не было, рядом стоит пометка, по какому образцу сняты размеры и кто их утвердил.
Вторая и третья строки: технология и материал. Должно быть написано, точение это или литьё, и какая марка полиуретана с твёрдостью по Shore A. Пометка «по спецификации заказчика» означает, что материал задали вы; если марку предложил изготовитель, в КП указывают основание: среда, температура, давление из вашей заявки.
Дальше идут размеры с допусками или ревизия чертежа, количество, цена за штуку с НДС и общая сумма. При литье оснастку выделяют отдельной строкой, чтобы было видно, сколько стоит форма и сколько манжеты. Срок указывают отдельно для формы и для партии: при точении он начинается от 1 рабочего дня, в зависимости от сложности заказа, а если нужна новая форма, срок называют в КП.
Последние строки: условия оплаты, доставка, паспорт на полиуретан и срок действия предложения. Паспорт на полиуретан нужен в первую очередь из-за гидролиза и температуры: по нему потом проверяют, той ли маркой сделана повторная партия.
| Строка КП | Что проверить для полиуретановой манжеты |
|---|---|
| Изделие, чертёж | номер ревизии или образец, с которого сняты размеры |
| Технология | точение или литьё, для литья номер формы |
| Материал | марка ПУ, твёрдость Shore A, гидролизостойкость при воде |
| Размеры | диаметр штока, канавка, высота, допуск на кромку |
| Количество и цена | цена за штуку с НДС и сумма, оснастка отдельно |
| Срок | отдельно форма и партия |
| Документы | паспорт или сертификат на материал |
| Оплата, доставка | условия и город |
| Срок действия | дата, до которой цена в силе |
Изношенный образец искажает размер кромки
Если чертежа нет, манжету делают по образцу, и здесь у полиуретана своя ловушка. Кромка, отработавшая сезон, стёрта и смята, а тело манжеты могло набухнуть в масле. Копия изношенной детали повторит износ, поэтому размеры берут с канавки и штока, а образец служит подсказкой по форме профиля. Как оформить такой чертёж, показано на примере чертежа манжеты.
Для расчёта по образцу пригодятся:
- диаметр штока или гильзы;
- диаметр и ширина канавки;
- высота манжеты и направление давления;
- фото сечения рядом с линейкой.
Если образца нет совсем, хватит размеров канавки и рабочих условий. Манжеты и сальники изготавливают по образцу с подбором профиля, а для цилиндров техники манжету считают в паре с грязесъёмником и направляющими, как уплотнения гидроцилиндров по образцу.
Пробная пара сначала, серия потом
Для серийной потребности разумна двухшаговая схема. Сначала точат две-четыре манжеты по чертежу и ставят их в цилиндр на рабочий цикл. Если утечки нет и кромка изнашивается равномерно, чертёж утверждают и заказывают форму под литьё. Если кромку подъедает или манжету выдавливает, правят профиль или твёрдость и точат следующую пару. Деньги на форму уходят только под проверенную геометрию.
Такая схема хорошо работает для производителей оборудования, которым нужны десятки манжет в год на один и тот же цилиндр. Ремонтной службе с разнородным парком она обычно не нужна: там почти всё остаётся на точении, а литьё полиуретана подключают для двух-трёх самых ходовых позиций.
Перед запуском формы проверяют три вещи
Годовая потребность в одинаковых манжетах должна быть подтверждена хотя бы прошлым расходом, а не планом. Профиль должен пройти в узле хотя бы один рабочий цикл. Марка полиуретана должна подходить к жидкости и температуре по паспорту материала. Если хотя бы один пункт не закрыт, деньги на форму рано тратить, а ближайшую потребность закрывают точением. Для расчёта достаточно прислать размеры канавки и штока, жидкость, температуру, давление и количество на год, и в КП будут сразу оба варианта с разницей в цене.
Вопросы и ответы
Можно ли отлить одну полиуретановую манжету без металлической формы?
Какого цвета бывают полиуретановые манжеты и важен ли цвет?
Сколько хранится запас полиуретановых манжет?
Подходит ли полиуретановая манжета для пневмоцилиндра?
Проверочный список «Почему течёт уплотнение» и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30