Армированные манжеты ГОСТ 8752: обозначение и замена
Армированную манжету для вала описывает ГОСТ 8752-79: резиновая кромка с пружиной на металлическом каркасе для масла, воды и дизельного топлива при давлении до 0,05 МПа. Купить её по одной строке «манжета ГОСТ 8752» нельзя: стандарт делит манжеты на два типа, два исполнения кромки, четыре размерных ряда и шесть групп резины, и без этих цифр поставщик привезёт что-то похожее. Если старая манжета уже на столе, а в паспорте редуктора стоит только номер стандарта, начните с того, что можно прочитать на самой детали.
Полное название документа «Манжеты резиновые армированные для валов. Технические условия», он действует с изменениями и опубликован в справочных базах, например на dnaop.com (проверено 21.10.2026). Окружная скорость кромки по нему ограничена 20 м/с, общий температурный коридор от −60 до +170 °C, но каждая группа резины покрывает лишь свой отрезок этого коридора. Изделия для авиатехники и спецтехники стандарт описывает только размерами, требования к ним задают отраслевые документы.
Армированная манжета по ГОСТ состоит из каркаса, кромки и пружины
Металлический каркас держит форму и садится в гнездо корпуса с натягом. Резина привулканизирована к каркасу и образует рабочую кромку, которая касается вала по узкому пояску. Браслетная пружина обжимает кромку снаружи и сохраняет контакт, когда резина стирается и теряет упругость.
Пункт 2.12 технических требований говорит, что каркас должен быть обрезинен. На практике у отечественных манжет наружная поверхность чаще резиновая, и это помогает при посадке в гнездо с неидеальной расточкой. У части импортных аналогов каркас снаружи голый металл, такая манжета требует более точного отверстия.
По пункту о комплектности манжеты поставляют с пружинами. Для валов до 20 мм и свыше 120 мм пружину допускается не надевать, а по согласованию с заказчиком манжеты можно поставить вообще без пружин. Если в ящике пришли кольца без пружин, проверьте договор, прежде чем писать претензию.
Тип 1 держит масло, тип 2 ещё и закрывает вал от пыли
Стандарт знает два типа. Тип 1 однокромочный: одна рабочая кромка не выпускает среду из корпуса. Тип 2 однокромочный с пыльником: снаружи добавлен второй тонкий усик, который не пускает к рабочей кромке пыль и воду.
Тип выбирают по тому, что находится по ту сторону манжеты. Внутри корпуса электродвигателя или закрытого редуктора хватает типа 1. На валах конвейеров, мешалок без кожуха, сельхозтехники и уличных приводов ставят тип 2. Стандарт в разделе эксплуатации отдельно оговаривает, что при сильной запылённости перед манжетой нужны дополнительные защитные устройства, то есть одного пыльника на абразивной пыли мало.
У каждого типа два исполнения. Исполнение 1 имеет механически обработанную кромку, её срезают ножом после формования. Исполнение 2 имеет формованную кромку, которая получается сразу в пресс-форме. Формованную кромку стандарт разрешает делать только по согласованию изготовителя с потребителем.
Как по старой манжете понять, тип 1 или тип 2 по ГОСТ 8752?
Тип армированной манжеты по ГОСТ 8752-79 определяют по наружному торцу: у типа 2 рядом с рабочей кромкой стоит второй тонкий усик без пружины, у типа 1 его нет. Пружина всегда находится со стороны масла, поэтому пыльник смотрит в противоположную сторону. Если усик стёрт до основания, на торце остаётся кольцевой валик резины, и манжету всё равно записывают как тип 2.
Четыре размерных ряда объясняют, почему размера нет в каталоге
Таблица 1 стандарта делит сочетания диаметров на ряды. Ряд 1 предпочтительный и подходит для всех отраслей машиностроения. Ряд 2 добавлен для автомобильной промышленности и изделий специального назначения. Ряд 3 предназначен только для авиационной техники. Ряд 4 введён для комплектации импортного оборудования.
Отсюда частая ситуация на складе: размер вала и гнезда есть в стандарте, а в продаже его нет, потому что он из ряда 3 или из старой таблицы автомобильного ряда. Поставщики держат в основном ряд 1 и самые ходовые импортные сочетания. Ближайшее сочетание по размерам ищут, зная, как читать таблицу размеров сальников, а здесь нужен другой вывод: номер ряда подсказывает, где искать документацию на манжету.
Обозначение по ГОСТ 8752 записывают в пять полей
Пример из пункта 1.5 стандарта (текст на meganorm.ru): «Манжета 1.1-60×80-1 ГОСТ 8752-79». Первая цифра 1 обозначает тип, вторая через точку исполнение. Дальше идут диаметр вала 60 мм и наружный диаметр 80 мм, после дефиса номер группы резины. Высоту в запись не пишут, она однозначно следует из таблицы 1 для каждой пары диаметров.
Для манжет четвёртого ряда к группе добавляют дробь: «Манжета 1.1-60×80-1/4 ГОСТ 8752-79» и номер рабочего чертежа. Для рядов 1 и 2 после номера стандарта тоже может стоять номер отраслевого стандарта или чертежа. Если эта часть переписана из паспорта не полностью, изготовитель видит размеры, но не знает профиль.
| Поле записи | Что значит | Где проверить на детали |
|---|---|---|
| 1 (первая цифра) | тип: 1 без пыльника, 2 с пыльником | есть ли второй усик снаружи |
| .1 или .2 | исполнение кромки: обработанная или формованная | след ножа на кромке |
| 60×80 | вал d и наружный диаметр D, мм | замер вала вне зоны износа и гнезда |
| -1 | группа резины по таблице 3 | маркировка на торце, паспорт партии |
| /4 | четвёртый ряд, импортный размер | номер чертежа в документации |
У гидравлических и пневматических манжет порядок записи другой, первым идёт цилиндр, это видно по стандартам на манжеты. Импортная запись буквами TC, SC и d×D×h отличается полностью, и её соответствие типам ГОСТ сверяют по сальникам DIN 3760.
Шесть групп резины делятся по трём каучукам
Таблица 3 стандарта связывает группу с эластомером. Группы 1, 2 и 3 сделаны на бутадиен-нитрильном каучуке и различаются морозостойкостью. Группы 4 и 5 на фторкаучуках СКФ-32 и СКФ-26. Группа 6 на силиконовом каучуке. Верхний предел у нитрильных групп около +100 °C, у фторкаучуковых до +150…+170 °C, у силиконовой +150 °C в моторном масле и +130 °C в трансмиссионном.
Таблица 4 даёт нормы, по которым группу можно проверить в лаборатории. Значения ниже переписаны из текста стандарта на dnaop.com и служат для сверки паспорта; материал узла по ним не выбирают.
| Группа | Каучук | Прочность, МПа, не менее | Удлинение, %, не менее | Твёрдость Shore A |
|---|---|---|---|---|
| 1 | нитрильный | 9,8 | 200 | 65–85 |
| 2 | нитрильный, до −30 °C | 9,8 | 200 | 75–85 |
| 3 | нитрильный морозостойкий, до −60 °C | 9,8 | 120 | 70–85 |
| 4 | фторкаучук СКФ-32 | 19,6 | 90 | 76–86 |
| 5 | фторкаучук СКФ-26 | 11,8 | 65 | 70–90 |
| 6 | силиконовый | 6,4 | 220 | 66–78 |
Примечания к таблице 3 важнее, чем кажется. Группу и марку резины согласуют потребитель и изготовитель, то есть номер группы сам по себе не гарантирует, что резина подходит под вашу смазку. Для грузовых автомобилей группу 2 без согласования с заказчиком не применяют. В масле с противозадирными присадками и при температуре кромки выше +100 °C нитрильная манжета твердеет, и вопрос о переходе на фторкаучук лучше решить до заказа партии.
Какую группу резины выбрать для манжеты редуктора с маслом +90 °C?
Манжета армированная по ГОСТ 8752-79 для редуктора с трансмиссионным минеральным маслом при +90 °C подходит из нитрильной резины групп 1–3: по таблице 3 стандарта их предел в таком масле +100 °C. Запас всего 10 °C, поэтому при пиках нагрева и высокой скорости вала берут фторкаучук группы 4 или 5. Для гипоидного масла предел нитрильных групп +80 °C, и при +90 °C нитрил уже не годится.
Ресурс и приёмку стандарт задаёт цифрами
Пункт 2.21 технических требований устанавливает 95-процентный ресурс. Для нитрильных групп 1–3 на тракторах, двигателях и судах он не менее 3 000 часов, для автомобилей 120 000 км. Для фторкаучуковых групп 4–5 не менее 10 000 часов и 200 000 км. Для силиконовой группы 6 не менее 5 000 часов и 150 000 км. Ресурс для конкретного узла стороны вправе согласовать отдельно.
Пример: привод конвейера работает в две смены по 8 часов, 250 дней в году, то есть около 4 000 часов. Манжета группы 1 по стандарту должна отработать не меньше 3 000 часов, значит её плановая замена попадает примерно на девятый месяц. Манжета группы 4 с нормой 10 000 часов по этой же арифметике рассчитана на два с половиной года, если вал и смазка в порядке.
Партией по разделу приёмки считают манжеты одного типоразмера из одной марки резины, не больше 10 000 штук. Герметичность проверяют на стенде в течение 48 часов, наработку и герметичность контролируют периодическими испытаниями не реже раза в полгода. Допускается подтекание без образования и падения капель, и это определение пригодится, когда придёт время спорить о течи.
Требования к узлу стандарт ставит рядом с требованиями к манжете
Приложения ГОСТ 8752-79 описывают вал, гнездо и монтаж. Вал из чугуна допускается с твёрдостью не ниже НВ 170…241, при скорости скольжения выше 5 м/с шероховатость Ra 0,63 мкм допустима, если риски перпендикулярны оси. Для валов в агрессивной среде нужен антикоррозионный слой, и шероховатость меряют уже после покрытия.
Монтаж по стандарту ведут оправкой, диаметр которой на 1 % меньше гнезда, через монтажную втулку на 1,5–5 мм больше вала. Манжета встаёт перпендикулярно оси. Рабочие поверхности перед установкой очищают и смазывают смазкой, подходящей к группе резины. Перепрессовка манжеты запрещена: выпрессованную деталь обратно не ставят, а переборка узла в эксплуатации не допускается.
Течь после замены разбирают по фактам до смены поставщика
Когда новая манжета потекла, первое желание заказать другую у другого поставщика. Стандарт даёт опору, чтобы сначала понять, брак это или условия узла. Порядок такой: сначала собрать факты, потом решать, кто и что меняет.
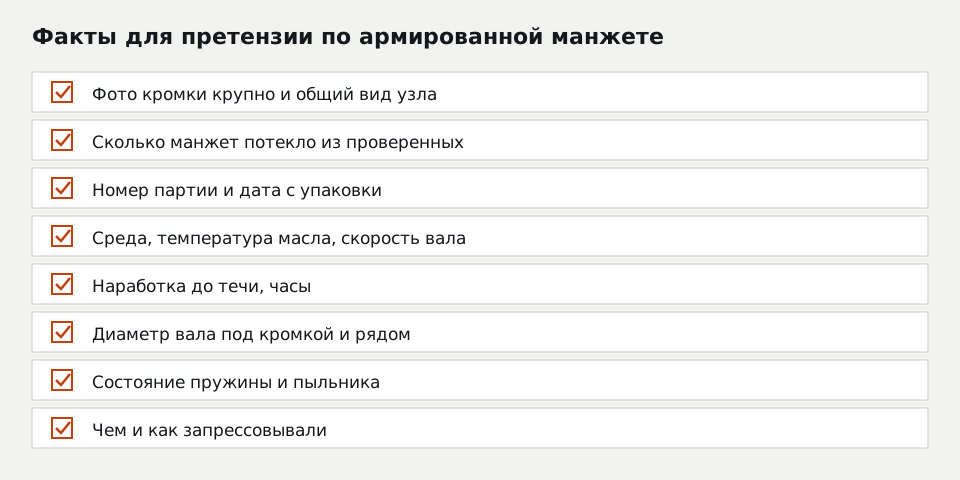
В чек-листе на схеме восемь пунктов. Фото кромки крупным планом и общий вид узла. Число вытекших и проверенных манжет из партии. Номер партии и дата изготовления с упаковки. Среда, температура масла и скорость вала. Время наработки до течи. Диаметр вала под кромкой и рядом с ней. Состояние пружины и пыльника. Чем и как запрессовывали.
По этим фактам видно, куда смотрит причина. Кольцевая риска на валу глубиной в десятые доли миллиметра говорит о валу, а не о манжете. Задубевшая растрескавшаяся кромка при горячем масле говорит о группе резины. Срезанная с одной стороны кромка указывает на перекос или шпоночный паз без монтажной втулки. Дефекты, которые пункты 2.7–2.9 стандарта прямо запрещают: вырывы и трещины на рабочей кромке, разъём пресс-формы по кромке, расслоения. Их видно под лупой, и это уже вопрос к изготовителю.
Подробный разбор причин течи на работающем узле с проверкой сапуна, биения и уровня масла лежит на странице почему течёт сальник вала. Здесь задача уже, собрать материал так, чтобы по нему мог принять решение человек, который узел не видел.
Манжету вне каталога делают по образцу и группе резины
Если нужного сочетания нет в продаже или нужна резина другой группы, манжету изготавливают по образцу. Для разовой потребности манжету можно выточить из полиуретана или фторопласта без пресс-формы, если узел допускает такой материал. Для серии нужна пресс-форма, и армированную манжету с каркасом получают формованием с привулканизацией, срок такой оснастки назовём в КП.
Наша компания производит манжеты и сальники по образцу и чертежу, минимальный заказ 9 000 ₽ с НДС, от одной штуки. Для расчёта пришлите полную запись из паспорта, включая дробь ряда и номер чертежа, если они есть, фото старой манжеты с линейкой и температуру масла в узле. Если запись неполная, отметьте, какие поля вы прочитали сами, а какие предполагаете, и мы подпишем в КП, что взято из ваших данных, а что предложено нами.
Вопросы и ответы
Что значит дробь /4 в обозначении манжеты ГОСТ 8752-79?
Можно ли поставить армированную манжету без пружины?
Сколько служит армированная манжета по ГОСТ 8752?
Чем манжета ГОСТ 8752 отличается от сальника TC?
Сводные таблицы ГОСТ по уплотнениям и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30