Изготовление сальников: когда делать на заказ, а когда купить
Сальник ходового размера по ГОСТ 8752 или DIN 3760 на заказ делать нет смысла: серийный купить быстрее и дешевле, чем выточить или отформовать. Изготовление оправдано, когда размера нет в каталогах, когда среда или температура выходят за пределы стандартной резины, когда оригинал импортный и недоступен. Если у вас на столе старый сальник без маркировки, сначала проверьте, не стандартный ли он, и только потом считайте заказ.
Серийный сальник выгоднее в большинстве случаев
Под стандарт ГОСТ 8752-79 подходят армированные сальники для минерального масла, воды и дизельного топлива. Избыточное давление в полости для них не выше 0,05 МПа, кромка выдерживает скорость вала до 20 м/с, рабочий интервал температур лежит между −60 и +170 °C, и где именно, решает группа резины. Типов в стандарте два: первый держит среду, второй ещё и не пускает внутрь пыль. Такие условия у большинства редукторов, насосов и мотор-редукторов, поэтому сальник для них берут со склада.
Серийный сальник формуют тиражами в многогнёздных пресс-формах, поэтому штучный заказ того же изделия на заказ стоит дороже и идёт дольше. Перед изготовлением проверьте три вещи: размер d × D × h в таблицах ГОСТ 8752-79 или DIN 3760, наличие маркировки на торце старого сальника и каталожный номер узла. Импортные обозначения и типы A, AS, B, BS расшифрованы в материале про сальники DIN 3760.
Под словом «сальник» на заводе понимают три разные вещи
Первая и самая частая в заявках на изготовление: армированная манжета вращающегося вала, у которой резиновая кромка с браслетной пружиной привулканизирована к металлическому каркасу. Вторая относится к арматуре и насосам: это камера, куда закладывают кольца плетёной набивки и сжимают их грундбуксой. Третья относится к металлу, это детали узла: нажимная втулка, грундбукса, кабельный ввод из стали или бронзы.
Для заказа это три разные задачи с разными изготовителями. Армированную манжету формуют или точат из эластомера. Кольца набивки режут из шнура нужного сечения, и марку подбирают по среде среди марок набивки ГОСТ 5152. Корпусные детали делает механический цех по чертежу. Если в заявке написано просто «сальник 40», первым вопросом изготовителя будет, о каком из трёх предметов идёт речь, поэтому называйте узел сразу: «манжета вала редуктора», «кольца набивки задвижки», «грундбукса насоса».
Пять поводов изготовить сальник
Первый повод: размер не находится ни в ГОСТ 8752, ни в DIN 3760, ни в дюймовых каталогах. Чаще всего это станки старых лет выпуска с нестандартной расточкой, корпуса после ремонта, где гнездо увеличили под ремонтный размер, и узлы, в которых конструктор рассчитал деталь под себя.
Если среда выходит за пределы стандартной резины, нужен другой материал. Горячее синтетическое масло, агрессивная химия, абразивная пульпа или работа без смазки требуют FKM, PTFE или полиуретана, а такие сальники в ходовых размерах на складах встречаются реже, чем NBR.
Если оригинал импортный и поставка недоступна или занимает месяцы, сальник делают по образцу. Если узел стоит и ждать поставку дольше, чем изготовить, заказ на одну-две штуки оправдан даже при наличии стандартного размера у дистрибьютора в другом городе. Пятый повод противоположен по масштабу: серия в сотни штук особого профиля для своего изделия, где пресс-форма окупается тиражом.

Порядок решения на схеме такой. Если размер есть в ГОСТ 8752 или DIN 3760 и среда со скоростью укладываются в стандарт, сальник покупают. Если размер есть, а условия нет, заказывают изделие из материала под условия. Если размера нет, способ выбирают по каркасу и партии: формование с пресс-формой для каркасных сальников от десятков штук, точение без каркаса для единиц и срочных случаев.
Точёный сальник обходится без пресс-формы
Точёный сальник вытачивают на станке с ЧПУ из трубной заготовки эластомера или PTFE: резец за один проход формирует профиль кромки, посадочную часть и канавку под пружину. Оснастки нет, поэтому первая штука стоит почти столько же, сколько десятая. Срок изготовления от 1 рабочего дня, в зависимости от сложности заказа.
Чаще всего точат из полиуретана: он стоек к износу и маслу, но для полиуретанов общего назначения верхнюю границу ставят около +80…+100 °C, и на горячем масле его не применяют. Марку полиуретана подбирают по этим свойствам. Для химии и высокой температуры точат из PTFE с наполнителем; кромка из фторопласта жёсткая, поэтому её поджимают пружиной или эластомерным кольцом и требовательнее относятся к чистоте вала.
Слабое место точёного сальника в другом: у него нет металлического каркаса. Он держится в гнезде за счёт натяга по наружному диаметру, и для гнезда без упорного буртика или при вибрации нужна крышка или стопорное кольцо. Если в узле стоял каркасный сальник и гнездо рассчитано на запрессовку металла, замену без каркаса согласуют с механиком до заказа.
Армированный сальник с каркасом требует формы
Каркасный сальник получают формованием: металлическую чашку ставят в пресс-форму, резиновая смесь при нагреве и давлении заполняет полость и привулканизируется к каркасу. Без формы такую деталь не сделать, а форма под каждый размер своя. Ориентир по прайсу на пресс-форму для формовой детали от 25 000 ₽, ориентировочно, с НДС, точная цена в КП; срок изготовления формы называют в КП отдельно.
Для сальника вопрос формы решает годовой расход, а не размер разовой партии. Пример: на участке четыре одинаковых редуктора с нестандартным гнездом, сальник меняют раз в год, значит расход 4 штуки в год. Если взять прайсовые ориентиры на полиуретан (точёная штука от 1 300 ₽, литая от 270 ₽, форма от 25 000 ₽; ориентировочно, с НДС, точная цена в КП), экономия на каждом сальнике около 1 030 ₽, и форма вернётся только через шесть лет. При расходе 50 штук в год тот же расчёт закрывается за полгода. Каркас и привулканизация добавят к цене литой штуки, поэтому для армированного сальника точку окупаемости пересчитывают в КП.
Пример малого заказа: 6 точёных сальников по ориентиру 1 300 ₽ (ориентировочно, с НДС, точная цена в КП) дают 7 800 ₽, и к оплате минимальный заказ 9 000 ₽ с НДС. В этот порог укладываются и запасные штуки, поэтому имеет смысл сразу заказать сальники на следующий ремонт, если размер не изменится.
Скорость вала проверяют расчётом до заказа
Изготовителю мало знать, что вал вращается: нужна окружная скорость на кромке. Её считают по формуле v = π × d × n / 60 000, где d в миллиметрах, n в оборотах в минуту, v в метрах в секунду. Пример: вал 60 мм при 1 500 об/мин даёт 4,7 м/с, это спокойный режим для резиновой кромки. Вал 120 мм при 3 000 об/мин даёт 18,8 м/с, почти у предела 20 м/с из ГОСТ 8752, и здесь материал, профиль кромки и смазку выбирают с запасом.
Скорость влияет и на выбор способа. На высоких скоростях кромка греется, и материал точёного сальника проверяют по предельной температуре, а не только по стойкости к маслу. Если узел работает с частыми пусками или реверсом, укажите это: при реверсе однонаправленная насечка на кромке, которую делают у некоторых сальников, начинает качать масло наружу.
Данные для расчёта, которые закрывают переписку
Переписка по сальнику обычно тянется из-за трёх пропущенных строк: оборотов, среды и количества. Размеры тоже подводят, если их сняли со старой резины: кромка за годы работы усыхает или набухает в масле, а вал и гнездо остаются прежними, поэтому d, D и h берут с узла по инструкции о замере сальника. Оборотов, направления вращения, температуры и давления в полости хватает, чтобы выбрать материал без догадок.
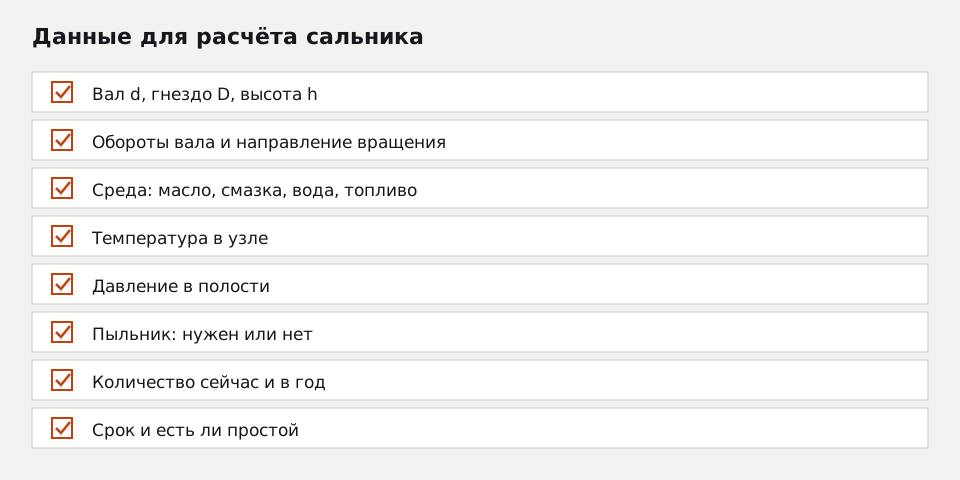
В чек-листе восемь строк: вал d, гнездо D и высота h; обороты и направление вращения; среда; температура в узле; давление в полости; нужен ли пыльник; количество сейчас и в год; срок и есть ли простой. Последние две строки определяют способ: при простое и одной штуке выбор в пользу точения, при годовом расходе в сотни штук считают форму.
Для каждой строки пометьте источник: паспорт, замер или догадка. Запись «масло И-40, +60 °C, по паспорту редуктора» ведёт к одному материалу, «масло, наверное, обычное» к другому, более осторожному. Если среду никто не знает, изготовитель впишет материал в КП с пометкой, что это его предположение, и запуск начнётся после письменного согласия.
Сальниковая камера и корпусные детали
Для задвижки или насоса с сальниковой камерой заказ обычно ограничен кольцами набивки, иногда к ним добавляется грундбукса. Кольца нарезают из шнура по диаметру вала с косым стыком; сечение шнура берут равным половине разницы диаметров камеры и вала. Готовые кольца выгоднее ручной резки, когда камера крупная, набивка дорогая, а самодельные стыки выходят неровными и обрезки шнура уходят в отход. Порядок укладки и затяжки колец даёт инструкция о набивке сальника.
Корпусные детали сальникового узла вытачивают из металла, а если по условиям подходит полимер, из капролона или фторопласта. Для такой детали нужен чертёж или образец с указанием посадок: грундбукса с зазором больше расчётного выдавливает набивку в щель.
Короткие ответы об изготовлении сальников
Можно ли изготовить сальник по образцу без чертежа?
Сальник по образцу изготавливают без чертежа, если вместе с ним известны размеры вала и гнезда на узле. Старый сальник даёт профиль кромки, наличие пыльника и пружины, но его резина после работы усыхает или разбухает, поэтому d и D снимают с вала и корпуса. Без замеров узла копия по старой детали может не встать с нужным натягом.
Когда сальник выгоднее выточить, а когда отлить или отформовать?
Сальник выгоднее выточить при партии до нескольких десятков штук, при срочном ремонте и при нестандартном размере без каркаса. Формование или литьё выгоднее при годовом расходе от нескольких десятков до сотен штук одного размера, потому что пресс-форма окупается разницей в цене штуки. Каркасный армированный сальник без пресс-формы не изготовить, и для него точение возможно только как замена без каркаса.
Из какого материала делают сальник на заказ?
Сальник на заказ делают из NBR для минеральных масел и воды до умеренных температур, из FKM для горячих масел и топлива, из полиуретана для узлов с износом и грязью при температуре до +80…+100 °C, из PTFE для химии и работы без смазки. Это ориентир для марок общего назначения: материал под ваш узел фиксируется в КП по среде, температуре и скорости вала.
Карточка сальника на следующий ремонт
После первой партии на сальник заводят карточку: размеры, материал, профиль, условия узла и дата установки. Повторный заказ тогда делают по этой карточке без новых замеров, а интервал между заменами подскажет, сколько штук держать на складе. Если интервал оказался короче прежнего, сначала проверьте вал на биение и износ под кромкой, и только потом меняйте материал.
Если размер окажется ходовым, ответ на заявку звучит как совет купить серийный сальник, и это экономит вам деньги. Для нестандартного гнезда, импортного узла без поставки или особой среды расчёт по армированным манжетам и сальникам делают по той же карточке, а если в руках только изношенная деталь, подойдёт изготовление по образцу с замером узла.
Вопросы и ответы
Можно ли восстановить изношенный сальник вместо изготовления нового?
Сколько служит точёный сальник по сравнению с формовым?
Делают ли сальник с двумя кромками на заказ?
Excel для сравнения КП на РТИ и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30