Чертёж манжеты: профиль, размеры, материал
Чертёж манжеты показывает разрез профиля с посадочными диаметрами, высотой, размерами губок, материалом, твёрдостью и стороной давления. Объём листа зависит от того, какая манжета: армированную по ГОСТ 8752-79 и гидравлическую по ГОСТ 14896-84 задают строкой обозначения, нестандартную чертят разрезом, а для изношенного образца сначала чертят канавку. По чертежу нестандартную манжету точат или формуют, а размеры губок, снятые с изношенной детали, дают ошибку в десятые доли миллиметра.
Чертёж манжеты нужен тогда, когда в каталогах стандартов размера нет или профиль отличается от типового. Для остального хватает обозначения: в нём уже зашиты профиль, допуски и группа резины.
Стандартную манжету задают строкой обозначения
Если на старой манжете или в паспорте оборудования читается обозначение, чертить ничего не нужно: строка «манжета 1.1-50×70-1 ГОСТ 8752-79» уже несёт тип, размеры и группу резины. Такие поля расшифровывают по обозначению армированных манжет ГОСТ 8752. Гидравлические манжеты ищут по ГОСТ 14896-84, пневматические по ГОСТ 6678-72, а ГОСТ на манжеты выбирают по виду движения.
Чертить стандартную манжету заново бессмысленно: изготовитель всё равно сверит её с таблицей стандарта. Лист понадобится в трёх случаях. Размер не входит в размерный ряд. Профиль изменён ради узла (длиннее губка, дополнительная кромка, другой угол). Материал вне групп стандарта, например полиуретан или наполненный фторопласт вместо резины.
Нестандартную манжету чертят одним разрезом профиля
Манжета тело вращения, поэтому её полностью описывает половина продольного разреза: от оси до наружного диаметра, со всеми губками, фасками и радиусами. Главный вид обычно делают так: слева половина вида снаружи, справа половина разреза, а профиль губок выносят отдельным элементом в увеличенном масштабе. Штриховку сечения для резины и пластмасс выполняют по ГОСТ 2.306-68 той же сеткой, что для неметаллов.
На выносном элементе проставляют всё, что определяет работу губки: длину и толщину у основания, угол рабочей кромки, радиус перехода, высоту пятки. На главном виде остаются наружный диаметр, внутренний диаметр, высота и, если есть, размеры опорного кольца. Всё, что не влияет на герметичность, лучше оставить без размера или пометить как справочное, чтобы не ужесточать изготовление.
Посадочные размеры ставят от штока и канавки
Самая частая ошибка на чертеже манжеты: размеры сняты с изношенной детали и поставлены на неё как номинал. Губка стёрта на 0,2–0,5 мм, пятка сплющена, и новая манжета, сделанная по таким цифрам, начинает течь так же, как старая. Номинал берут от посадки в узле.
| Где стоит манжета | Номинал внутреннего диаметра | Номинал наружного диаметра | Высота |
|---|---|---|---|
| Шток (канавка в крышке) | диаметр штока | диаметр дна канавки | по ширине канавки минус зазор |
| Поршень (канавка на поршне) | диаметр дна канавки | диаметр гильзы | по ширине канавки минус зазор |
| Вал вращения | диаметр вала | диаметр гнезда | по глубине гнезда |
Диаметр дна и ширину канавки снимают, а шток проверяют в неизношенной зоне по правилам замера канавки под кольцо и манжету. Размеры старой манжеты остаются полезными, но для другого: они показывают форму профиля и пропорции губок.
Натяг губок задают размерами в свободном состоянии
Манжета уплотняет при нулевом давлении за счёт натяга: внутренний диаметр рабочей губки в свободном состоянии меньше диаметра штока, а наружный диаметр губки поршневой манжеты больше диаметра гильзы. На чертеже натяг не пишут словами, его задают размером губки до монтажа.
Пример: шток 50 мм, канавка в крышке 60 × 9 мм. Рабочую губку чертят с внутренним диаметром кромки 49,4 мм, то есть с натягом 0,3 мм на сторону, а статическую губку с наружным диаметром 60,6 мм, с натягом по дну канавки. Цифры условные: величину натяга выбирают по материалу, твёрдости, профилю и давлению, и для полиуретана 93 Shore A она меньше, чем для мягкого NBR.
Если натяг задаёт заказчик, это строка его данных. Если натяг подбирает изготовитель, он должен быть подписан в КП как предложение, иначе после течи никто не вспомнит, откуда взялись 49,4 мм.
Допуски резиновой манжеты берут из ISO 3302
Металлические квалитеты на резиновую или полиуретановую манжету ставить бессмысленно: резина меняет размер после вулканизации, от температуры и при съёме из формы. Для формовых резиновых деталей применяют классы точности ISO 3302-1, для точёных деталей из полиуретана и фторопласта допуск определяет станок и материал. Классы допусков ISO 3302 дают на диаметре 50 и 200 мм разный результат.
На практике достаточно поставить допуск на два-три размера, которые держат герметичность: диаметр рабочей кромки, диаметр посадки в канавку, высоту. Остальные размеры идут по общему допуску класса, который пишут одной строкой в технических требованиях.
Технические требования несут материал и условия работы
Под изображением манжеты пишут технические требования. Минимальный набор для манжеты гидроцилиндра (пример):
- Материал: полиуретан, твёрдость 92–95 Shore A.
- Рабочая среда: минеральное гидравлическое масло, температура от −20 до +80 °C.
- Давление рабочее 16 МПа, пиковое 25 МПа, скорость штока до 0,3 м/с.
- Неуказанные предельные отклонения по ISO 3302-1, класс M3.
- Облой на рабочей кромке не допускается.
- Давление со стороны, указанной стрелкой.
Стрелка давления на разрезе обязательна для несимметричного профиля: перевёрнутая манжета с короткой динамической губкой не держит давление и выдавливается. Марку резины или полиуретана в графе материала основной надписи записывают по правилам обозначения материала на чертеже.
Что указывают на чертеже манжеты?
На чертеже манжеты указывают разрез профиля с внутренним и наружным диаметром, высотой, размерами и углами губок, натягом в свободном состоянии, допусками на рабочую кромку и посадку, а в технических требованиях материал с твёрдостью по Шору А, рабочую среду, температуру, давление, скорость и сторону давления. Без среды и давления материал нельзя проверить, а без стороны давления манжету ставят наугад.
Как показать направление давления на чертеже манжеты?
Направление давления на чертеже манжеты показывают стрелкой с буквой Р у разреза профиля со стороны рабочей жидкости и дублируют фразой в технических требованиях. Для симметричного U-образного профиля это справочная информация, для несимметричного профиля и манжеты с опорным кольцом обязательная: перевёрнутая деталь пропускает масло уже при первом ходе штока.
Нужен ли чертёж для армированной манжеты вала?
Чертёж для армированной манжеты вала нужен редко: стандартный сальник задают размерами d × D × h, типом и группой резины по ГОСТ 8752-79 или DIN 3760. Лист понадобится для нестандартной конструкции: две рабочие кромки, манжета под давление, каркас особой формы, другой материал кромки. На таком чертеже показывают каркас, кромку, пружину и пыльник в разрезе.
Объём чертежа зависит от стандарта, канавки и образца
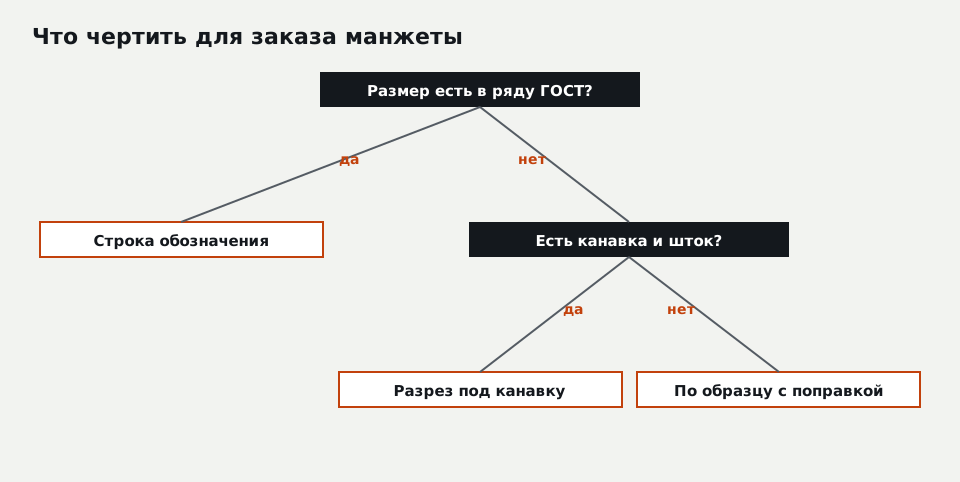
Первый вопрос: входит ли размер в стандартный ряд. Если да, лист не нужен, хватает строки обозначения. Если нет, второй вопрос: есть ли чертёж узла или размеры канавки и штока. Есть, значит профиль подбирают под канавку и чертят разрез с номиналами от узла. Нет, тогда манжету чертят по образцу, а размеры губок поправляют на износ и согласуют проверочной деталью.
Профиль, подобранный под канавку, часто оказывается лучше исходного: для старого пресса с изношенной гильзой можно взять компактную манжету с опорным кольцом вместо пакета, если хватает высоты канавки. Пакеты набивного типа и их чертежи живут по своим правилам, это шевронные манжеты.
КП по чертежу манжеты сверяют с листом построчно
Коммерческое предложение на манжету по чертежу повторяет чертёж строка в строку. Перед оплатой проверьте, что в КП есть: наименование и номер чертежа с ревизией; материал с маркой и твёрдостью; способ изготовления (точение, литьё, формование в пресс-форме), потому что от него зависит кромка; количество и цена с НДС за штуку; срок, оплата и доставка; документы на материал; срок действия предложения.
Отдельная строка КП говорит, откуда взялись параметры: «по чертежу заказчика» или «предложено изготовителем». Если изготовитель поменял натяг, профиль губки или материал, эти изменения перечисляют явно, а чертёж выпускают новой ревизией. Тогда повторная партия через год совпадёт с первой, а спор о течи решается по документу, а не по памяти.
Чертёж по образцу и данные для первой партии
Когда в отделе главного механика некому сесть за КОМПАС или AutoCAD, лист по манжете готовит изготовитель: обмер образца и чертёж при заказе от 9 000 ₽ с НДС не оплачиваются отдельно, согласование идёт в порядке оцифровки детали. К образцу прикладывают то, чего по нему не узнать: диаметр штока в неизношенной зоне, размеры канавки, рабочую жидкость, давление, температуру, скорость и сторону давления.
Готовый чертёж принимают в форматах, которые перечислены в требованиях к чертежам и файлам. Наша компания производит манжеты штока, поршня и вала точением и формованием, в ассортименте манжеты, сальники и грязесъёмники. Для серии полезна пробная пара: её ставят в узел, проверяют течь и трение, и только потом запускают партию по утверждённой ревизии.
Вопросы и ответы
В каком масштабе чертить разрез манжеты?
Нужно ли указывать на чертеже манжеты шероховатость?
Можно ли на одном чертеже дать манжету из двух материалов?
Что делать, если на старом чертеже манжеты указана резина ИРП без твёрдости?
Excel для сравнения КП на РТИ и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30