Изготовление изделий из полиуретана: литьё, точение или вырезка
Изделия из полиуретана изготавливают четырьмя способами: точением из литой заготовки, вырезкой из пластины, литьём в силиконовую форму и литьём в металлическую пресс-форму. Способ задают форма детали и годовой тираж: единичные кольца и втулки точат, плоские скребки вырезают, серию со сложным профилем льют в форму. Поэтому один и тот же чертёж на 4 и на 400 штук обычно получает разные технологии и разную цену детали.
Способ изготовления выбирают раньше, чем считают цену, и от него зависит вся стоимость изделий из полиуретана на заказ: материал идёт по массе отливки, работа по технологии, а форма появляется только при литье. Цех смотрит на два признака детали, профиль и годовой расход, и уже по ним решает, нужна ли оснастка.
Технологию выбирают по форме детали и тиражу
Четыре способа различаются тем, нужна ли оснастка и какой тираж её окупает. Ориентиры по каждому собраны в таблице.
| Способ | Под какие детали | Тираж (ориентир) | Оснастка |
|---|---|---|---|
| Точение из литой заготовки | кольца, втулки, ролики, манжеты | 1–30 шт. | не нужна |
| Вырезка из пластины | плоские скребки, прокладки, накладки | от 1 шт. | не нужна или нож |
| Силиконовая форма | сложный профиль, прототип | десятки шт. | мастер-модель и форма |
| Металлическая пресс-форма | серия, тонкие стенки, рельеф | сотни шт. и больше | пресс-форма ориентировочно от 25 000 ₽ с НДС |
Границы тиража в таблице условные: они сдвигаются от размера детали и от того, сколько стоит точение конкретного профиля. Точёная деталь повторяет чертёж без формы, но тратит заготовку, которая тяжелее детали. Вырезка подходит, пока деталь плоская и её толщина совпадает с толщиной полиуретановой пластины из стандартного ряда; иначе отход съедает выгоду.
Когда полиуретановую деталь льют, а когда точат?
Полиуретановую деталь точат, когда нужно несколько штук простого профиля или размер ещё проверяют в узле: заготовку отливают, а форму под деталь не делают. Льют в форму, когда тираж оправдывает оснастку, профиль сложный или нужна прилитая металлическая часть. Силиконовая форма закрывает промежуток в десятки деталей и прототипы. Точная граница видна только после расчёта обоих вариантов по одному чертежу.
Марку и твёрдость подбирают по узлу, в котором стоит деталь
Полиуретановый ролик тележки, скребок конвейера и втулка шарнира льются из похожих систем, но считают их по разным величинам. Для ролика важны нагрузка и скорость качения, для скребка абразив и прижим, для втулки удельное давление и натяг. Поэтому первая строка заявки отвечает на вопрос, что деталь делает и что стоит рядом: вал, рама, лента, шток.
Если в заявке есть только чертёж без узла, технолог подберёт марку по общим признакам формы. Это работает для простых колец и пластин, но ошибается на деталях, которые греются при качении или стоят в воде. Одна фраза вида «ролик тележки, 300 кг на колесо, 1,5 м/с, склад без влаги» убирает большую часть догадок.
Семь исходных данных определяют технологию и марку
Технологу для выбора способа изготовления полиуретановой детали нужны семь сведений, и каждое закрывает конкретный вопрос:
- Узел и функция: что изделие делает и с чем контактирует.
- Геометрия: чертёж в DXF, DWG, PDF или STEP, эскиз с размерами, фото на листе А4 с линейкой или образец.
- Количество: сколько нужно сейчас и сколько уходит в год.
- Твёрдость по Shore A или D, если она известна; если нет, нагрузка и характер работы.
- Среда и температура: вода, масло, абразив, мороз, нагрев от трения.
- Критичные размеры с допусками и посадка на металл, если она есть.
- Срок, простой оборудования и город доставки.
Третья строка влияет на цену сильнее остальных. Расход в год показывает, окупится ли пресс-форма, и при одинаковом чертеже две заявки на 4 и на 400 штук получают разные технологии. Шестая строка решает, нужна ли мехобработка после литья: допуск ±0,1 мм на посадочном диаметре литьём без проточки обычно не держится.
Какие данные нужны для изготовления изделия из полиуретана?
Для изготовления изделия из полиуретана технологу нужны чертёж или образец, количество на сейчас и на год, функцию детали в узле, твёрдость по Шору или нагрузку, среду с рабочей температурой и размеры, которые нельзя менять. По этим данным выбирают марку, технологию и оснастку. Без количества нельзя решить, лить деталь в форму или точить, а без среды нельзя исключить гидролиз сложноэфирной марки в горячей воде.
Чертёж, образец и фото дают разную точность
Чертёж с допусками даёт однозначный размер, и спор о нём закрывается ссылкой на ревизию. Образец даёт форму, но изношенный ролик или манжета уже потеряли часть профиля, поэтому вместе с ним присылают посадочные размеры узла. Фото на листе А4 с линейкой годится для плоских деталей и оценки цены, а для тел вращения с канавками его хватает только на предварительный расчёт.
Если чертежа нет, удобнее всего эскиз от руки с тремя-пятью размерами, которые цех может проверить штангенциркулем. Размеры на эскизе оформляют по тем же требованиям к чертежам, что и на полном чертеже: база, диаметры со знаком Ø, допуск на посадочных местах. Для деталей с прилитой металлической частью на эскизе отдельно отмечают, какие поверхности металла остаются открытыми.
Цена складывается из массы отливки, работы и оснастки
Стоимость изготовления, которую видно в КП на полиуретановые детали по чертежу, удобно читать по трём частям. Первая часть, материал, считается по массе отливки, а не готовой детали: в форму заливают с припуском на литник и проточку, а при точении в стружку уходит разница между заготовкой и деталью. Массу пересчитывают из объёма по плотности конкретной системы, и расчёт веса заготовки для литой и точёной детали даёт разные числа.
Вторая часть, работа, зависит от технологии: подготовка формы и металла, заливка, дозревание в печи, проточка и контроль. Третья часть, оснастка, появляется только при литье в форму и стоит в КП отдельной строкой, чтобы её можно было разделить на тираж и не платить повторно.
Ориентиры из прайса для понимания порядка цифр: литая полиуретановая манжета d 50 мм от 270 ₽ за штуку, точёная единичная от 1 300 ₽, обрезинивание вала или ролика от 4 500 ₽ за штуку, пресс-форма для формовой детали от 25 000 ₽. Все цены ориентировочно, с НДС, точная цена в КП; если сумма меньше 9 000 ₽, к оплате минимальный заказ 9 000 ₽ с НДС. Разница между литой и точёной манжетой в пять раз объясняет, почему количество в заявке нельзя пропускать.
Из чего складывается стоимость изготовления полиуретановой детали?
Стоимость изготовления полиуретановой детали складывается из материала по массе отливки, работы по выбранной технологии и оснастки, если деталь льют в форму. Материал зависит от марки системы и припусков, работа от проточки, дозревания и подготовки металлической части. Пресс-форма стоит ориентировочно от 25 000 ₽ с НДС, точная цена в КП; она оплачивается один раз и делится на весь тираж, поэтому при партии 500 штук она почти не влияет на цену одной детали.
Оснастку делят на тираж, и это решает выбор технологии
Оснастку удобно считать в рублях на одну деталь: стоимость формы делят на количество, которое через неё пройдёт за всё время. Пример на ориентире 25 000 ₽: при партии 10 штук форма добавляет к каждой детали 2 500 ₽, при 50 штуках 500 ₽, при 500 штуках 50 ₽. Первое число почти всегда больше разницы между точением и литьём, последнее почти всегда меньше.
Поэтому в расчёт берут годовой расход, а не первую партию. Если сейчас нужно 10 скребков, а в год уходит 60, форма делится на 60 и окупается на второй-третьей поставке, хотя по первой партии выглядит лишней. Для манжет граница окупаемости уже посчитана при выборе между точением и литьём манжет, для других деталей её находят так же, подставляя три числа из КП: цену точёной детали, цену литой и форму.
Обратная ситуация тоже частая: размер ещё не проверен в узле, и форму заказывать рано. Тогда первые детали точат или льют в силиконовую форму, которая дешевле металлической и выдерживает десятки отливок: литьё в силиконовые формы закрывает как раз этот промежуток между пробой и серией.
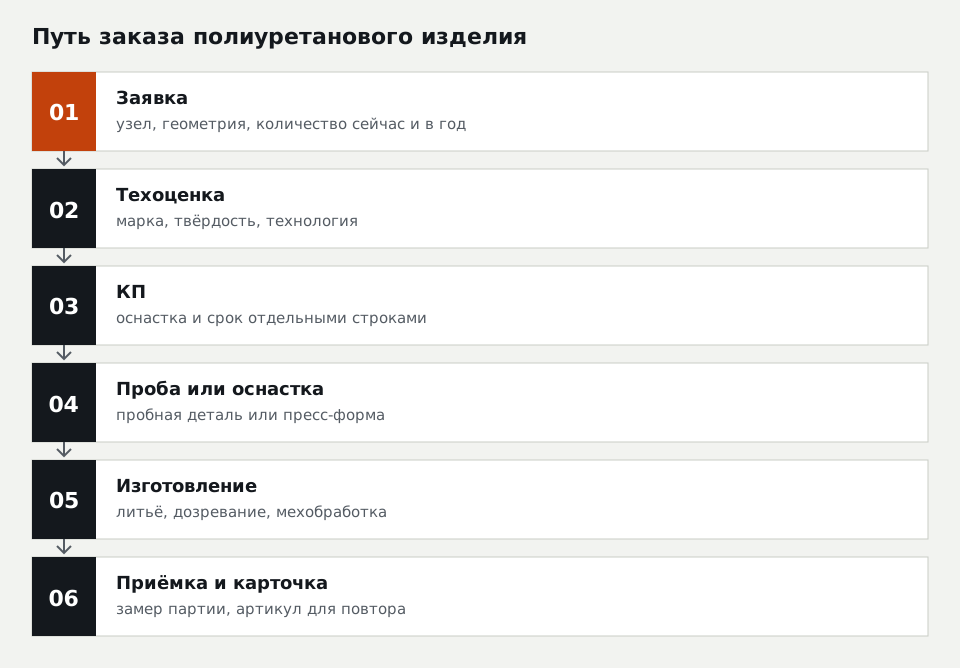
На схеме шесть шагов. Заявка с узлом, геометрией и количеством. Техническая оценка: марка, твёрдость, технология. КП, где оснастка и срок стоят отдельными строками. Пробная деталь или изготовление оснастки. Литьё, дозревание и мехобработка. Приёмка партии и карточка изделия для повтора.
Металлическая арматура добавляет подготовку и проверку слоя
Ролик со ступицей, вал под обливку, буфер с пластиной под болт требуют прилитого слоя на металле. Металл очищают, обезжиривают и покрывают адгезивом, и от этой подготовки зависит, оторвётся ли слой под нагрузкой. В заявке указывают марку стали, состояние поверхности и то, присылает ли заказчик свою ступицу или её изготавливают вместе с деталью.
Старую ступицу с изношенным слоем можно перезалить, если на ней нет трещин и посадочные размеры в допуске. Для валов с толстым слоем и шлифовкой по готовому диаметру удобнее заказывать через страницу литья полиуретана, где перечислены варианты обливки и ограничения по габаритам.
Предположения изготовителя записывают в КП отдельной строкой
Если в заявке нет марки, твёрдости или допуска, технолог подставляет их сам, и это нормально. Ненормально, когда додуманное значение попадает в КП без пометки и потом выдаётся за требование заказчика. Поэтому в КП разделяют две группы: что взято из чертежа и заявки, и что предложено изготовителем с основанием.
Пример такой строки: «твёрдость 90 Shore A предложена по нагрузке на ролик из заявки, по чертежу не задана». Если заказчик согласен, он подтверждает это письменно, и при повторе твёрдость уже не обсуждают. Полосу твёрдости полиуретана выбирают по нагрузке и абразиву, а в КП достаточно числа, шкалы и допуска ±3–5 единиц.
Срок зависит от оснастки и дозревания после литья
Точёная деталь из заготовки на складе может быть готова от 1 рабочего дня, в зависимости от сложности заказа. Если нужна новая пресс-форма, срок назовём в КП: он складывается из проектирования и изготовления формы, пробной отливки и её проверки. Литой детали после заливки нужно дозревание по паспорту системы, обычно часы в печи и затем несколько суток до стабильной твёрдости, и этот срок нельзя сократить без потери свойств.
Срочный заказ чаще решают точением или вырезкой: несколько деталей закрывают простой, а серию льют в форму к следующему ремонту. Такой вариант стоит прямо попросить в заявке, указав, сколько штук нужно немедленно.
Сколько длится изготовление изделия из полиуретана?
Срок изготовления изделия из полиуретана зависит от технологии. Точёные детали из готовой заготовки и вырезка из пластины занимают от одного рабочего дня, в зависимости от сложности. Литьё в новую пресс-форму добавляет время на проектирование и изготовление формы, пробную отливку и дозревание по паспорту системы, поэтому срок такого заказа называют в КП. Срочную потребность закрывают точением нескольких штук, серию отливают позже.
Пробная партия проверяет то, что не видно в расчёте
Ресурс заказной детали в узле паспорт марки не описывает, поэтому до испытаний в КП стоят марка, твёрдость и паспортные свойства, а не «прослужит два года».
Для новых деталей разумно заказать пробные 2–5 штук, поставить их в узел и через месяц-два посмотреть износ, нагрев и посадку. Результат записывают в карточку изделия вместе с маркой и чертежом, и серия идёт уже по проверенному варианту. Повторный заказ после этого оформляется одной строкой с номером артикула и количеством.
Вопросы и ответы
Можно ли заказать одну полиуретановую деталь?
Кому принадлежит пресс-форма после заказа?
Что делать, если старая деталь изношена и размер не снять?
Excel для сравнения КП на РТИ и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30