Литьё полиуретана в силиконовые формы
Литьё полиуретана в силиконовые формы даёт от единиц до нескольких десятков деталей без металлической пресс-формы: по мастер-модели отливают силиконовую форму и заливают в неё жидкий двухкомпонентный полиуретан. Для партии в сотни штук, размеров точнее 14-го квалитета и горячих марок вроде СКУ-ПФЛ-100 ответ нет: изоцианат из полиуретана постепенно разрушает силикон, и одна форма выдерживает порядка 25 заливок. Если вам нужны ролики, скребки, буферы или присоски к ремонту в количестве 5–50 штук, этот способ почти всегда дешевле и быстрее стальной оснастки.
Силиконовая форма повторяет мастер-модель и снимается с поднутрений
Схема процесса короткая. Мастер-модель детали закрепляют в опалубке с литниками и выпорами, заливают жидким силиконом, после отверждения форму разрезают по заранее намеченной линии и вынимают модель. Затем в форму заливают смешанный и дегазированный полиуретан, ждут отверждения, извлекают отливку, удаляют литники и при необходимости дорабатывают её резанием. Цикл повторяют, пока форма держит размер и поверхность.
Силикон эластичен, поэтому форма снимается с поднутрений, рифления и тонких рёбер, которые в стальной оснастке потребовали бы разъёмных знаков. Это главное отличие от прессования и литья в металл: деталь сложной формы получают без расчёта разъёма на несколько плоскостей. Обратная сторона той же эластичности в том, что форма под массой жидкого полиуретана слегка распирается, а крупные плоские детали отливают в опорном кожухе, иначе толщина гуляет.
Технологию берут для ремонтных партий роликов, скребков, буферов, присосок, накладок, а также для проверки детали перед заказом металлической формы. Сам материал, его марки и окно твёрдости относятся к литьевому полиуретану вообще; у отливки из силиконовой формы к этим свойствам добавляются свои пределы по точности и числу деталей.
Мастер-модель задаёт поверхность и размер каждой отливки
Форма переносит на деталь всё, что есть на модели: следы слоёв 3D-печати, риски от фрезы, царапины и выработку. Для роликов, присосок и уплотняющих кромок модель шлифуют и полируют, иначе шероховатость повторится на всей партии. Модель делают тремя путями: печатают по 3D-модели и обрабатывают, вытачивают из пластика или металла, берут целую исходную деталь.
Исходная деталь годится как модель только в одном случае: если рабочие поверхности не изношены. Пример: полиуретановый ролик Ø80 мм стёрся по середине до Ø78,6 мм. Форма с такого ролика даст партию с той же выработкой, поэтому модель либо доращивают и шлифуют до Ø80, либо делают новую по снятым размерам. Когда чертежа нет, размеры снимают с образца, оформляют эскиз и согласуют его до изготовления модели.
На модели закладывают и усадку. Холодные системы полиуретана дают усадку в десятые доли процента, горячие больше; точное значение берут из паспорта выбранной системы. На диаметре 80 мм разница в полпроцента уже составляет 0,4 мм, и для ролика под подшипник это решающая величина.
Холодные системы полиуретана работают с силиконом лучше горячих
Для силиконовых форм выбирают системы, которые отверждаются при комнатной температуре или умеренном подогреве. Горячие форполимеры с отвердителем МОСА, в том числе отечественный СКУ-ПФЛ-100, заливают при 100 °C и выше в подогретую металлическую форму с последующим постотверждением. С силиконом такие системы работают хуже: форма стареет быстрее, а ради горячей марки чаще заказывают металл.
Холодные системы перекрывают твёрдость примерно от 40 до 95 Shore A, это ориентир для марок общего назначения. Как выбрать твёрдость под нагрузку детали, разобрано отдельно в справке о твёрдости полиуретана по Шору. По износу и прочности на разрыв холодная литая деталь обычно уступает горячей марке той же твёрдости, поэтому для скребка карьерного конвейера или тяжело нагруженного колеса решение принимают по нагрузке, а не по удобству оснастки.
Если сомнение в самом материале, а не в оснастке, начинать стоит со сравнения полиуретана и резины по износу, гистерезису и среде: силиконовая форма не исправит неправильный выбор эластомера.
Изоцианат старит силиконовую форму с каждой заливкой
Ресурс формы ограничивает прежде всего химия. Исследование Wortmann и соавторов (ACS Omega, 2021) показало, что силикон впитывает изоцианат из полиуретановой системы; внутри формы он реагирует с влагой и образует полимочевину, силикон твердеет, теряет прочность и рвётся при съёме отливки. Тип изоцианата влияет на скорость старения сильнее, чем марка силикона.
Сколько отливок выдерживает силиконовая форма для полиуретана?
Силиконовая форма для литья полиуретана выдерживает порядка 25 заливок при требовании к точности и поверхности; если геометрия некритична, форму работают до 50–70 циклов, такие цифры приводит обзор технологии на Хабре. Ресурс сокращают агрессивная система, высокая температура отверждения, тонкие рёбра и глубокие поднутрения формы, на которых силикон рвётся при съёме.
Признаки конца ресурса видны заранее: поверхность отливки теряет глянец и становится шершавой, на кромках появляется облой, размер по разъёму уходит, форма твердеет на ощупь. Поэтому в журнале формы ведут счёт заливок и замеряют каждую пятую отливку.
Число форм на партию считают от ресурса и числа гнёзд
Пример расчёта с допущениями. Нужно 60 буферов, форма одногнёздная, ресурс принят 25 заливок с запасом на точность. 60 / 25 = 2,4, значит понадобится три формы, либо две двухгнёздные формы по 15 заливок каждая. Каждая следующая форма требует ту же мастер-модель, поэтому модель хранят до конца партии и между партиями.
Время тоже считают от формы. Если отливка в форме отверждается до съёма несколько часов, одна форма даёт одну-две отливки за смену, а 60 деталей из одной формы займут недели. Две-три формы параллельно сокращают срок пропорционально; цена при этом растёт на стоимость дополнительных форм. Отсюда граница способа: когда партия переходит за сотню и повторяется, металлическая форма окупается, а сравнение литья и точения на примере полиуретановых манжет показывает ту же логику окупаемости.
Вакуум и сухая форма убирают поры
Полиуретан реагирует с водой с выделением углекислого газа. Влажные компоненты, сырая форма или модель, воздух, замешанный при перемешивании, дают поры по объёму и пузыри у поверхности. Поэтому компоненты прогревают и дегазируют в вакууме, форму перед заливкой сушат и подогревают, а сложные формы с тонкими стенками заливают в вакуумной камере.
Почему в полиуретановой отливке появляются пузыри?
Пузыри в полиуретановой отливке чаще всего появляются от влаги: изоцианат реагирует с водой в компонентах, на стенках формы или в воздухе цеха и выделяет газ. Вторая причина в воздухе, замешанном при смешении без дегазации, третья в форме без выпоров, где воздух запирается в верхней точке. Проверяют сушку компонентов, вакуум перед заливкой и расположение выпоров.
Место литника и выпоров выбирают на модели. Литник ставят на нерабочую поверхность, выпор в самую высокую точку полости. На ролике литник не ставят на рабочий диаметр: остаток после обрезки даёт биение и стук.
Закладные заливают после подготовки металла
Втулку, ступицу, подшипниковый стакан или крепёжную пластину ставят в форму перед заливкой, и полиуретан схватывается с металлом при отверждении. Прочность связи определяет подготовка: обезжиривание, пескоструй или дробеструй, праймер по паспорту системы и заливка в отведённое праймером время. Закладную фиксируют в форме знаками, иначе при заливке она смещается, и толщина слоя по окружности становится разной.
Отслоение на границе металла почти всегда возвращает к подготовке поверхности. Характер отрыва, по клею или по эластомеру, читают по тем же признакам, что и отслоение резины от металла, и выводы для полиуретана те же.
Точность литья в силикон ограничена 14-м квалитетом
Какую точность даёт литьё полиуретана в силиконовую форму?
Литьё полиуретана в силиконовую форму даёт точность порядка 14-го квалитета: на размере 50 мм это допуск 0,62 мм по ГОСТ 25346. Размер плывёт от распирания эластичной формы, усадки системы и износа формы по мере заливок. Посадочные поверхности, отверстия под подшипник и рабочие диаметры роликов, где нужна точность выше, после литья дорабатывают точением или шлифовкой.
Отсюда перечень случаев, когда силикон не подходит. Партия в сотни штук и повторы каждый квартал; посадка под подшипник без последующей обработки; деталь, работающая в горячей воде выше примерно +80 °C, где нужна гидролизостойкая горячая марка; узлы, для которых нужна стабильность свойств от партии к партии с паспортом на каждую отливку. В этих случаях выбирают металлическую форму или точение из заготовки, а между малой партией и серийной оснасткой выбирают по логике РТИ малыми партиями.
Брак отливки разбирают по номеру заливки
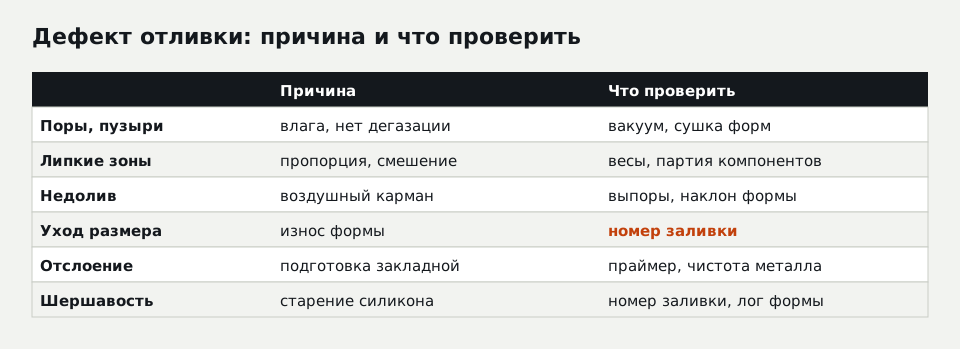
Когда партия литых деталей приходит с дефектом, спор быстро уходит в мнения. Разговор становится предметным, если у каждой отливки есть номер формы, номер заливки в этой форме, партия компонентов и твёрдость, замеренная на детали. Поры и пузыри указывают на влагу или отсутствие дегазации. Липкие или мягкие зоны говорят о нарушении пропорции и плохом смешении, это проверяют по журналу весов и партии компонентов. Недолив в верхней точке означает воздушный карман и неправильный выпор.
Уход размера и шершавая поверхность у отливок с номерами от двадцатой и выше указывают на старение формы. Отслоение от закладной ведёт к подготовке металла и праймеру. Со стороны заказчика для рекламации нужны фото дефекта с линейкой, число дефектных деталей из партии, номера с бирки, замер твёрдости, если есть твердомер, и условия, в которых деталь работала: нагрузка, вода, масло, температура. Сначала эти факты, потом решение, переливать партию или менять систему.
Тот же журнал работает на повтор. Мастер-модель, форма с остатком ресурса, система полиуретана и режим записаны, и следующую партию льют с тем же результатом без нового подбора.
Запрос на литьё в силикон начинается с образца и тиража
Для расчёта нужны чертёж, 3D-модель или образец, количество сейчас и в год, твёрдость или старая деталь для замера, закладные и их чертежи, условия работы детали. Файлы принимаем в DXF, DWG, PDF, STEP, подойдут и фото детали на листе А4 с линейкой. Если тираж ближе к сотне, в КП разумно увидеть два варианта: силиконовые формы с их числом и металлическую оснастку, с ценой каждого.
Технология и материалы участка относятся к литью полиуретана, а готовые типы деталей входят в ассортимент изделий из полиуретана. Если деталь работает в горячей воде, в контакте с пищей или требует посадки точнее 14-го квалитета без доработки, лучше сразу сказать об этом в запросе: от этого зависит, предлагать силиконовую форму или нет.
Вопросы и ответы
Можно ли залить полиуретан в силиконовую форму для пищевой детали?
Сколько стоит литьё полиуретана в силиконовую форму?
Можно ли сделать форму с изношенной детали?
Чем вакуумное литьё отличается от литья полиуретана для деталей машин?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30