Режимы резания фторопласта Ф-4: скорость, подача, отжиг и допуски
Чистовое точение фторопласта Ф-4 ведут острым резцом на скорости 60–150 м/мин с подачей 0,05–0,25 мм на оборот, без перегрева заготовки и с замером после выдержки. Допуск стальной детали фторопласт без отжига и оговорённой температуры замера не держит: обычное поле точёного PTFE около ±0,13 мм, а размер плывёт от тепла резца, от фазового перехода около +19 °C и от нажима микрометра. Если в чертеже стоят сотые доли миллиметра, их выполнимость решают до запуска и записывают в коммерческое предложение (КП) вместе с маркой заготовки и условиями контроля.
Токарная обработка фторопласта выглядит простой работой: материал режется легко, стружка сходит длинной лентой, станок нужен самый обычный. Сложности начинаются при контроле. Деталь, снятая со станка в размер, через час оказывается меньше, кольцо с тонкой стенкой уходит в овал, а два контролёра с разными микрометрами получают разницу в две десятых. Всё это следует из физики PTFE, и почти всё закладывается в чертёж и КП заранее.
Мягкость и тепловое расширение Ф-4 задают все режимы
Под резцом у фторопласта греется только тонкая стружка и поверхностный слой: теплопроводность PTFE низкая, и тепло не успевает разойтись по заготовке. Руководство по обработке полуфабрикатов (Plastics International, PTFE Fabrication Guidelines) добавляет второе условие: размер PTFE сильно зависит от температуры, а по коэффициентам ГОСТ 10007-80 фторопласт-4 расширяется в 7–20 раз сильнее стали. Нагретый поясок разбухает прямо во время прохода, резец срезает его в размер, а через полчаса остывший диаметр уже меньше, и в отверстии появляется конус от входа к выходу сверла.
Для токаря из таблицы расширения в ГОСТ 10007-80 важнее всего цеховой интервал: от −10 до +50 °C коэффициент Ф-4 проходит от 8 до 25·10⁻⁵ на градус, то есть в цеху материал ведёт себя самым неустойчивым образом. Пример: втулка с отверстием 60 мм, разогретая резцом на 15 градусов, прибавляет по отверстию около 0,07 мм даже по нижнему значению коэффициента, то есть почти всё поле допуска H9 на этом диаметре, 0,074 мм. Отсюда правило: чистовой проход делают на остывшей заготовке и малой глубиной.
Вторая особенность: материал мягкий и пружинит. Под тупым резцом фторопласт сначала сжимается, а потом возвращается, и проход снимает меньше заданного. Если резец затупился и тянет, он, наоборот, выдёргивает материал и рвёт поверхность. Отсюда главное требование к инструменту: очень острая кромка, положительный передний угол и небольшой радиус при вершине.
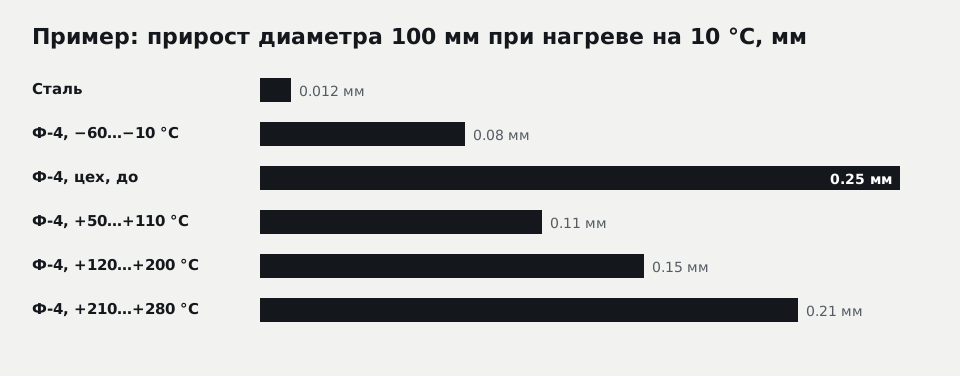
На схеме пример расчёта по коэффициентам ГОСТ: диаметр 100 мм при нагреве на 10 °C прибавляет у стали 0,012 мм, у Ф-4 на холоде 0,08 мм, в цеховом интервале до 0,25 мм, при +50…+110 °C 0,11 мм, при +120…+200 °C 0,15 мм и выше +210 °C 0,21 мм.
Режимы резания держат заготовку холодной
Руководство Plastics International называет для чистового точения PTFE скорость резания 60–150 м/мин и подачу 0,05–0,25 мм на оборот; глубина резания по тому же документу от 0,005 до 6,3 мм. На таких режимах обильное охлаждение не требуется. Выше 150 м/мин охлаждение уже нужно, и документ предлагает эмульсию из воды и водорастворимого масла в пропорции от 10:1 до 20:1. Для деталей кислородных и пищевых узлов масляную эмульсию не берут, а способ охлаждения и требования к обезжириванию детали заранее указывают в заявке.
Передний угол резца по руководству от 0 до 15° положительный, задний от 0,5 до 10°, расточные резцы требуют верхних значений. Для марок со стекловолокном, коксом и бронзой кромка тупится заметно быстрее, поэтому берут твёрдосплавные пластины и меняют их чаще, чем на чистом Ф-4. При сверлении подачу держат 0,13–0,23 мм на оборот и выводят сверло, чтобы отвести тепло.
Стружка фторопласта идёт сплошной вязкой лентой. Если её не отводить, она наматывается на деталь, мешает охлаждению и может отжать заготовку от резца. Длинный тонкий стержень без люнета или задней бабки прогибается под резцом, и диаметр по длине получается бочкой.
Отжиг заготовки нужен под точный размер
Стержни и втулки Ф-4 прессуют и спекают, и в заготовке остаются внутренние напряжения. Когда резец снимает большой припуск с одной стороны, напряжения перераспределяются, и деталь ведёт. На толстой втулке это доли миллиметра, на тонком кольце заметный овал.
Для жёстких допусков руководство описывает такой порядок: заготовку греют чуть выше рабочей температуры будущей детали, но ниже 327 °C, держат час на каждые 25 мм толщины и медленно охлаждают. Затем черновой проход оставляет 0,38–0,76 мм до окончательного размера, повторный отжиг снимает напряжения от резца, и только после него идёт чистовой проход. Отжиг добавляет к сроку печное время, поэтому его назначают под конкретный допуск и пишут отдельной строкой.
Допуск точёной детали из PTFE согласуют по назначению
Обычное поле для точёных деталей из PTFE по тому же руководству около ±0,13 мм. Квалифицированный токарь получает ±0,025 мм, при особой аккуратности ±0,013 мм, но такие числа стоят времени, отжига и контроля в климатической комнате. Для большинства колец и втулок они не нужны: упругий фторопласт сам подстраивается под сопряжение, и деталь с небольшим натягом, запрессованная при сборке, работает так же, как выточенная точно в размер.
Пример выбора: направляющее кольцо гидроцилиндра из бронзонаполненного фторопласта шириной 10 мм по наружному диаметру с полем ±0,05 мм выполнимо без отжига. Седло крана из Ф-4К20 с допуском ±0,02 мм на посадочный диаметр требует отжига и оговорённой температуры контроля. Решение по каждому размеру записывают в КП: где допуск принят как в чертеже, а где предложено расширение и почему.
С допуском на седло или нагруженную шайбу связано и оседание PTFE. В первые недели под затяжкой деталь теряет часть высоты, и сотые доли, выдержанные на станке, в узле уже ничего не решают. Поэтому для сёдел разумнее заказывать наполненную композицию с обычным полем, чем чистый Ф-4 с прецизионным; оседание и его зависимость от температуры связаны с ползучестью фторопласта под нагрузкой.
Фазовый переход около +19 °C сдвигает размер при замере
Около +19 °C в кристаллической части PTFE идёт фазовый переход, и объём при нагреве через эту точку растёт на 1–1,5 %. Для детали это значит: кольцо, измеренное в холодном цеху при +16 °C и в лаборатории при +23 °C, покажет два разных размера, и оба будут верными. Поэтому для точных деталей в чертеже пишут температуру замера, например 23 ± 2 °C, и время выдержки детали при ней.
Второй источник ошибки: сам инструмент. По данным того же руководства, неопытный контролёр с микрометром легко получает на PTFE показание на 0,13–0,25 мм меньше истинного, потому что пятка прибора вдавливается в мягкий материал. Надёжнее мерить с малым усилием, калибром-пробкой и кольцом или на оптическом проекторе. Если деталь работает горячей, лучше всего проверять размер при рабочей температуре, а если это невозможно, пересчитывать по коэффициенту расширения.
Почему деталь из фторопласта после точения меньше размера?
Деталь из фторопласта после точения оказывается меньше чертежа по трём причинам: её измерили тёплой со станка, измерили при другой температуре по отношению к фазовому переходу около +19 °C или пятка микрометра вдавилась в мягкий PTFE. Перед окончательным замером деталь выдерживают при температуре, записанной в чертеже, пока размер не перестанет меняться, и меряют с малым усилием или калибром.
Продукты разложения фторопласта требуют вытяжки
Обычное точение фторопласт до опасных температур не доводит: на режимах из руководства стружка остаётся тёплой. Риск появляется в трёх случаях: затупившийся резец долго трётся по месту, сверло работает без вывода в глухом отверстии или заготовку отжигают в печи с неисправным терморегулятором. Обзор TURI о термическом разложении фторполимеров связывает перегрев PTFE примерно до 420 °C с тяжёлым поражением лёгких; а ГОСТ 10007-80 (п. 2.2) предупреждает, что уже выше 260 °C из фторопласта-4 могут выделяться летучие продукты с фтористым водородом и перфторизобутиленом; вдыхание таких паров вызывает полимерную лихорадку с ознобом и температурой.
Поэтому по ГОСТ 10007-80 (п. 2.6) помещение для работы с фторопластом-4 оснащают приточно-вытяжной вентиляцией, а оборудование, в том числе печь для отжига, местной вытяжкой; при аварийном перегреве печи работают в противогазе (п. 2.10). Курить на участке нельзя, там вывешивают знак «Запрещается курить» (п. 2.8), а сигареты и табак не держат у станка и в карманах спецодежды: стружка или пыль PTFE на сигарете сгорает при температуре выше порога разложения. По той же причине фторопласт не режут лазером, луч разогревает кромку как раз до этих температур. Для фрезерования и сверления плиты Ф-4 требования те же.
Марка заготовки меняет инструмент и срок
Резец по-разному изнашивается на разных марках. Чистый Ф-4 режется мягко, почти как латунь, но по руководству Plastics International изнашивает кромку как нержавеющая сталь, а композиции с коксом и стекловолокном работают по кромке как абразив, и пластину меняют ещё чаще. Бронза в композиции улучшает отвод тепла из зоны резания, поэтому перегрев кромки на ней менее вероятен. Износ инструмента и время на смену пластин входят в цену детали так же, как стоимость самой заготовки. Какой наполнитель что меняет в работе детали и как читать обозначения композиций, объясняет справочник по наполненному фторопласту.
Размер заготовки определяет расход материала. Кольцо большого диаметра с узким сечением выгоднее точить из втулочной заготовки, а не из сплошного стержня: из стержня в стружку уходит почти весь объём. Если нужного стержня или втулки на складе нет, заготовку прессуют под заказ, и срок называют в КП. Общий выбор между резкой листа, вырубкой и точением для плоских деталей сравнивают на примере фторопластовых прокладок; у деталей вращения выбор проще, их точат.
Фрезеруют фторопласт с теми же оговорками
Фрезерованием из плит Ф-4 делают пластины скольжения, вкладыши, планки с пазами, корпусные детали химической аппаратуры. Правила те же, что при точении: острая фреза с полированными канавками, умеренная скорость, отвод стружки, лёгкое закрепление. Тонкую пластину не прижимают сильно струбцинами: под усилием зажима она сминается, а после снятия возвращается и коробится.
Глубокий карман в толстой плите ведёт себя как снятие большого припуска на токарном станке: плиту после фрезерования изгибает. Для таких деталей заготовку отжигают, а карман снимают в два прохода. Резьбу во фторопласте нарезают, но она держит малую нагрузку и сминается при повторной затяжке, поэтому для разъёмных соединений ставят металлическую вставку.
В КП на точёную деталь записывают условия контроля
КП на деталь из фторопласта отличается от КП на резиновую прокладку тремя строками: марка и вид заготовки, отжиг и температура контроля размеров. Остальное стандартно, но каждую строку стоит прочитать, а не пролистать.
- Изделие и ревизия чертежа, по которой считали.
- Марка: Ф-4 или композиция с указанием наполнителя; «по спецификации заказчика» или основание подбора.
- Заготовка: стержень, втулка или плита и её размер; если заготовку прессуют под заказ, это отдельно.
- Размеры, по которым приняты допуски чертежа, и размеры, по которым предложено расширение.
- Отжиг: нужен или нет и под какой размер.
- Температура и способ контроля точных размеров.
- Количество, цена с НДС, срок, оплата, доставка, срок действия предложения.
Если в КП вместо марки стоит «фторопласт», а температура замера не упомянута, спор о размере на приёмке почти неизбежен. Технологию и перечень деталей, которые точат и фрезеруют из пластиков, показывает страница механической обработки фторопласта и капролона.
Какой допуск можно задать на деталь из фторопласта?
Допуск на точёную деталь из фторопласта Ф-4 обычно задают около ±0,13 мм. Посадочные размеры в ±0,02–0,05 мм выполнимы, но требуют острого инструмента, холодного резания, а для самых жёстких значений ещё отжига заготовки и замера при оговорённой температуре. Перед тем как ставить такой допуск, проверяют, нужен ли он узлу, потому что упругий PTFE подстраивается под сопряжение.
Для расчёта точёной детали хватает чертежа и условий узла
Для расчёта нужны чертёж с допусками или изношенный образец, марка фторопласта или условия работы: среда, температура, нагрузка, есть ли трение. Если деталь работает горячей, укажите рабочую температуру, тогда размеры назначат с поправкой на расширение. Для сёдел и колец полезны размеры ответных деталей: шара, штока, канавки.
Если чертежа нет, размеры снимают с образца, а чертёж по образцу делают бесплатно при заказе от 9 000 ₽ с НДС. Изношенное седло или кольцо при этом не копируют один в один: размеры, взятые с него, подписывают как предположение и сверяют по сопряжённым деталям. Номенклатуру точёных изделий из PTFE показывает раздел деталей из фторопласта.
Нормы приведены по состоянию на октябрь 2026 года. Данные о материалах — ориентир для марок общего назначения; материал, размеры и допуски для вашего узла фиксируются в КП после технической оценки.
Вопросы и ответы
Можно ли точить фторопласт на станке, где обрабатывают сталь и чугун?
Почему точёное кольцо из фторопласта через неделю стало овальным?
Какую шероховатость даёт точение фторопласта?
Сколько стоит выточить втулку из наполненного фторопласта?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30