Изготовление фторопластовых прокладок и деталей
Фторопластовые прокладки изготавливают резкой, вырубкой или точением готовых заготовок PTFE. Плоские прокладки режут из листа ножом плоттера или струёй гидроабразива либо вырубают штампом, а кольца, шайбы и прокладки с точным диаметром точат из втулки или стержня. Какой способ выйдет дешевле и точнее, зависит от трёх условий: толщины детали, её размера относительно листа и количества в партии. Если вам нужны прокладки для кислотной линии, фланца с эмалью или пищевого аппарата, по этим трём параметрам сразу видно, сколько займёт работа и нужна ли оснастка.
Работа начинается с раскроя заготовки: контур прокладки ложится на лист, кольцо на втулку подходящего диаметра, толстая пластина на плиту. Пример: прокладка наружным диаметром 260 мм занимает почти весь лист 300 × 300 мм, а вырезанную из неё середину пускают на прокладки меньших DN той же толщины, и доля отхода в цене падает. Сам полимер для всех этих заготовок один, фторопласт-4 по ГОСТ 10007-80, а формат и допуски листа задают ТУ заготовителя, например ТУ 6-05-810-88.
Способ изготовления выбирают по форме детали, толщине и партии
Плоская прокладка с отверстиями, кольцо с допуском по диаметру и шайба высотой 15 мм требуют разной обработки. Первая развилка простая: если деталь задаётся точным наружным или внутренним диаметром, профилем или канавкой, её точат. Если это контур в плоскости, режут или вырубают, а дальше решают толщина и тираж.
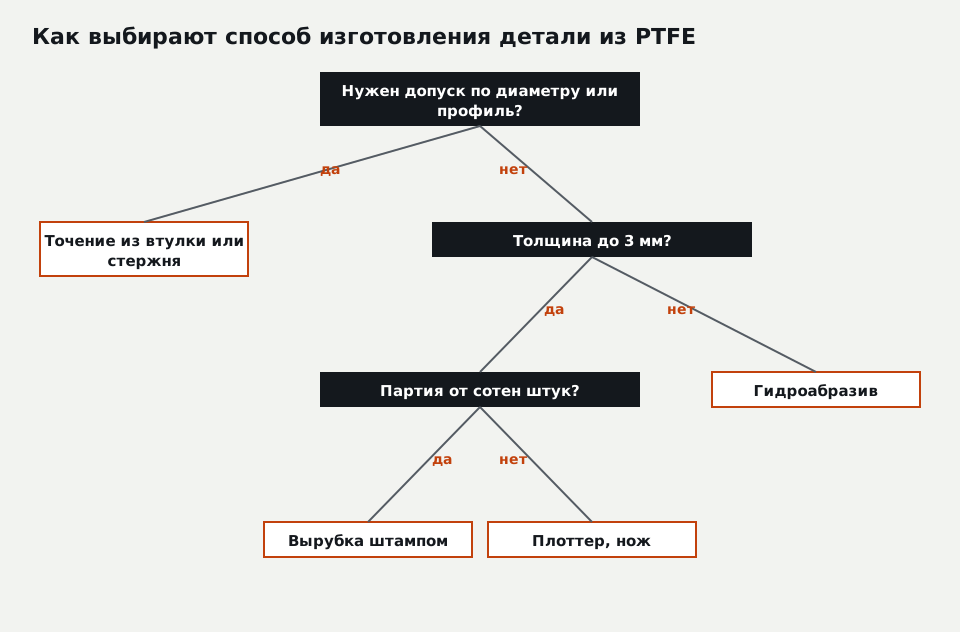
Схема читается сверху вниз. Нужен допуск по диаметру или профиль, значит точение из втулки или стержня. Плоская деталь толщиной до 3 мм в партии из десятков штук идёт на плоттер с ножом, от нескольких сотен одинаковых штук выгоднее заказать штамп. Толще 3 мм плоский контур режут гидроабразивом.
Граница в 3 мм условная и зависит от марки: чистый Ф-4 нож режет легче, чем наполненный стекловолокном или углём. Поэтому толщину вместе с маркой материала пишут в заявке сразу, от этой пары зависит маршрут.
Нож плоттера режет тонкий лист без нагрева кромки
Плоттер ведёт тангенциальный или осциллирующий нож по векторному контуру из DXF. Кромка остаётся холодной, фторопласт не меняет структуру у края, и прокладка сразу готова к установке. Для листов 0,5–3 мм это самый быстрый путь: раскладка контуров на листе, резка, снятие деталей без доводки.
Ограничение плоттера в геометрии. Нож оставляет едва заметный скос на толстом листе, а у отверстий малого диаметра, меньше примерно двух толщин листа, кромка уходит. Отверстия диаметром 3–4 мм в листе 3 мм лучше сверлить после резки или переводить деталь на струю. Пример: фланцевая прокладка DN50 под четыре шпильки М16 режется ножом без вопросов, а пластина с решёткой отверстий 2 мм уже нет.
Плоттером удобно делать прокладки нестандартных фланцев, крышек, люков малого размера, теплообменных пластин и уплотнения корпусов. Этим способом из листа Ф-4 получают фторопластовые прокладки на заказ в разных исполнениях.
Гидроабразив берёт толстые плиты и сложный контур
Струя воды с абразивом режет фторопласт любой толщины, которая встречается в прокладках и пластинах, без нагрева и без давления на кромку. Для плит 5–20 мм это основной способ получить плоскую деталь сложной формы: опорную пластину, прокладку с внутренними окнами, ламель. Ориентир стоимости по прайсу: гидроабразивная резка фторопласта от 110 ₽ за погонный метр реза, ориентировочно, с НДС, точная цена в КП.
У струи свои особенности. Кромка получается слегка матовой, на входе струи возможна небольшая конусность, а деталь после резки сушат. Если кромка работает как уплотняющая поверхность или нужна посадка по диаметру, контур режут с припуском и доводят на станке.
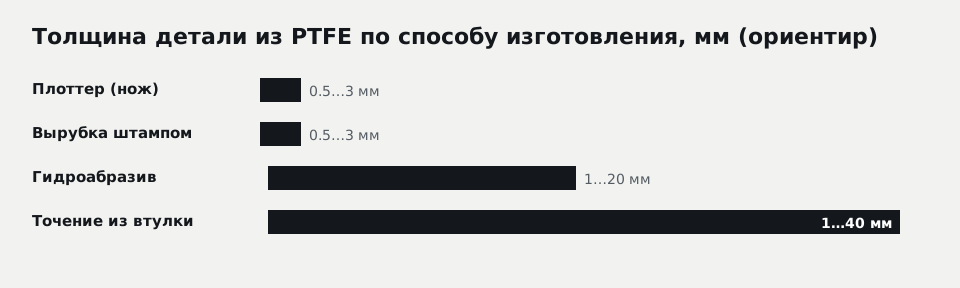
Диапазоны на схеме даны как ориентир для марок общего назначения: плоттер и штамп 0,5–3 мм, гидроабразив 1–20 мм, точение колец высотой от 1 до 40 мм из втулки. Для конкретной детали маршрут фиксируется в КП.
Штамп окупается на серии одинаковых прокладок
Для PTFE ленточный штамп собирают с острой заточкой и подложкой из полиэтилена или картона, потому что скользкий лист на столе пресса уходит от ножа. Один удар даёт готовую прокладку со всеми отверстиями сразу, и положение отверстий от штуки к штуке не гуляет. Оснастка (ленточный штамп от 6 000 ₽, ориентировочно, с НДС, точная цена в КП) остаётся за заказчиком и лежит до следующей партии.
Пример с допущениями: прокладка крышки насоса из Ф-4 толщиной 1,5 мм, 120 штук в год на четыре ремонта. Лист Ф-4 дорогой, поэтому считают прежде всего раскрой: кольца раскладывают на листе со смещением рядов, а внутренние вырезы крупных прокладок отдают под мелкие шайбы, и отход падает в полтора-два раза по сравнению с раскроем в линию. Для такой партии оснастка не нужна, нож плоттера режет контур без подготовки. На серии в тысячи штук в год появляется смысл в штампе, но для фторопласта его заказывают с острой кромкой и проверяют первую деталь на заусенец: мягкий Ф-4 тянется за тупым ножом.
Вырубка годится для листа до 2–3 мм. Толстый фторопласт под ножом штампа сминается у кромки и пружинит обратно, отверстие получается меньше номинала. Поэтому прокладки 4–5 мм даже серией чаще режут струёй.
Кольца и шайбы точат из втулки, когда нужен допуск по диаметру
Плоское кольцо, вырезанное из листа, держит размер в пределах точности резки. Если кольцо садится в канавку, на шток или в седло клапана, его точат из втулки или стержня на токарном станке, и тогда на диаметр можно задать допуск в десятые и сотые доли миллиметра. Тем же способом делают шайбы, сальниковые кольца, направляющие и прокладки с проточкой под бурт. Технологию и режимы для таких деталей описывает страница механической обработки фторопласта.
Высота точёного кольца ограничена длиной заготовки, а диаметр размером втулки, которую выпускает заготовитель. Прокладку наружным диаметром больше готовой втулки точат из плиты или вырезают с припуском струёй и доводят на станке.
Фторопласт мягкий, и при закреплении в кулачках тонкостенное кольцо деформируется. После снятия со станка оно частично пружинит, и размер меняется. Стенку тоньше 1–1,5 мм технологи обычно предлагают утолщить или точить с оправкой.
Лазерный луч разлагает фторопласт на кромке
Прокладку из PTFE, вырезанную лучом, видно на приёмке: кромка оплавлена, слегка вспучена и местами темнее листа, а в углах контура заметны наплывы. Такая кромка хуже прилегает к зеркалу фланца и крошится при подтяжке. Причина в температуре: по разделу 2 ГОСТ 10007-80 (текст стандарта) при нагреве выше 260 °C из фторопласта-4 могут выделяться продукты термоокислительной деструкции, в том числе фтористый водород и перфторизобутилен, а луч прогревает кромку намного выше этого порога на каждом миллиметре реза.
Поэтому фторопластовую прокладку на лазер не ставим вообще. Тонкий лист Ф-4 идёт под нож плоттера, толстый под водяную струю, а точные кольца снимают резцом со втулки; ни один из трёх способов не нагревает PTFE до температуры, при которой он начинает разлагаться.
Размер листа ограничивает цельную прокладку
Цельная прокладка выходит только из заготовки больше её наружного контура. Листы Ф-4 выпускают ограниченного формата, и прокладка люка или аппарата диаметром больше метра в один лист не помещается. Тогда выбирают из трёх решений: сегменты с замком, сварку фторопласта или шнур и ленту из расширенного PTFE, которые укладывают по контуру.
Сегментная прокладка годится для неагрессивных сред и низкого давления, где стык в зоне уплотнения допустим. Сварная работает как цельная, но шов требует контроля. Расширенный PTFE мягче листового, хорошо заполняет неровности старых фланцев и подходит для эмалированных и стеклянных аппаратов, где болты нельзя сильно затягивать.
Крупную фторопластовую прокладку считают по фланцу аппарата: чертёж или обмер с положением болтовых отверстий, отметка, гладкий фланец или с выступом и впадиной, и рабочее давление. Только по этим данным технолог решит, можно ли собрать кольцо из сегментов и в каком месте окружности оставить стык.
Марка заготовки меняет обработку и поведение во фланце
На участке марку видно по поведению листа. Белый Ф-4 нож проходит с лёгким усилием, кромка выходит глянцевой. Чёрный Ф4К20 и серо-зелёный Ф4С15 твёрже, нож плоттера на них тупится в разы быстрее, кромка получается шероховатой, и на толщине от 2 мм такие листы чаще отдают на струю. По нагрузке и трению композиции различаются в зависимости от марки фторопласта и наполнителя.
Для заказчика из этого следует выбор между двумя рисками. Тонкий лист чистого Ф-4 1–2 мм дёшев в резке и подходит фланцу с агрессивной средой и умеренной затяжкой, но со временем теряет натяг болтов. Наполненный лист дороже в обработке и меньше оседает. Оседание и подтяжка после монтажа связаны с хладотекучестью фторопласта, и при выборе толщины её учитывают первой.
| Вид заготовки | Что из неё делают | Особенность обработки |
|---|---|---|
| Лист чистого Ф-4 0,5–3 мм | фланцевые прокладки, прокладки крышек | режется ножом и вырубается, кромка гладкая |
| Плита Ф-4 от 5 мм | опорные пластины, толстые прокладки | гидроабразив или фрезерование |
| Лист Ф4К20, Ф4С15 | нагруженные прокладки, пластины скольжения | быстрее изнашивает нож, нужна струя или фреза |
| Втулка, стержень Ф-4 | кольца, шайбы, сёдла, прокладки с буртом | точение, допуск по диаметру |
| Расширенный PTFE | прокладки неровных и хрупких фланцев | режется ножом, мягкий, сжимается сильнее |
Размер на чертеже PTFE задают при температуре контроля
Пример: прокладка под впадину фланца с наружным диаметром 128 мм и зазором по впадине около 0,5 мм. Если контролёр мерит её в цехе при 12 °C, а изготовитель при 23 °C, разница по диаметру при коэффициенте порядка 25·10⁻⁵ на градус (справочное приложение ГОСТ 10007-80) составит около 0,35 мм, то есть больше половины зазора. Спор о браке на приёмке почти всегда начинается с такой разницы температур.
Отсюда правило для чертежа: рядом с допуском указывают температуру контроля, обычно 20 или 23 °C, а деталь перед замером выдерживают в помещении пару часов. Для плоской прокладки под гладкий фланец с отверстиями под шпильки это почти не важно, допуск по контуру там десятые доли миллиметра и с запасом перекрывает разницу.
Острые внутренние углы в контуре прокладки лучше скруглить радиусом от 0,5 мм: у фторопласта надрыв идёт от угла. Отверстия под болты делают с зазором 1–2 мм к диаметру шпильки, иначе при подтяжке прокладку стягивает в сторону.
Ресурс прокладки из PTFE подтверждает только проверка в узле
Химическая стойкость чистого Ф-4 перекрывает почти все промышленные среды, кроме расплавленных щелочных металлов и элементарного фтора. Отсюда соблазн обещать заказчику, что прокладка простоит до следующего капремонта. Такое обещание ничем не подкреплено: стойкость к среде берут из справочных данных для марок общего назначения, а срок службы конкретной прокладки зависит от затяжки, температурных циклов, состояния фланца и толщины, и без испытаний в узле его никто не назовёт.
Что можно зафиксировать в КП до испытаний, а что нет, удобно разделить заранее.
| Что можно записать в КП | Что не обещают без проверки |
|---|---|
| марку заготовки и её документ | срок службы прокладки в месяцах |
| толщину и размеры по чертежу | сохранение затяжки без подтяжки |
| допуск на контур или диаметр | работу выше температуры, заданной заказчиком |
| стойкость к среде по справочнику | стойкость к смеси сред неизвестного состава |
| способ изготовления | замену паронита на PTFE без пересчёта затяжки |
Если среда смешанная или состав известен приблизительно, разумный ход такой: изготовить пробную партию из двух-трёх прокладок, поставить на один фланец, через неделю и через месяц проверить остаточную толщину и следы среды на кромке. После этого серия заказывается уже с подтверждённой маркой.
Как изготавливают фторопластовые прокладки?
Фторопластовые прокладки изготавливают из спечённых заготовок Ф-4: плоские режут из листа ножом плоттера или струёй гидроабразива, серийные вырубают штампом, кольца и шайбы с допуском по диаметру точат из втулки или стержня. Литьём под давлением, как резину, PTFE не перерабатывают: даже расплав почти не течёт, поэтому заготовки прессуют из порошка и спекают. Лазер не применяют, потому что выше 260 °C из PTFE выделяются токсичные продукты деструкции.
Какую толщину фторопластовой прокладки выбрать для фланца?
Для фланцевой прокладки из Ф-4 типичный диапазон 1–3 мм. Чем тоньше слой чистого фторопласта, тем меньше он течёт под болтами и тем дольше сохраняется усилие затяжки. Заготовки 4–5 мм иногда просят под изношенные фланцы, однако на них лучше работает расширенный PTFE: он мягче и вдавливается в царапины. Окончательно толщину фиксирует чертёж или стандарт, для фланцевой арматуры это, например, ГОСТ 15180-86.
Для расчёта прокладки из PTFE хватает пяти строк в заявке
Первая строка: что за деталь и куда она идёт, фланец DN и PN, крышка, люк или седло. Вторая: чертёж или эскиз с размерами, а если его нет, образец детали. Третья: марка фторопласта или среда, температура и давление, если марку должен предложить изготовитель. Четвёртая: толщина и допуски, которые критичны для узла. Пятая: количество сейчас и примерный расход за год, от него зависит, стоит ли делать штамп.
Дороже всего в такой прокладке сам фторопласт: лист или втулка Ф-4 вместе с отходом. За ним идут длина реза либо станочное время на токарной операции, а на серийных партиях добавляется оснастка. При небольшой партии к оплате минимальный заказ 9 000 ₽ с НДС, поэтому прокладки на несколько ремонтов выгоднее заказать одной строкой. Если марка в заявке не указана, в КП она будет отдельной строкой как предложение изготовителя с основанием выбора, и запуск начинается после вашего письменного подтверждения этой строки.
Вопросы и ответы
Можно ли сделать фторопластовую прокладку больше листа?
Сколько стоит фторопластовая прокладка DN100?
Можно ли вырезать фторопластовую прокладку вручную на месте?
Чем режут толстый фторопласт 10 мм и больше?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30