Сварка фторопласта: прокладки большого размера
Сварка фторопласта это соединение частей из PTFE нагревом выше 327 °C со сжатием и остыванием под давлением. Расплав фторопласта почти не течёт, поэтому шов получают прессом, а не горелкой с прутком. Частая ошибка: прокладку крышки аппарата на кислоте собирают из сегментов с замком «ласточкин хвост» и потом ищут течь по стыкам. Сварку выбирают, когда прокладка больше листа, а среда не прощает канала утечки, и заранее решают, где пройдут швы, сколько их будет и как их проверят.
Фторопласт-4 при нагреве не переходит в жидкость, как полиэтилен или полипропилен. Выше 327 °C он становится прозрачным и мягким, но остаётся вязким гелем, который не затекает в зазор. А заметное разложение PTFE начинается примерно от 390 °C, и рабочее окно сварки получается узким. Уже выше +300 °C фторопласт выделяет мелкодисперсный дым, вдыхание которого вызывает полимерную лихорадку, а продукты разложения выше примерно +400 °C (фтороводород, карбонилфторид) токсичны и поражают лёгкие. Поэтому сварку ведут на оснащённом участке с местной вытяжкой, контролем температуры плит и в СИЗ органов дыхания, а курить в зоне работ запрещено. Из этого следуют три правила шва: кромки должны плотно прилегать по большой площади, давление держат во время нагрева, и деталь остывает под прессом, пока кристаллическая фаза не сформируется заново.
Фторопласт сваривают прессом через сжатие, а не наплавкой
Привычная сварка пластика горячим воздухом с присадочным прутком для чистого PTFE не работает: присадка из того же материала не растекается по кромке. Поэтому крупные прокладки и пластины соединяют контактной сваркой под давлением. Кромки сегментов срезают на конус, накладывают друг на друга и зажимают между нагретыми плитами. Нагрев, выдержка и остывание идут при постоянном сжатии, и молекулы двух частей сплавляются в общую массу.
Второй способ применяют для футеровок и плёнок: между частями кладут прослойку из плавкого фторполимера: FEP (отечественное обозначение Ф-4МБ) или PFA. Такие сополимеры плавятся и текут, и шов получается проще. Но у прослойки ниже предельная температура, чем у PTFE, и в зоне шва химическая стойкость определяется уже ей. Для прокладки под горячую кислоту этот вариант согласуют отдельно.
Можно ли сварить фторопласт?
Фторопласт-4 сваривается, но только прессовым способом: части нагревают выше 327 °C со сжатием, выдерживают и остужают под давлением. Сварка горелкой с прутком из того же PTFE не получается, потому что расплав почти не течёт. Для плёнок и футеровок применяют прослойку из плавкого фторполимера PFA или FEP. Шов проверяют осмотром, замером толщины и испытанием образца-свидетеля.
Сварной шов прокладки проходит пять стадий
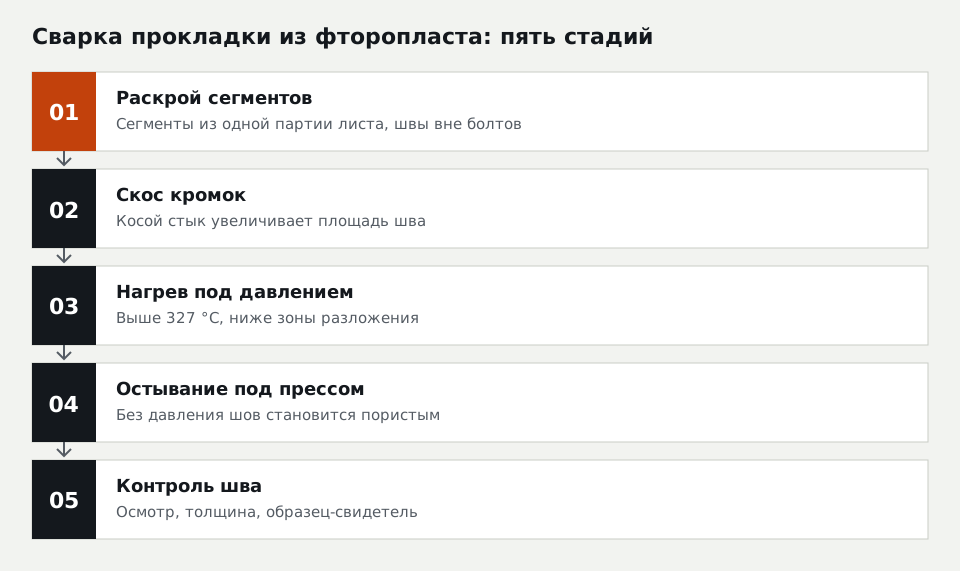
Порядок такой. Сегменты раскраивают из одной партии листа и намечают швы вне отверстий под шпильки. Кромки срезают на конус, чтобы площадь сплавления была в несколько раз больше толщины. Шов нагревают выше 327 °C под давлением, но ниже зоны разложения. Остывание идёт под прессом, без давления в шве остаются поры. Последней стадией проверяют шов: осмотр, замер толщины, при необходимости испытание образца-свидетеля.
Косой стык нужен потому, что встык торцами фторопласт сваривается по площади, равной толщине листа, а это 2–3 мм на прокладке. Конус с длиной в несколько толщин увеличивает площадь сплавления и разносит напряжение при изгибе прокладки на монтаже. Такой же приём описан в американском патенте US 4990296 на сварку наполненного спечённого PTFE для очень больших плоских деталей: концы сужают, совмещают, сваривают нагревом и давлением и остужают под давлением.
Сегменты с замком оставляют канал утечки
Сегментная прокладка с замком «ласточкин хвост» или «в шип» держится механически, а в стыке между сегментами остаются микрозазоры. На воде и нейтральных средах при умеренном давлении они затягиваются при обжатии и не мешают. Маловязкие кислоты, растворители и газы находят путь вдоль стыка от внутренней кромки к наружной. После такой течи крышку вскрывают, и прокладку меняют целиком.
Сварная прокладка работает как цельная, потому что по сечению шва нет границы двух деталей. Отсюда простое правило выбора: если стык в зоне уплотнения допустим для среды, сегменты дешевле и быстрее; если недопустим, нужен шов или другая конструкция. Сравнение трёх решений сведено в таблицу.
| Решение | Канал утечки по стыку | Расход листа | Где уместно |
|---|---|---|---|
| сегменты с замком | есть | средний | вода, воздух, масло при низком давлении |
| сварка PTFE | нет при годном шве | ниже при мелком раскрое | кислоты, растворители, крупные аппараты |
| лента расширенного PTFE | закрывается затяжкой | минимальный | неровные и хрупкие фланцы, ремонт на месте |
Лента и шнур из расширенного PTFE укладываются по фланцу с косым нахлёстом концов и подходят для эмалированных и стеклянных аппаратов, где болты нельзя сильно тянуть; это мягкие прокладки из расширенного PTFE. Прессовой сваркой расширенный PTFE не соединяют: нагрев под давлением уплотняет поры, и зона шва становится тонкой и жёсткой.
Наполненные марки сваривают с оговорками
Лучше всего сваривается чистый фторопласт-4 и модифицированный PTFE, у которого при производстве в цепь введено немного сомономера, и расплав становится чуть подвижнее. Наполненные марки со стекловолокном, коксом, углеволокном или бронзой сваривать можно, но наполнитель занимает часть площади шва, и прочность соединения ниже, чем у основы. Чем больше наполнителя, тем осторожнее с выводами о прочности шва без испытаний.
Если узлу нужна именно наполненная марка, например из-за хладотекучести чистого PTFE под большим усилием затяжки, марку выбирают по фланцу и среде, а потом проверяют, сваривается ли она у конкретного изготовителя. Между Ф-4, Ф-4К20 и другими марками есть разница, от неё зависит выбор марки фторопласта. Когда же нужна не жёсткая пластина, а упругое кольцо с химической стойкостью фторопласта, смотрят в сторону перфторэластомера FFKM, и сварка там не нужна.
Число швов задаёт раскрой листа
Расчёт ниже показывает, как размер сегмента меняет расход материала. Пример: прокладка-кольцо 2200 × 2000 мм толщиной 3 мм, лист 1500 × 1500 мм, плотность фторопласта около 2,2 г/см³. Площадь кольца 0,66 м², масса готовой прокладки около 4,4 кг.
| Раскрой | Швов | Заготовка одного сегмента | Площадь заготовок | Масса заготовок | Используется листа |
|---|---|---|---|---|---|
| 4 четверти | 4 | 1100 × 1100 мм | 4,84 м² | около 32 кг | около 14 % |
| 8 сегментов по 45° | 8 | 842 × 176 мм | 1,19 м² | около 7,8 кг | около 55 % |
Пример показывает обратную связь: восемь сегментов экономят около 24 кг фторопласта, но вдвое увеличивают число швов, а каждый шов это нагрев, остывание под прессом и контроль. Сегменты по 45° можно ещё и раскладывать на листе «валетом», тогда расход падает дальше. Оптимум находят под конкретный фланец: шов не должен попасть на отверстие, перемычку или зону максимальной нагрузки.
Половинками такое кольцо из листа 1500 мм не раскроить вовсе: заготовка полукольца занимает 2200 × 1100 мм. Поэтому минимальное число швов здесь четыре, и оно сразу задаётся шириной листа, а не желанием заказчика.
Место шва выбирают по фланцу
Шов располагают между отверстиями под шпильки, а не через отверстие: у края отверстия шов работает на смятие и раскрывается первым. На прокладках с перемычками под перегородки теплообменника или аппарата шов не ведут вдоль перемычки. Если на фланце есть зона, где затяжка заведомо слабее, например у шарнира крышки, шов уводят от неё. Все эти решения отмечают на чертеже прокладки: угол или номер отверстия, между которыми идёт каждый шов.
Толщина в зоне шва после сварки может отличаться от основной на десятые доли миллиметра. Для прокладки толщиной 3 мм это заметная доля, и допуск на толщину шва записывают отдельно от общего. Чем тоньше прокладка, тем строже этот допуск влияет на герметичность.
Контроль сварного шва начинают с осмотра и толщины
Каждый шов осматривают на просвет и под углом: поры, непровар у кромки, ступенька, смещение частей. Толщину меряют микрометром в нескольких точках шва и рядом с ним. Цвет шва иногда отличается от основы из-за другой кристалличности, это не брак. Для прокладок на опасной среде вместе с изделием сваривают образец-свидетель из той же партии листа и испытывают его на растяжение и изгиб, сравнивая с образцом без шва.
Соотношение прочности шва и основы зависит от марки, режима и навыка сварщика, поэтому общую цифру для всех случаев писать нельзя. Если прочность шва важна для узла, её подтверждают испытанием образца-свидетеля, а результат прикладывают к прокладке.
Как проверить качество сварки фторопласта?
Качество сварки фторопласта проверяют в три шага: осмотр шва на поры, непровар и ступеньку, замер толщины микрометром в зоне шва и рядом, испытание образца-свидетеля из той же партии листа на растяжение и изгиб. Первые два шага делают на каждой прокладке. Третий назначают для агрессивных сред и крупных аппаратов, где замена прокладки требует остановки.
Предложения изготовителя записывают в КП отдельно от ваших данных
Заказчик обычно знает размеры фланца, среду, температуру и давление. Всё остальное по сварной прокладке часто предлагает изготовитель: марку листа, число и место швов, способ сварки, допуск на толщину шва, объём контроля. Чтобы потом не спорить, в КП эти пункты разделяют.
| Пункт | Данные заказчика | Предложение изготовителя, согласуют письменно |
|---|---|---|
| размеры и отверстия | чертёж или обмер фланца | нет |
| среда, температура, давление | из технологического регламента | нет |
| марка фторопласта | если задана | марка и основание выбора |
| швы | ограничения по месту | число, расположение, способ сварки |
| толщина в зоне шва | требование узла | допуск на шов |
| контроль | требование заказчика | осмотр, толщина, образец-свидетель |
Если какой-то пункт из правой колонки не согласован, его подписывают в КП как предложение, и прокладку не запускают до ответа. Наша компания изготавливает фторопластовые прокладки и крупногабаритные прокладки по чертежу, эскизу или обмеру фланца; способ соединения для конкретного размера подтверждаем в КП.
Сварную прокладку везут плоско и затягивают в несколько проходов
Прокладку диаметром два метра перевозят на щите или свёрнутой с большим радиусом, без заломов в зоне шва. На фланец её поднимают за несколько точек одновременно. Шпильки затягивают крест-накрест за три-четыре прохода с ростом момента. Через 12–24 часа после сборки, до подачи давления, затяжку проверяют, а после первого нагрева повторяют проверку на остывшем фланце без давления: фторопласт садится под нагрузкой, и без подтяжки фланец может потерять усилие. Так проявляется хладотекучесть фторопласта, от неё зависит и выбор толщины.
Для расчёта сварной прокладки нужны размеры фланца с расположением отверстий, среда с концентрацией, температура и давление, требования к контролю шва и ограничения по месту швов. Для крупного фланца подойдёт фото с рулеткой и эскиз с размерами. По этим данным в КП должны стоять марка, раскрой и число швов, и их можно сравнить с сегментным вариантом.
Нормы приведены по состоянию на октябрь 2026 года. Данные о материалах — ориентир для марок общего назначения; материал, размеры и допуски для вашего узла фиксируются в КП после технической оценки.
Вопросы и ответы
Можно ли приклеить фторопласт вместо сварки?
Видно ли сварной шов на фторопластовой прокладке?
Можно ли сварить прокладку из расширенного PTFE?
Сколько стоит сварная прокладка по сравнению с сегментной?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30