Втулки из фторопласта: наполнители, зазоры, ползучесть
Частая ошибка с втулкой из фторопласта: её точат с тем же зазором, что и бронзовую, и при нагреве вал закусывает. Пример: втулка 50 × 60 мм из чистого Ф-4 в стальном корпусе при нагреве с 20 до 120 °C теряет 0,12–0,17 мм диаметрального зазора, а тонкостенная 50 × 55 мм примерно вдвое меньше. Вторая ошибка в том, что чистый Ф-4 ставят под постоянную нагрузку, и отверстие постепенно разбивается. Если прежняя втулка заклинила летом или провернулась в корпусе зимой, причину обычно находят в этих двух расчётах.
Втулка из фторопласта работает как подшипник скольжения, направляющая или изолирующая проставка. Во всех трёх случаях размеры считают иначе, чем для металла: PTFE сильно расширяется при нагреве, медленно оседает под нагрузкой и почти не держит натяг. Наполнители ослабляют все три эффекта, но не убирают их, поэтому расчёт на коэффициентах чистого Ф-4 даёт для композиции оценку с запасом. Тот же узел иногда закрывают втулками на заказ из капролона или полиуретана, и сравнивать их с фторопластом удобно по этим трём эффектам.
Зазор бронзовой втулки закусывает вал при нагреве
Считаем удлинение для нагрева с 20 до 120 °C. Коэффициент Ф-4 по справочному приложению 1 к ГОСТ 10007-80 на этом отрезке не постоянен: 25 × 10⁻⁵ в начале снижается до 11 × 10⁻⁵ к 50 °C, остаётся таким до 110 °C и растёт до 15 × 10⁻⁵ к 120 °C. Средние по трём участкам дают в сумме около 1,3 %. У стали с ориентиром 1,2 × 10⁻⁵ на градус те же 100 °C дают 0,12 %.
Пример: втулка с отверстием 50 мм и наружным диаметром 60 мм запрессована в стальной корпус, вал стальной, нагрев с 20 до 120 °C.
| Что меняется при нагреве | Расчёт | Изменение, мм |
|---|---|---|
| Отверстие стального корпуса | 60 × 0,12 % | +0,07 |
| Толщина стенки 5 мм, обе стороны | 2 × 5 × 1,33 % | +0,13 |
| Отверстие втулки, зажатой в корпусе | 0,07 − 0,13 | −0,06 |
| Стальной вал | 50 × 0,12 % | +0,06 |
| Потеря диаметрального зазора | 0,06 + 0,06 | 0,12 |
Почему зазор съедает именно толщина стенки. Снаружи втулка заперта корпусом и расширяется вместе с его отверстием, а сама стенка толстеет на 1,33 % и уходит к валу. Из этого короткая формула: потеря зазора ≈ 2 × s × (α фторопласта − α стали) × ΔT, s здесь толщина стенки, α × ΔT удлинение на рабочем нагреве. При s = 5 мм выходит 2 × 5 × (1,33 % − 0,12 %) ≈ 0,12 мм, и диаметр отверстия на результат почти не влияет. Цифра занижена: стеснённый по окружности рост частично переходит в толщину, и на деле потеря бывает примерно в 1,4 раза больше, до 0,17 мм.
Тонкая стенка почти не сжимает отверстие
Тонкостенная втулка 50 × 55 мм со стенкой 2,5 мм по той же формуле теряет 2 × 2,5 × 1,21 % ≈ 0,06 мм. Корпус Ø55 раздаётся на 0,066 мм, стенка с двух сторон толстеет на те же 0,066 мм, и отверстие втулки почти не меняется: зазор здесь уходит главным образом на рост вала. С поправкой на стеснение потеря около 0,08 мм, вдвое меньше, чем 0,17 мм у стенки 5 мм.
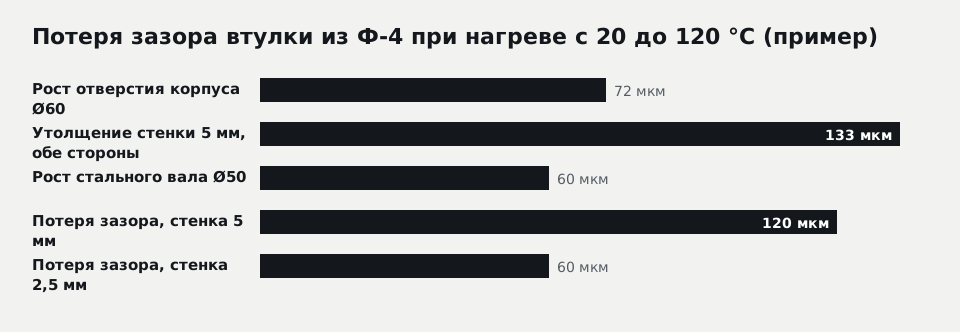
На схеме те же цифры в микрометрах по нижней оценке: отверстие корпуса Ø60 растёт на 72 мкм, стенка 5 мм утолщается в сумме на 133 мкм, вал растёт на 60 мкм, итог 120 мкм; при стенке 2,5 мм итог 60 мкм, и почти весь он приходится на рост вала. Поэтому для горячих узлов фторопластовую втулку стараются делать тонкостенной, если это допускает корпус. Тонкая стенка лучше и для ползучести: оседание пропорционально толщине материала под нагрузкой, и у стенки 2,5 мм радиальная просадка вдвое меньше, чем у стенки 5 мм при той же деформации.
Сборочный зазор при 20 °C тогда считают как сумму потери зазора на рабочей температуре и зазора, который должен остаться на горячем узле. Если в нашем примере горячему узлу нужно 0,10 мм, толстостенная втулка требует при сборке 0,22–0,27 мм, тонкостенная 0,16–0,19 мм: нижняя цифра по формуле, верхняя с поправкой на стеснение стенки. Цифры условные, для другого диаметра и температуры их пересчитывают тем же способом.
На холоде втулка теряет натяг в корпусе
Охлаждение даёт обратный эффект. По тем же интервалам приложения 1 при охлаждении с 20 до −40 °C Ф-4 укорачивается примерно на 0,7 %, сталь примерно на 0,07 %. Наружный диаметр 60 мм свободной втулки уменьшился бы на 0,44 мм, корпус только на 0,04 мм. Натяг запрессовки в несколько десятых миллиметра на морозе исчезает, и втулка начинает проворачиваться вместе с валом.
Вдоль оси втулка растёт на те же 1,3 % при нагреве до 120 °C: длина 40 мм прибавляет около 0,5 мм. Если втулка зажата между торцами корпуса и крышки без осевого зазора, она выпучивается внутрь и сжимает вал по краям. Для узлов с перепадом температур осевой зазор и способ фиксации указывают на чертеже, иначе изготовитель выточит втулку точно в размер, а клинить она будет на месте.
Давление на втулку считают по проекции отверстия
Ползучесть, или хладотекучесть, зависит от удельного давления. Для подшипника скольжения его считают по проекции: радиальная нагрузка делится на произведение диаметра отверстия на длину втулки. Пример: нагрузка 3 000 Н, отверстие 50 мм, длина 40 мм, давление 3 000 / (50 × 40) = 1,5 МПа.
С чем сравнивать это число, зависит от марки. В справочном приложении ГОСТ 10007-80 для Ф-4 указано разрушающее напряжение при сжатии 11,8 МПа, но ползучесть начинается задолго до разрушения, особенно при нагреве. Допустимое длительное давление и произведение давления на скорость скольжения берут из паспорта конкретной марки заготовки; если их нет, расчёт заканчивается пробной партией. Оседание под постоянной нагрузкой называют хладотекучестью фторопласта, и для втулки из неё следует одно: длину увеличивают раньше, чем меняют марку, потому что давление падает пропорционально длине.
Для подшипника скольжения чистый Ф-4 подходит редко
Чистый Ф-4 оставляют для изолирующих втулок, направляющих без нагрузки и деталей в среде, где любой наполнитель разрушится. Для вращения и возвратного хода под нагрузкой берут композицию. Обозначения марок фторопласта читают по своим правилам, а для наполненного фторопласта наполнитель подбирают под среду.
Для втулок решающим оказывается не только наполнитель, но и вал. Стекловолокно повышает сопротивление ползучести и износостойкость PTFE. Зато стеклонаполненная втулка изнашивает мягкий вал, и под неё нужна закалённая или хромированная шейка. Кокс и углеродное волокно мягче к валу, бронза лучше отводит тепло в масле. Если узел решается между пластиками, выбор идёт между капролоном и фторопластом для втулок.
Втулку фиксируют упором, потому что натяг слабеет
Фторопласт под постоянным напряжением со временем релаксирует, и натяг запрессовки медленно падает даже без перепада температур. Обычные клеи к PTFE не пристают без специальной подготовки поверхности. Поэтому надёжнее держать втулку геометрией, чем натягом.
| Способ фиксации | Когда подходит | Что указать в чертеже |
|---|---|---|
| Бурт с одной стороны | осевая нагрузка в одну сторону | высоту и толщину бурта, осевой зазор |
| Стопорное кольцо или крышка | разборный узел | канавку в корпусе, зазор под расширение |
| Штифт или лыска от проворота | вращение вала, перепады температур | положение штифта, размер паза во втулке |
| Только натяг | малая нагрузка, стабильная температура | натяг и отверстие после запрессовки |
Запрессовка тоже отнимает зазор: тонкая стенка передаёт натяг в отверстие почти целиком. На чертеже поэтому пишут, к какому состоянию относится размер отверстия, до запрессовки или после. Без этой отметки изготовитель выточит отверстие по номиналу, и при сборке вал не войдёт.
Ресурс втулки подтверждают пробной партией
Что изготовитель может гарантировать, так это размеры по чертежу и марку заготовки по документу. Срок службы втулки зависит от вала, скорости, температуры, грязи и смазки, и без испытаний на узле его не обещают. Для новой втулки из фторопласта разумный порядок такой: две-четыре штуки пробной партии, замер отверстия и наружного диаметра до установки, повторный замер после оговорённого времени работы. Износ на диаметр за этот срок даёт реальную картину, и следующую партию уже заказывают с поправкой.
Результаты пробы стоит сохранить в карточке изделия: марку, размеры, условия, износ. При повторном заказе по тому же артикулу втулку делают без нового расчёта, а если условия узла поменялись, видно, от чего отталкиваться.
Данные для расчёта втулки собирают по узлу
Чтобы посчитать зазор и выбрать марку с первого раза, нужны такие сведения:
- отверстие и наружный диаметр, длина, наличие бурта, чертёж или эскиз;
- диаметр и материал вала, твёрдость или покрытие шейки;
- материал корпуса и способ фиксации втулки;
- рабочая температура, минимальная и максимальная, и перепады;
- радиальная нагрузка, скорость вращения или хода, режим работы;
- среда: сухо, масло, вода, химия;
- количество сейчас и расход в год.
Если нет чертежа, а есть изношенная втулка, по ней можно снять размеры, но по изношенному отверстию рабочий зазор не восстановить. Его считают заново от диаметра вала.
Короткие ответы о втулках из фторопласта
Насколько расширяется фторопласт при нагреве?
Фторопласт-4 при нагреве расширяется примерно в десять раз сильнее стали. С 20 до 120 °C деталь из Ф-4 удлиняется примерно на 1,3 %, стальная около 0,12 %, и втулка длиной 40 мм прибавляет около 0,5 мм. Коэффициент берут по интервалам справочного приложения ГОСТ 10007-80: 11 × 10⁻⁵ на градус от 50 до 110 °C, 15 × 10⁻⁵ от 120 до 200 °C, у комнатной температуры он меняется скачком. Для втулки в корпусе потерю зазора задаёт удвоенная толщина стенки, умноженная на разницу удлинений пластика и стали.
Какой зазор нужен втулке из фторопласта?
Зазор втулки из фторопласта считают от рабочей температуры и толщины стенки. В примере с нагревом до 120 °C втулка 50 × 60 мм в стальном корпусе теряет 0,12–0,17 мм диаметрального зазора, втулка 50 × 55 мм 0,06–0,08 мм. К этой потере добавляют зазор, нужный горячему узлу. Для другой температуры и диаметра расчёт повторяют по коэффициентам ГОСТ 10007-80 или паспорта марки.
Почему втулка из фторопласта разбивается под нагрузкой?
Втулка из чистого фторопласта разбивается под нагрузкой из-за ползучести: Ф-4 медленно оседает даже при давлении намного ниже разрушающего, а нагрев ускоряет процесс. Давление считают как нагрузку, делённую на диаметр отверстия и длину втулки. Помогают удлинение втулки, тонкая стенка в жёстком корпусе и композиция с наполнителем, например стекловолокном, коксом или углеродным волокном.
Что приложить к заявке на втулки
Наша компания производит детали из фторопласта токарной обработкой из стержней и трубных заготовок Ф-4 и композиций. Под тот же вал делают и втулки по чертежу из капролона или полиуретана, если фторопласт не проходит по нагрузке. Снятие размеров и чертёж по образцу делаем бесплатно при заказе от 9 000 ₽ с НДС. Ориентир по странице цен: втулка вала мешалки из Ф-4К20 точением, партия 6 штук, около 1 600 ₽ за штуку, ориентировочно, с НДС, точная цена в КП.
К заявке полезно приложить температуру узла и материал вала. Без этих двух строк отверстие придётся считать по комнатной температуре, и это предположение будет записано в КП отдельно, чтобы при пуске не искать, откуда взялся зазор.
Вопросы и ответы
Можно ли заменить бронзовую втулку на фторопластовую по тем же размерам?
Нужна ли смазка втулке из фторопласта?
Из какой заготовки точат фторопластовую втулку большого диаметра?
Проверочный список «Почему течёт уплотнение» и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30