Гуммирование: защита металла резиной и обрезинивание деталей
Гуммирование защищает металл слоем резины или эбонита, и прочнее всего слой держится после горячей вулканизации паром. Для обкладки она идёт часами: по справочнику около 320 минут для мягкой резины и 540 минут для эбонита. Поэтому всё решает размер изделия: вал, ролик, крыльчатку или диск клапана обрезинивают как деталь по чертежу, а ёмкость, цистерну и трубопровод гуммируют специализированные бригады под размер аппарата. Обычно вопрос встаёт, когда старое покрытие отслоилось, а снабжению нужно понять, к кому и с какими данными идти.
Гуммированием называют обкладку металла резиной, эбонитом или полуэбонитом, которая защищает поверхность от коррозии и истирания. В русской технической речи рядом живёт слово «обрезинивание»: им чаще называют то же самое на валах, роликах и колёсах. Разница в словах небольшая, а разница в работе большая, и она начинается с вопроса, помещается ли изделие в автоклав или пресс-форму.
Гуммированием называют обкладку металла, а работу определяет размер изделия
Ёмкость на 20 м³ в автоклав не загрузить, поэтому её гуммируют изнутри: листы сырой или вулканизованной резины клеят на подготовленную стенку, стыки вулканизуют местно, а весь аппарат иногда сам становится котлом для прогрева паром. Это работа специализированных гуммировщиков с бригадой, пескоструем и электроискровым контролем. По данным одного из исполнителей, на автоцистерну 20–30 м³ уходит около 30 рабочих дней (ds59.ru, октябрь 2026).
Деталь, которую можно снять с машины и привезти, обрезинивают в цехе. Сердечник очищают, наносят адгезив, обкладывают резиной и вулканизуют в пресс-форме или автоклаве, потом шлифуют в размер. Так делают обрезиненные валы и ролики, диски обратных клапанов, заслонки, шайбы и прокладки с металлическим каркасом, колёса и катки. Наша компания производит такие детали по чертежу, эскизу или образцу методом обрезинивания металла и привулканизации.
| Изделие | Как гуммируют | Кто делает |
|---|---|---|
| Ёмкость, бак, реактор | листовая обкладка изнутри, местная вулканизация стыков | специализированная бригада на объекте или на заводе аппаратов |
| Цистерна, танк-контейнер | листовая обкладка, прогрев паром | предприятие гуммирования цистерн |
| Трубопровод, отвод | обкладка изнутри по длине трубы | специализированный изготовитель гуммированных труб |
| Вал, ролик, барабан до размера автоклава | навивка смеси, вулканизация, шлифовка | изготовитель деталей по чертежу |
| Диск клапана, заслонка, шайба с каркасом | привулканизация в пресс-форме | изготовитель деталей по чертежу |
| Крыльчатка, ротор, сетка сложной формы | окунание или налив жидкого состава | зависит от размера и среды |
Граница между строками таблицы проходит по габариту: если деталь снимается и помещается в оснастку, её делают деталью. Если нет, к изготовителю деталей идут только за тем, что от аппарата отделяется: прокладками люков, кольцами, накладками.
Горячая вулканизация держит слой прочнее холодной склейки
При горячем гуммировании сырую резиновую смесь кладут на металл, покрытый адгезивом, и вулканизуют. Сшивка резины и реакция адгезива идут одновременно, поэтому связь получается химической. По справочным данным, длинномерные резиновые изделия вулканизуют острым паром в автоклаве при 121–155 °C от 20 минут до 4 часов, а для гуммировочной обкладки режим длиннее: для мягких резин около 320 минут при давлении пара до 2,8 ат, для эбонита около 540 минут при 3 ат (chem21.info, октябрь 2026). Режим под конкретную смесь задаёт её технологическая карта.
При холодном гуммировании на металл клеят уже вулканизованную или самовулканизующуюся резину. Нагрев не нужен, поэтому так работают на объекте и с крупными аппаратами, но прочность связи зависит от клея и подготовки и обычно ниже, чем у горячей привулканизации. Холодные составы чаще идут на ремонт и на футеровку барабанов без демонтажа, а такой ремонт со своими составами и порядком работ называют холодной вулканизацией на месте.
Третий путь для сложной формы: растворы резиновых смесей и жидкие герметики. Их наносят кистью, окунанием или наливом на роторы вентиляторов, колёса центробежных насосов, рифлёные плиты фильтр-прессов, где лист не уложить без складок. Покрытие получается без швов, но тонкое: по данным справочника, слой 1,5–2 мм из раствора резины набирают за 15–20 проходов с сушкой каждого 45–60 минут (stroy-technics.ru, октябрь 2026).
Чем горячее гуммирование отличается от холодного?
Горячее гуммирование вулканизует сырую резиновую смесь прямо на металле с адгезивом, обычно паром в автоклаве или в самом аппарате, и даёт химическую связь: на отрыве рвётся сама резина, шов остаётся целым. Холодное гуммирование приклеивает готовую или самовулканизующуюся резину без нагрева. Холодный способ выбирают для крупных аппаратов и ремонта на месте, горячий для деталей, которые помещаются в автоклав или пресс-форму.
Эбонит, полуэбонит и мягкая резина работают на разную нагрузку
Эбонит получают из той же резиновой смеси с большим количеством серы, после вулканизации он твёрдый. Химическая стойкость у него выше, чем у мягкой резины, но удар, истирание и знакопеременный изгиб он переносит плохо: на вибрирующей стенке или под абразивной пульпой эбонитовый слой трескается. Мягкая резина, наоборот, гасит удар и стирается медленнее, зато сильнее набухает в части сред. Полуэбонит занимает промежуточное место, и его часто кладут подслоем, на котором держится мягкий рабочий слой.
Для деталей выбор проще, чем для ёмкостей. Ролик, вал или диск клапана почти всегда покрывают мягкой резиной заданной твёрдости по Шору A: NBR для масла, EPDM для воды и пара низкого давления, натуральный каучук для удара и износа, силикон для нагрева. Ориентиры по средам удобно сверить по таблице химической стойкости резин, а марку смеси для конкретного узла фиксируют в КП. Окна твёрдости и толщины слоя для прижимных, приводных и полиграфических валов уже сведены в таблицу у обрезинивания валов и роликов, поэтому здесь только принцип выбора.
Адгезию проверяют на образцах из той же партии смеси и адгезива
Прочность связи резины с металлом определяет ГОСТ 411-77 «Резина и клей. Методы определения прочности связи с металлом при отслаивании». Метод основан на силе, которая отрывает резиновую полоску от металлической пластины. В методе А сила направлена перпендикулярно пластине, в методах Б и В параллельно; методы А и В предназначены для смесей, которые крепятся к металлу при вулканизации, метод Б для уже вулканизованных резин, то есть для холодной склейки (текст стандарта на meganorm.ru, редакция с изменением № 2). Метод А соответствует ISO 813.
Серийную деталь на отслаивание не испытывают, поэтому проверяют образцы-свидетели: пластины из того же металла с той же подготовкой, тем же адгезивом и в той же закладке, что и детали. Если свидетель показал разрыв по резине, связь в норме, а отрыв по адгезиву или от чистого металла указывает на ошибку подготовки; три вида разрушения образца и их причины сведены в таблицу у резинометаллических изделий.
Для гуммированных ёмкостей добавляется проверка сплошности. Электроискровой дефектоскоп ведут щёткой-электродом по поверхности, и в месте сквозной поры или непроклея проскакивает искра. Испытательное напряжение задают по толщине и материалу покрытия по норме на конкретный аппарат. Для электропроводных составов этот метод не годится: например, тиоколовый герметик проверяют только осмотром. На детали вроде ролика сплошность видна при шлифовке, а прочность связи подтверждают свидетелями.
Как проверяют адгезию гуммировочного покрытия?
Адгезию гуммировочного покрытия к металлу проверяют отслаиванием резиновой полоски от пластины по ГОСТ 411-77: методы А и В для смесей, привулканизированных к металлу, метод Б для приклеенной вулканизованной резины. Испытывают образцы-свидетели с той же подготовкой металла, адгезивом и режимом вулканизации, что и детали партии. Нормальный результат, когда рвётся резина; отрыв по клею или от металла означает брак подготовки.
Деталь целиком из резины или полиуретана бывает проще покрытия
Металлический сердечник нужен, когда деталь несёт нагрузку, сидит на валу с натягом или работает как опора подшипника. Если ничего из этого нет, обрезиненная деталь превращается в дорогой способ сделать резиновую. Крыльчатка небольшого насоса для пульпы, скребок, втулка, отбойник, накладка на кромку лотка часто дешевле и надёжнее целиком из формовой резины или литого полиуретана: нет шва резина–металл, который отслаивается первым, и нет подготовки сердечника.
Обратный случай: длинный вал, ролик с подшипниковыми шейками, диск клапана со штоком. Здесь металл держит форму и посадку, а резина работает тонким слоем. Сделать такой вал целиком из полиуретана можно только для коротких лёгких роликов, а длинная резиновая или полиуретановая деталь без сердечника прогнётся. Где полиуретан выигрывает у резины по износу, а где проигрывает по горячей воде, сравнивает разбор полиуретан или резина.
| Признак узла | Деталь целиком из эластомера | Обрезиненный металл |
|---|---|---|
| Посадка на вал с натягом, шпонка | нет | да |
| Длина больше трёх диаметров | только короткая и лёгкая | да |
| Удар и абразив без нагрузки на изгиб | да | можно, но шов уязвим |
| Сложная форма лопастей малого размера | да, формовка или литьё | раствором, тонким слоем |
| Изношенный сердечник уже есть | нет смысла | да, восстановление дешевле |
Если по таблице выходит деталь целиком из полиуретана, её делают литьём в форму, как и другие изделия из полиуретана.
Когда деталь выгоднее сделать целиком из резины или полиуретана?
Деталь выгоднее сделать целиком из резины или полиуретана, когда металл в ней не держит посадку, изгиб или опору подшипника: скребки, втулки, отбойники, накладки, небольшие крыльчатки для пульпы. У цельной детали нет шва резина–металл, который отслаивается первым, и нет подготовки сердечника. Длинные валы, ролики с шейками и диски клапанов со штоком оставляют металлическими и обрезинивают.
Расход смеси на ролик считают с припуском на шлифовку
Пример: стальной ролик с рабочей частью Ø100 мм и длиной 500 мм нужно обрезинить до Ø120 мм, то есть слоем 10 мм. Смесь наносят с припуском на шлифовку, допустим 2 мм на сторону, и вулканизуют до Ø124 мм. Объём слоя после вулканизации: π/4 × (124² − 100²) × 500 ≈ 2,11 дм³. При плотности резины около 1,2–1,3 г/см³ (ориентир для марок общего назначения, у наполненных смесей больше) это около 2,6 кг смеси, плюс торцевые свесы и отходы. После шлифовки на ролике остаётся около 1,7 дм³, то есть почти пятая часть смеси уходит в стружку.
Отсюда два практических вывода. Первый: если в узле допустимо отклонение диаметра ±0,5 мм, припуск можно уменьшить, а при допуске ±0,1 мм на полиграфическом валу его уменьшать нельзя, шлифовка нужна по всей поверхности. Второй: цена обрезинивания зависит не только от площади, но и от того, снимается ли старый слой. Ориентир для вала или ролика: от 4 500 ₽ за штуку (ориентировочно, с НДС, точная цена в КП); итог меняют длина, твёрдость, шлифовка и состояние сердечника.
Данные для расчёта обрезинивания нужны до снятия старого слоя
Старое покрытие хранит информацию, которой потом не будет: толщину слоя, твёрдость, характер износа, место отслоения. Поэтому замеры делают до того, как ролик отправят на снятие резины. Порядок показан на схеме.
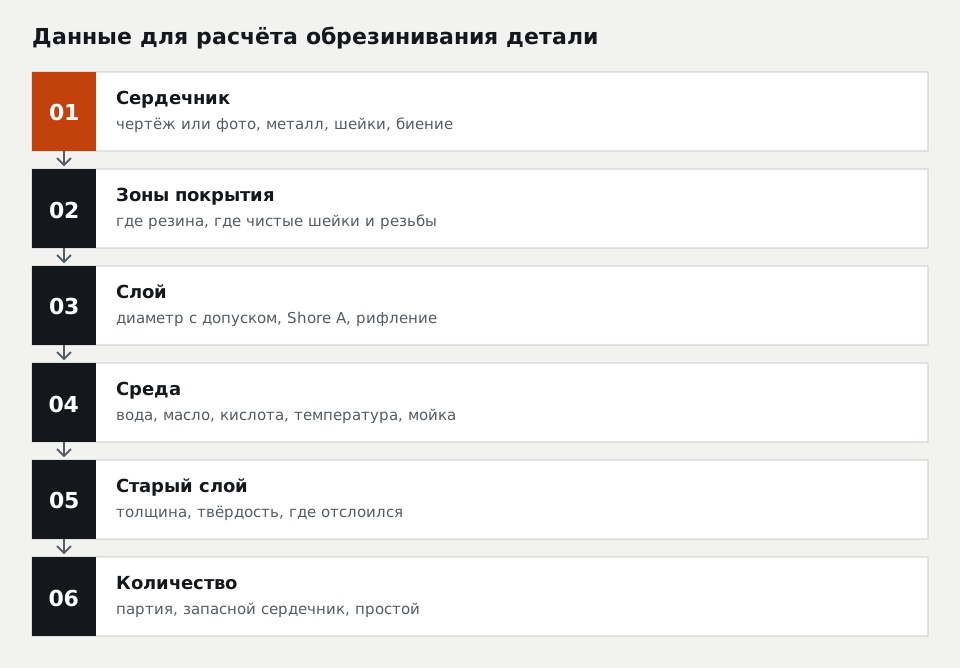
Шаги на схеме и что в каждом записать:
- сердечник: чертёж, эскиз или фото с линейкой, материал металла, диаметры шеек, длина, есть ли биение;
- зоны покрытия: где резина нужна, а где поверхность остаётся чистой (шейки, резьбы, торцы, пазы);
- слой: наружный диаметр после обрезинивания и допуск, твёрдость по Шору A, рифление или гладкая поверхность;
- среда: вода, масло, кислота или щёлочь с концентрацией, температура, есть ли пар при мойке;
- старый слой: толщина и твёрдость, сколько месяцев работал, где отслоился или стёрся;
- количество: сколько деталей сейчас, есть ли запасной сердечник, нужен ли простой узла минимальным.
Если сердечника на руках нет, его можно изготовить по чертежу. Если нет и чертежа, его снимают с образца, по фото и эскизу деталь переводят в чертёж. Принимаем DXF, DWG, PDF, STEP, фото на листе А4 с линейкой, эскиз от руки или сам образец.
Сердечник заказчика проверяют до нанесения нового слоя
Восстановление по сердечнику заказчика дешевле нового вала только тогда, когда сердечник годен. После снятия старой резины на нём проверяют биение рабочей поверхности и шеек, глубину коррозионных раковин, остатки старого адгезива и следы перегрева. Раковину глубже нескольких десятых миллиметра под тонким слоем видно после шлифовки как впадину, а под ней остаётся воздух, от которого начинается отслоение.
Если биение больше допуска на наружный диаметр, его не исправить толщиной резины: при шлифовке слой выйдет разной толщины по окружности, и мягкое покрытие на тонкой стороне будет работать жёстче. Такой сердечник либо правят и протачивают, либо делают новый, и это решение записывают в КП отдельной строкой с ценой обоих вариантов. Всё, что технолог предположил без замера (марку стали, отсутствие трещин в шейке), подписывают как предположение до вскрытия.
Ремонт гуммированной ёмкости начинают с паспорта покрытия
Для ёмкости, цистерны или трубопровода изготовитель деталей полезен в узкой части: прокладки люков и штуцеров из стойкой к среде резины, кольца, накладки на мешалку, если она снимается, детали из фторопласта для мест, куда резина не годится. Само покрытие аппарата восстанавливают те, кто его наносил или кто работает с такими аппаратами, и им нужны три сведения: марка смеси или паспорт гуммировки, среда с концентрацией и температурой, карта повреждений с размерами.
Самостоятельная заплата на гуммировке кислотного бака без знания исходной смеси чаще всего живёт меньше основного слоя, потому что клей и резина заплаты не совпадают со старым покрытием по стойкости. Когда резина не держит среду и аппарат переводят на фторопласт, часть узлов тоже закрывают деталями, и граница между деталью и футеровкой фторопластом проходит по тому же признаку габарита.
Для обрезиненной детали следующий шаг простой: замерить старый слой, отметить чистые зоны на эскизе и указать среду. С этими данными технолог назовёт смесь, толщину и цену восстановления или нового сердечника, а если узел работает в кислоте при нагреве, сначала скажет, хватит ли резины вообще.
Вопросы и ответы
Можно ли гуммировать алюминиевую или чугунную деталь?
Какой срок службы у гуммировочного покрытия?
Чем гуммирование отличается от покраски резиновой краской?
Можно ли обрезинить только часть детали?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30