Литьё жидкого силикона LSR: технология и применение
При литье жидкого силикона LSR пастообразную двухкомпонентную смесь на платиновом отвердителе впрыскивают в горячую стальную форму, где деталь отверждается за десятки секунд почти без облоя. При тираже в несколько сотен деталей в год холодноканальная форма не окупится, и силикон выгоднее формовать или резать. Когда же идут десятки тысяч одинаковых клапанов или мембран с жёстким допуском, LSR даёт повторяемость, которой прессование не держит.
Жидкий силикон поставляют двумя компонентами в бочках или вёдрах. Компонент A содержит платиновый катализатор, компонент B сшивающий агент, и по отдельности они не отверждаются. Смешанная пара при комнатной температуре живёт долго: в листе данных марки ELASTOSIL LR 3003/60 A/B указана жизнеспособность смеси не меньше трёх суток и соотношение компонентов 1 : 1 (паспорт Wacker, 2012). Сшивка запускается нагревом, и на этом построена вся технология: холодная смесь в каналах, горячая в гнезде формы. Товарный знак ELASTOSIL принадлежит правообладателю, компании Wacker Chemie AG.
LSR отверждается платиной в горячей форме за десятки секунд
Твёрдый силикон HCR вулканизуют пероксидами: смесь вальцуют, режут на заготовки и прессуют в форме минутами. LSR сшивается реакцией присоединения на платине, побочных продуктов разложения пероксида в нём нет, и поэтому детали получаются без запаха, а после постотверждения марки с пищевым допуском применяют для контакта с продуктами. Вязкость у LSR высокая для жидкости, но низкая для резины: в том же листе данных 1 100 000 мПа·с при скорости сдвига 0,9 с⁻¹ и 420 000 мПа·с при 10 с⁻¹. Под давлением шнека паста течёт легко и заполняет тонкие стенки, мелкие рёбра и кромки клапанов.
Время отверждения задают температурой формы и толщиной стенки. Для испытательных пластин производитель приводит режим 5 минут при +165 °C в прессе, а в литьевой форме мелкие детали с тонкой стенкой отверждаются за десятки секунд при более горячей форме. Конкретный режим подбирают на отладке по марке и самой толстой стенке детали.
Литьевой комплекс LSR состоит из дозатора, смесителя и холодного канала
Литьё жидкого силикона идёт без ручных операций на смеси:
- Дозирующий насос подаёт компоненты A и B из бочек в соотношении 1 : 1, при необходимости третьим потоком добавляет пигмент.
- Статический смеситель перемешивает пару без нагрева.
- Шнек литьевой машины впрыскивает смесь через холодный канал, который охлаждается водой, чтобы силикон не отвердился в литниках.
- В горячем гнезде формы смесь отверждается, форма раскрывается, деталь снимают роботом, сдувом или вручную.
- Детали идут на постотверждение, если его требует марка или назначение.
Холодный канал меняет экономику: материал в литниках не отверждается и не уходит в отход, как у прессования, а идёт в следующий цикл. У формы без холодного канала отверждённые литники приходится отрезать от каждого съёма.
Облой на детали из LSR решает форма, а не оператор
Низкая вязкость, которая помогает заполнять тонкие стенки, работает и против изготовителя: силикон затекает в зазоры разъёма, куда резиновая смесь не проходит. Поэтому формы под LSR делают с очень точной подгонкой плит и вставок, вентиляцией по линии разъёма и вакуумированием гнёзд перед впрыском. Хорошо сделанная форма даёт детали, которые не нужно обрезать. Изношенная или неточная даёт тонкую плёнку облоя, и на сотнях тысяч деталей ручная зачистка съедает всю выгоду технологии.
Отсюда практическое правило для заказчика: требование «без облоя» или «облой не более 0,1 мм на линии разъёма» записывают в чертёж и КП до изготовления формы. После того как форма сделана, исправить её дороже, чем сразу согласовать положение линии разъёма вдали от уплотняющих кромок.
Постотверждение готовит деталь LSR к пищевому контакту
После формы в силиконе остаются летучие вещества. Прогрев в печи с вентиляцией их удаляет и достраивает сетку. Для марки из примера лист данных указывает 4 часа при +200 °C, а для минимальной остаточной деформации сжатия 6 часов при той же температуре: после такого режима остаточная деформация при 175 °C за 22 часа составляет 11 %. Пищевой допуск по рекомендации BfR XV и FDA 177.2600 производитель распространяет именно на постотверждённые детали и с ограничениями по экстрагируемым и летучим веществам. Для применения в России и ЕАЭС этого недостаточно: на материал или деталь запрашивают экспертное заключение или протокол испытаний на соответствие Единым санитарно-эпидемиологическим требованиям ЕАЭС (Решение Комиссии Таможенного союза № 299) для контакта с конкретным продуктом.
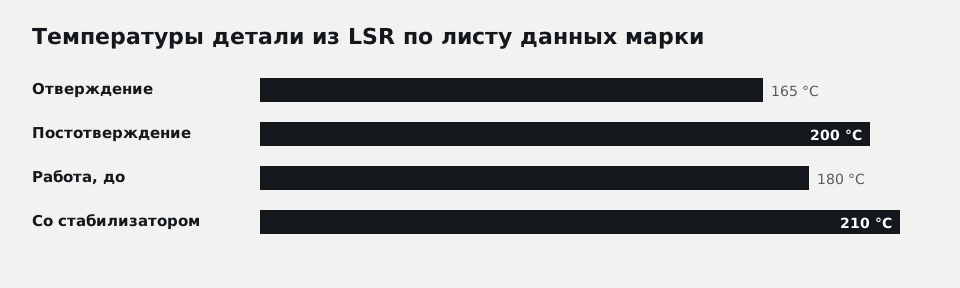
На схеме собраны температуры из листа данных одной марки общего назначения: +165 °C в режиме отверждения пластин, +200 °C при постотверждении, длительная работа до +180 °C без термостабилизатора и до +210 °C с ним. Нижняя граница работы у той же марки −55 °C. Для другой марки цифры берут из её паспорта, а постотверждение включают в срок и цену партии.
Цифры листа данных описывают марку, а не готовую деталь
| Показатель ELASTOSIL LR 3003/60 A/B | Значение в листе данных | Метод |
|---|---|---|
| Твёрдость | 60 Shore A | DIN 53505 |
| Плотность | 1,13 г/см³ | ISO 1183-1 A |
| Прочность при растяжении | 9,40 Н/мм² | DIN 53504 S1 |
| Удлинение при разрыве | 340 % | DIN 53504 S1 |
| Сопротивление раздиру | 27 Н/мм | ASTM D624 B |
| Остаточная деформация, 22 ч, 175 °C | 11 % | DIN ISO 815-B |
Производитель сам оговаривает, что эти значения ориентир и для спецификации не годятся. Цифры получены на пластинах, отверждённых в прессе, а у детали своя толщина, свой литник и линия спая, где два потока силикона встретились в гнезде. Ресурс клапана или мембраны из LSR подтверждают испытанием готовой детали в узле, по паспорту материала его не обещают.
У силикона остаются и границы самого полимера. Минеральное масло и топливо он держит хуже нитрильной резины, на истирание слабее полиуретана, газ пропускает заметнее большинства резин. Если деталь работает в масле, выбор материала пересматривают раньше выбора технологии, сравнивая силикон VMQ с другими полимерами.
Что такое литьё жидкого силикона LSR?
Литьё жидкого силикона LSR — способ изготовления силиконовых деталей, при котором двухкомпонентную пасту на платиновом отвердителе смешивают 1 : 1 и впрыскивают в нагретую стальную форму. Силикон отверждается в гнезде за десятки секунд, литники остаются жидкими благодаря холодному каналу. Способ даёт точные детали почти без облоя и окупается на тиражах в десятки тысяч штук в год.
С какого тиража выгодно литьё жидкого силикона?
Литьё жидкого силикона выгодно, когда одинаковых деталей нужно десятки тысяч в год и больше, а допуск и отсутствие облоя критичны. Порог зависит от размера детали и числа гнёзд: чем мельче деталь и больше гнёзд, тем раньше форма окупается. При тираже в сотни штук дешевле формование твёрдого силикона HCR в простой пресс-форме или резка из листа.
Тираж решает, окупится ли холодноканальная форма
Стоимость детали из LSR складывается из формы, машинного времени и материала, а ручного труда почти нет. Пример расчёта с условными цифрами: клапан массой 2 г, форма на 16 гнёзд, цикл 30 секунд. За час машина делает 120 циклов, то есть 1 920 клапанов. Годовая потребность 500 000 штук закрывается примерно за 260 часов работы, и форма делит свою цену на полмиллиона деталей.
Тот же клапан в количестве 500 штук в год займёт меньше 20 минут машинного времени, а форма останется той же. Поэтому малые тиражи силиконовых деталей уходят в формование твёрдого силикона в простой пресс-форме, резку из листа или литьё в мягкие формы. Между способами изготовления силиконовых изделий выбирают по форме детали и тиражу.
Силикон на пластике и металле льют в одной форме
Двухкомпонентное литьё соединяет мягкий силикон с жёстким корпусом без сборки. Пластиковую деталь из PBT или PA льют в первой позиции, затем форма поворачивается, и на неё наливают LSR. Для таких изделий выпускают самоадгезионные марки силикона, которые прилипают к пластику при отверждении без праймера. С металлическими вставками работают иначе: вставку готовят и покрывают адгезивом, закладывают в форму и обливают силиконом.
Такой узел обходится дороже по оснастке, зато убирает сборку и неплотность между уплотнением и корпусом. На малых тиражах тот же узел собирают из отдельной силиконовой детали, посаженной в паз или приклеенной.
Деталь под LSR проектируют вместе с формой
Силикон хорошо снимается с поднутрений: упругая деталь выходит из гнезда, даже если у неё есть утолщение на кромке. Так делают клапаны «утиный нос», мембраны с бортиком и колпачки, которые в пластике потребовали бы раздвижных знаков. Зато острые внутренние углы рвутся при съёме, их скругляют. Литник и линию разъёма уводят от уплотняющих кромок и от мест, где виден спай.
Усадку силикона закладывают в размеры гнезда по данным конкретной марки, а для допусков в сотые доли миллиметра первую форму делают с запасом на доводку вставок после пробного литья. Перед заказом стальной формы полезно проверить посадку детали в изделии на образцах, изготовленных прессованием или в мягкой форме.
КП на литьё LSR проверяют по строкам, которых нет у резаных деталей
Коммерческое предложение на деталь из жидкого силикона содержит больше пунктов, чем на прокладку из листа, и каждую строку стоит прочитать до оплаты формы:
- деталь и ревизия чертежа или 3D-модели, по которым делают гнездо;
- марка LSR, твёрдость, цвет и документ на материал под назначение: пищевой, медицинский, технический;
- число гнёзд, наличие холодного канала и вакуумирования;
- требование к облою и положение линии разъёма;
- режим постотверждения и входит ли он в цену детали;
- цена и срок формы отдельно от цены деталей, кому принадлежит форма;
- число пробных отливок, порядок утверждения первых образцов и что считается годным;
- цена детали с НДС для разных годовых объёмов, оплата, доставка, срок действия КП.
Если в КП не указано, кому принадлежит форма и как её получить при смене изготовителя, этот пункт согласуют до оплаты. Для пищевых изделий отдельной строкой идёт документ на марку и пигмент, о том, какие документы на пищевой силикон запрашивать, стоит договориться на этапе КП, а для медицинских изделий нужна марка с подтверждённой биологической безопасностью по ISO 10993 или USP Class VI, при этом регистрацию самого медицинского изделия проводит его изготовитель.
Мелкие партии силиконовых деталей обходятся без LSR
Если тираж исчисляется сотнями или тысячами, а облой по чертежу можно зачистить, силиконовую деталь формуют из твёрдого силикона в пресс-форме или вырезают из пластины. Такая оснастка проще, первые детали получают быстрее, а марку силикона выбирают из широкого ряда пищевых и термостойких смесей. Объёмные детали этого класса относятся к формовым РТИ, а плоские и фасонные изделия из силикона — к силиконовым изделиям. Для расчёта пришлите чертёж или модель, годовой объём и требования к документам; по ним видно, нужна ли деталь из LSR или задачу закроет формование.
Нормы приведены по состоянию на октябрь 2026 года. Данные о материалах — ориентир для марок общего назначения; материал, размеры и допуски для вашего узла фиксируются в КП после технической оценки.
Вопросы и ответы
Чем жидкий силикон LSR отличается от двухкомпонентного силикона для заливки форм?
Можно ли отлить деталь из LSR цветной или прозрачной?
Сколько времени занимает изготовление формы для LSR?
Можно ли переделать пресс-форму для резины под LSR?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30