Трансферное литьё резины: чем отличается от прессования и когда выгоднее
Трансферное литьё выгоднее прессования, когда в детали есть металлическая арматура, тонкие стенки или мелкие точные размеры, либо форма многогнёздная. Смесь кладут в отдельную камеру над уже закрытой формой, и пуансон продавливает её в гнёзда через литники. Платой служат отходы: остаток в камере и литниках не идёт в дело и на дорогой смеси вроде FKM может доходить до 40 % массы впрыска.
В документах и на чертежах этот процесс называют по-разному: трансферное литьё, трансферное прессование, литьевое прессование, по-английски transfer moulding. Речь об одном и том же: смесь греется в камере формы и под пуансоном уходит по каналам в гнёзда. Путаница с названием безобидна, пока в заявке не написано просто «литьё»: тогда изготовитель может понять его как литьё под давлением на машине со шнеком, и цена формы в КП окажется другой. Поэтому в запросе лучше указывать способ словами или оставить выбор технологу.
Смесь идёт в закрытую форму через литники
Трансферная форма состоит из трёх частей: нижней плиты с гнёздами, средней плиты с литниками и верхней части с камерой и пуансоном. Камера устроена как цилиндрическая полость над литниковой плитой, в неё кладут одну заготовку смеси на весь впрыск. Когда пресс смыкается, пуансон входит в камеру и выдавливает разогретую смесь через тонкие каналы в каждое гнездо.
Процесс описывают как продавливание материала из нагреваемой камеры через литниковые каналы в полость формы усилием поршня; среди недостатков называют дорогую оснастку и отход, который нельзя использовать повторно (обзор процесса на manufacturingguide.com). Для резины это особенно заметно: вулканизованный остаток не переплавить, в отличие от термопласта.
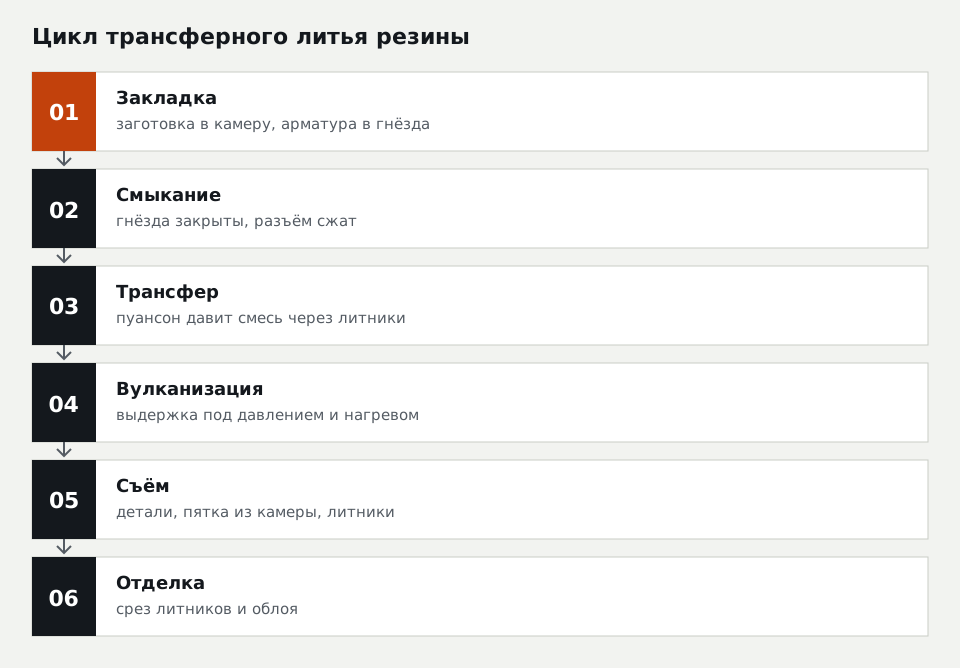
Цикл по шагам:
- Заготовку смеси нужной массы кладут в камеру, арматуру в гнёзда.
- Пресс смыкает форму: гнёзда закрыты, разъём сжат.
- Пуансон продавливает смесь через литники во все гнёзда одновременно.
- Форма стоит под давлением при температуре вулканизации нужное время.
- Форму раскрывают, снимают детали, остаток в камере и литники.
- Литники отделяют, следы зачищают, облой срезают.
Закрытая форма держит арматуру и разъём
У прессования смесь лежит в гнезде и растекается при смыкании формы. Металлическая втулка или шайба, положенная в гнездо, может сместиться под натиском смеси, а излишек выходит по разъёму толстым облоем. В трансферной форме разъём сомкнут до того, как смесь двинулась, поэтому облой тоньше, а арматура стоит на фиксаторах и не уходит.
Отсюда круг деталей, ради которых трансферную форму окупают: резинометаллические втулки и опоры, клапаны с металлическим диском, уплотнения с закладной шайбой, детали с тонкими перемычками и мелким рельефом. Для резинометаллических деталей это часто единственный способ получить стабильную толщину резины по всей арматуре, и такие резинометаллические детали закладывают в трансферную схему с самого начала.
Остаток в камере и литниках оплачивают в каждой детали
Отход трансферного литья складывается из двух частей. Первая: «пятка», слой смеси, который остаётся в камере под пуансоном, чтобы давление дошло до гнёзд. Вторая: смесь в литниковых каналах. Обе вулканизуются вместе с деталями и идут в брак.
Пример расчёта, допущения условные: форма на 8 гнёзд, кольцо массой 4 г из фторкаучука плотностью около 1,9 г/см³, камера диаметром 60 мм. Пятка толщиной 3 мм имеет объём π × 3² × 0,3 ≈ 8,5 см³ и весит около 16 г, литники ещё около 4 г. На 32 г деталей приходится 20 г отхода, это почти 40 % впрыска. Для дешёвой резины NBR такая доля мало заметна в цене, для FKM и силикона пищевого класса заметна сильно, и пятку стараются делать тоньше, а литники короче.
Прессование отходов почти не даёт, кроме облоя, поэтому на крупных простых деталях из дорогой смеси оно иногда выгоднее трансфера даже при большой серии. Окупаемость оснастки считают так же, как для любых пресс-форм для РТИ, но к разнице цены детали добавляют стоимость отхода, и его доля растёт с уменьшением детали.
Смесь для трансфера должна течь и не схватываться
Смесь проходит через узкие литники под давлением и разогревается от трения. Если она начнёт сшиваться раньше, чем заполнит последнее гнездо, деталь выйдет с недоливом или следами стыка потоков. Поэтому для трансферного литья смесь подбирают с достаточным временем до начала вулканизации и хорошей текучестью, а режим подстраивают пробными впрысками.
Не все смеси одинаково удобны. Мягкие смеси общего назначения на NBR, EPDM и силиконе текут хорошо. Высоконаполненные твёрдые смеси и резины с короткими волокнами текут хуже, требуют больших литников и большего давления. Если деталь сейчас прессуют из конкретной смеси, переход на трансфер может потребовать её корректировки, и это вопрос к технологу до заказа формы.
Трансфер выигрывает на арматуре и тонких стенках
Цена формы, облой и выгодная серия для трёх способов сведены в сравнении, построенном вокруг литья резины под давлением. Для выбора трансфера важнее признаки самой детали.
| Признак детали | Прессование | Трансферное литьё | Литьё под давлением |
|---|---|---|---|
| Металлическая арматура | сдвигается | держится на фиксаторах | держится |
| Тонкие стенки до 1 мм | недолив и облой | заполняются | заполняются |
| Дорогая смесь, крупная деталь | мало отхода | отход в пятке | отход в литниках, меньше |
| Место литника на детали | нет | нужно согласовать | нужно согласовать |
| Пробная партия 20–50 штук | удобно | форма дороже | невыгодно |
Если деталь простая, без арматуры и тонких мест, трансферная форма не даёт выигрыша, и обычное прессование резины в открытой форме обходится дешевле.
Решения технолога по трансферу согласуют отдельно
При переходе на трансферное литьё часть решений принимает изготовитель: число гнёзд, место литника, линия разъёма, допуск на облой. Заказчик знает узел, но обычно не задаёт эти параметры. Чтобы деталь не пришлось переделывать, их разделяют в КП.
| Дано заказчиком | Предлагает изготовитель и согласует письменно |
|---|---|
| Чертёж, материал, твёрдость | способ: прессование или трансфер, с обоснованием |
| Годовая потребность | число гнёзд формы |
| Рабочие поверхности детали | место литника и линия разъёма вне них |
| Арматура и её допуски | схема фиксации арматуры в форме |
| Внешний вид | допустимая высота облоя и следа литника |
Ещё две строки КП касаются оснастки: чья форма после оплаты и что делают с ней между партиями. Для трансферной детали срок первой партии назовём в КП, потому что до неё идут изготовление формы, пробные впрыски и подбор толщины пятки.
Два ответа сводят выбор к арматуре и отходу
Чем трансферное литьё отличается от прессования резины?
Трансферное литьё резины отличается от прессования тремя вещами: облой по разъёму тоньше, потому что форма зажата до того, как смесь пошла; закладная арматура не смещается; часть смеси остаётся пяткой в камере и в литниках и уходит в отход. Прессование почти без отхода и дешевле по форме, но на тонких стенках и с арматурой даёт больше брака.
Когда трансферное литьё выгоднее?
Трансферное литьё выгоднее прессования для резинометаллических деталей, деталей с тонкими стенками и мелким рельефом, а также для многогнёздных форм на серии в сотни и тысячи штук, где важен ровный тонкий облой. Для крупных простых деталей из дорогой смеси вроде FKM выгода может исчезнуть из-за отхода в камере, и тогда сравнивают с прессованием по полной цене детали.
Что приложить к запросу на формовую деталь
Для расчёта пришлите чертёж в DWG, DXF, PDF или STEP, материал и твёрдость по Шору А, годовую потребность и размер первой партии, чертёж или образец арматуры, если она есть, и отметьте рабочие поверхности, на которых не должно быть следов литника и облоя. По этим данным технолог предложит способ формования и число гнёзд, а цену формы и детали покажет отдельными строками. Формовые детали считают по разделу формовые РТИ по чертежу, а способы вулканизации и оснастку описывает страница формование и вулканизация РТИ.
Вопросы и ответы
Можно ли сделать трансферным литьём силиконовую деталь?
Остаётся ли на детали след от литника?
Сколько живёт трансферная пресс-форма?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30