Штамп для вырубки прокладок: с какого тиража окупается
Штамп для вырубки прокладок окупается, когда суммарная экономия на деталях до смены чертежа больше цены оснастки (ленточный штамп ориентировочно от 6 000 ₽ с НДС, точная цена в КП). Деньги чаще всего теряют на штампе под пробную партию новой детали: после примерки контур меняют, и через месяц приходится платить за второй. Прокладке, которая годами повторяется сериями по одной ревизии, штамп почти всегда выгоден; живому чертежу и разовым заказам дешевле нож.
Считать надо раньше, чем подписан заказ на штамп, и брать в расчёт два числа: сколько прокладок уходит за год и сколько лет держится текущая ревизия чертежа. Возьмём деталь с расходом 1 500 штук в год и чертежом без изменений пять лет: на одной ревизии это 7 500 штук. Штамп за 9 000 ₽ при скромной экономии 3 ₽ на прокладке закрывается трёхтысячной деталью, примерно за два года, и все последующие партии обходятся дешевле.
Штамп окупается, когда экономия на тираже больше его цены
Тираж окупаемости N считают так: N = Ш / (Цр − Цв), где Ш означает цену штампа, Цр цену одной прокладки при резке ножом плоттера, Цв цену той же прокладки при вырубке. Если за время, пока чертёж не меняется, вы купите больше N штук, штамп выгоден.
Экономия на штуке берётся из того, что вырубке не нужно вести нож по контуру. Пресс отрабатывает ход за секунды независимо от числа отверстий, а при резке каждая лишняя дуга и каждое отверстие удлиняют путь ножа, который оплачивается по ориентиру от 30 ₽ за погонный метр плюс материал (ориентировочно, с НДС, точная цена в КП). Поэтому чем извилистее контур, тем быстрее растёт разница Цр − Цв.
Пример: как тираж окупаемости зависит от разницы в цене штуки (разница условная, цены штампа по ценовым ориентирам сайта).
| Экономия на штуке | Штамп 6 000 ₽ | Штамп 9 000 ₽ |
|---|---|---|
| 3 ₽ | 2 000 шт. | 3 000 шт. |
| 5 ₽ | 1 200 шт. | 1 800 шт. |
| 10 ₽ | 600 шт. | 900 шт. |
| 20 ₽ | 300 шт. | 450 шт. |
Таблица показывает: на простом круглом кольце экономия мала, и штамп окупается только на тысячах штук; на фигурной прокладке с десятком отверстий разница в цене штуки большая, и окупаемость наступает на сотнях.
Частая ошибка: штамп под непроверенный контур
Новую прокладку почти всегда примеряют в узле, и после примерки контур правят: сдвигают отверстие на 1–2 мм, расширяют полку, добавляют выемку под ребро. Нож штампа согнут по старому контуру, и правка означает новый штамп. Деньги за первый уходят без отдачи.
Правильный порядок: первую партию режут на плоттере, ставят в изделие, проверяют на течь и сборку, фиксируют ревизию чертежа. Штамп заказывают уже по утверждённой ревизии. Для производителя оборудования, который запускает новую модель, это, например, одна-две пробные партии по 20–50 штук.
Вторая ошибка того же рода: заказать штамп под годовой план, который не сбылся. Если вместо 3 000 прокладок в год ушло 300, штамп лежит на полке. План сверяют с фактическим расходом за прошлые годы, а сам расход считают по нормам расхода РТИ.
Расчёт по прокладке теплообменника EPDM 3 мм
Пример из ценовых ориентиров сайта: прокладка теплообменника из EPDM 3 мм, серия 2 000 штук, вырубка штампом около 26 ₽ за штуку плюс штамп около 9 000 ₽ (ориентировочно, с НДС, точная цена в КП). Штамп в пересчёте на первую партию добавляет 4,5 ₽ к каждой детали, итого около 30,5 ₽.
Теперь вариант без оснастки для той же прокладки. Пусть путь ножа по контуру и отверстиям 0,8 м (пример), тогда резка обходится около 24 ₽ на деталь без учёта листа. Сравним: если лист на одну деталь дороже 6,5 ₽, штамп выигрывает уже в первой партии из 2 000 штук. Со второй партии штамп оплачен, и вырубленная деталь за 26 ₽ дешевле резаной, как только лист на неё стоит больше 2 ₽.
Вывод из примера: при регулярных сериях в тысячи штук вопрос «окупится ли» решается за одну-две партии, и спорить имеет смысл только о том, не поменяется ли чертёж.
Ленточный и стальной штампы различаются ресурсом
Ленточный штамп: нож из закалённой по кромке стальной ленты вставлен в прорези основания (устройство ленточного штампа, патент US5140872). Его хватает для резины, силикона, паронита, пористых материалов и картона, ресурс измеряют десятками тысяч ударов. Это основной вариант для прокладок.
Цельный стальной штамп фрезеруют из инструментальной стали. Он нужен для очень больших серий, абразивных материалов и деталей с перемычками уже 2 мм. Он дороже и делается дольше, цену и срок такого штампа указывают в КП отдельно.
Внутри ленточного штампа ставят выталкивающую резину: после удара она выдавливает деталь и отход из ножа, иначе мягкая прокладка застревает. Мелкие отверстия вырубают трубчатыми пробойниками, вставленными в то же основание.
Изготовление вырубных штампов начинается с утверждённого файла
Изготовление вырубного штампа идёт от файла DXF в масштабе 1:1. Технолог переводит контур детали в контур ножа с поправкой на сжатие материала, в основании прорезают пазы, ленту гнут по контуру и вставляют, затем ставят пробойники и выталкивающую резину. Пробный удар делают на том материале и той толщине, что указаны в заказе.
Первую вырубленную деталь меряют полностью и сверяют с чертежом. Если размеры в допуске, штамп запускают в серию. Срок изготовления штампа зависит от сложности контура, и мы назовём его в КП; пока штамп делается, срочную партию можно вырезать ножом.
Что нужно для расчёта штампа: файл или чертёж с размерами, марка и толщина листа, допуски на критичные размеры, тираж партии и годовой объём. Без годового объёма окупаемость не посчитать.
Цену детали со штампом двигают контур, гнёзда и материал
Сложный контур удорожает штамп, но ещё сильнее удешевляет вырубку против плоттера, поэтому фигурные детали окупают штамп быстрее круглых. Маленькие прокладки ставят по нескольку гнёзд в один штамп: за удар выходит две, четыре или восемь деталей, цена штуки падает почти пропорционально.
Лист влияет на окупаемость через отход. Между вырубленными деталями остаётся перемычка на шаг подачи пресса, а при резке по программе отход обычно меньше. На силиконе, FKM и фторопласте эта разница в отходе может съесть часть выгоды от вырубки, на техпластине и пароните она почти не видна. Общая структура цены прокладки разложена в разборе цены прокладки на заказ.
Толстые и твёрдые листы штамп режет хуже ножа и воды
Окупаемость штампа считают только для тех толщин, где он вообще применим: для толстого мягкого листа расчёт теряет смысл, потому что кромка будет вогнутой при любом тираже. Границы применимости по толщине и материалу собраны в сравнении плоттера, штампа и гидроабразива; в расчёт тиража сюда идут только детали, которые прошли этот фильтр.
Карточка изделия держит штамп в работе годами
Штамп окупается за годы повторных партий, и за эти годы меняются люди в снабжении. Если штамп не привязан к детали в учёте, через три года его не найдут, а прокладку снова начнут резать ножом или закажут второй штамп. Поэтому каждая серийная прокладка получает артикул вида P-000123, и повтор оформляется по артикулу, а штамп записывается в карточку этого артикула.
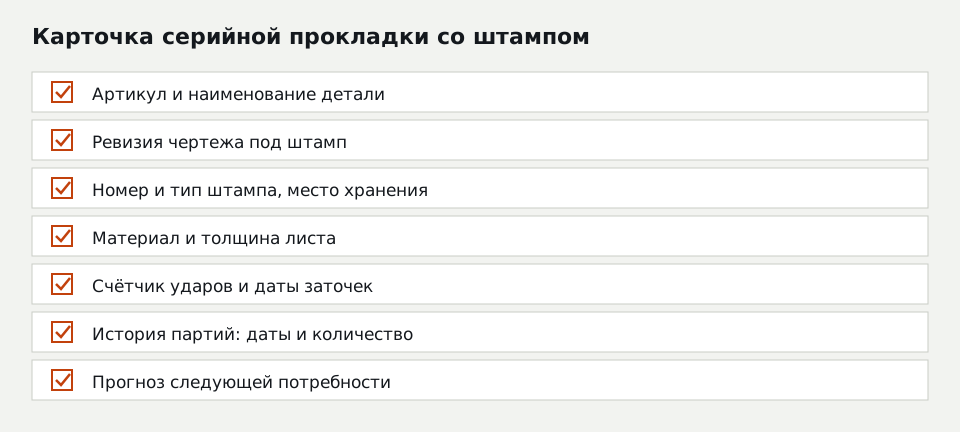
В карточке держат: артикул и наименование детали; ревизию чертежа, под которую сделан штамп; номер и тип штампа, место хранения; материал и толщину листа; счётчик ударов и даты заточек; историю партий с датами и количеством; прогноз следующей потребности по графику ППР (планово-предупредительного ремонта) или по среднему интервалу расхода. Прогноз нужен затем, чтобы партию запускали заранее, а не в день остановки линии.
Когда приходит новая ревизия чертежа, карточку проверяют первой: совпадает ли она с ревизией штампа. Если нет, решают до запуска, править нож или делать новый, и цену этого показывают в КП отдельной строкой.
Штамп принадлежит заказчику, и это пишут в договоре
Штамп, оплаченный заказчиком, остаётся его имуществом, оснастка в КП идёт отдельной строкой. В договоре фиксируют, кто хранит штамп, кто оплачивает заточку и замену ножа, в какой срок его возвращают по запросу. Эти пункты вносят в договор на изготовление по чертежу типовыми формулировками.
Хранят ленточный штамп сухо, ножом вверх или в чехле: удар кромкой о металл или бетон сминает ленту. На основании пишут номер штампа и артикул детали. Для производителей оборудования с регулярными поставками хранение и запуск партий входят в порядок серийных поставок, а сам штамп работает по технологии вырубки штампом.
Короткие ответы о вырубных штампах
С какого тиража выгоден штамп для вырубки прокладок?
Порог находят делением: цену штампа делят на то, сколько дешевле выходит одна вырубленная деталь, и сравнивают результат с тиражом, который успеет уйти до смены чертежа. Ленточный штамп стоит ориентировочно от 6 000 ₽ с НДС, точная цена в КП; при разнице 5 ₽ на детали порог 1 200 прокладок, при 20 ₽ около 300. Круглые кольца без отверстий дёшевы и на ноже, поэтому их порог обычно в тысячах, а фигурные прокладки с отверстиями окупают штамп за сотни штук.
Почему первую партию новой прокладки не вырубают штампом?
Первую партию новой прокладки режут ножом плоттера, потому что контур после примерки в узле часто правят: сдвигают отверстия, меняют ширину полки. Нож штампа согнут по конкретному контуру, и любая правка требует нового штампа. Пробные 20–50 штук на плоттере обходятся без оснастки, а штамп заказывают по утверждённой ревизии чертежа.
Вопросы и ответы
Сколько ударов выдерживает ленточный штамп?
Можно ли переделать штамп, если поменялся чертёж?
Вырубают ли штампом прокладки из пористой резины?
Чем вырубной штамп отличается от пресс-формы?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30