Реверс-инжиниринг детали из резины: копия без документации
Реверс-инжиниринг детали означает восстановление её чертежа, материала и требований по готовому образцу, когда документации нет. Точную копию резины по образцу не получить: полимер определить можно, а рецептуру с наполнителями и режимом вулканизации нельзя, поэтому материал подбирают заново под условия работы. Обычно к этому приходят, когда производитель оборудования ушёл с рынка или прекратил выпуск запчастей, а деталь в узле уже течёт.
Исходных данных у такой работы всегда меньше, чем хочется: изношенный образец, иногда фото узла и номер оборудования. Всё остальное приходится восстанавливать или подбирать, и каждое такое решение стоит записать как предположение.
Шесть шагов от образца до коммерческого предложения
Работа по восстановлению резиновой детали укладывается в шесть шагов, и пропуск любого из них возвращается рекламацией. Сначала собирают сведения об узле и истории отказа. Затем снимают размеры с образца и ответных деталей. Третий шаг переводит измеренные значения в исходные номиналы с поправкой на износ. Четвёртый определяет полимер и подбирает материал. Пятый оформляет чертёж и требования. Шестой даёт КП, где отдельно видно, что взято с образца, а что предложено изготовителем.
Срочная замена устроена иначе: там задача в том, чтобы узел заработал сегодня, а документацию восстанавливают позже, и для такого случая есть свой порядок аварийной замены прокладки. Реверс-инжиниринг нужен там, где деталь будут заказывать снова и снова.
Сведения об узле собирают раньше обмера
До того как взять штангенциркуль, полезно выяснить пять вещей: что за оборудование и узел, какая среда и температура, есть ли давление или движение, сколько прослужила деталь и как она отказала. Табличка оборудования с моделью и годом выпуска часто выводит на каталог запчастей или на стандартный типоразмер, и тогда реверс-инжиниринг сокращается до подбора аналога.
Срок службы старой детали подсказывает, насколько удачным был исходный материал. Кольцо, которое стояло десять лет, вероятно, было подобрано верно, и задача сводится к повтору. Манжета, которую меняют каждые три месяца, сама по себе сигнал: копировать её один к одному бессмысленно.
Размеры берут из трёх источников
Первый источник, сам образец, даёт форму и порядок величин, но врёт в рабочих зонах. Второй источник, ответные детали узла: канавка, шток, корпус, фланец, крышка. Металл изнашивается медленнее резины, и именно его размеры задают, каким должен быть натяг и сжатие уплотнения. Третий источник, стандартные ряды: если измеренное сечение кольца 3,42 мм, а канавка рассчитана на ряд с сечением 3,53 мм по AS568 или ISO 3601, исходным почти наверняка было 3,53.
Деталь свободной формы, которую штангенциркулем не описать, дополнительно снимают сканером, и 3D-сканирование деталей даёт здесь ещё один источник размеров, а не готовый чертёж.
Изношенный образец ошибается сильнее инструмента
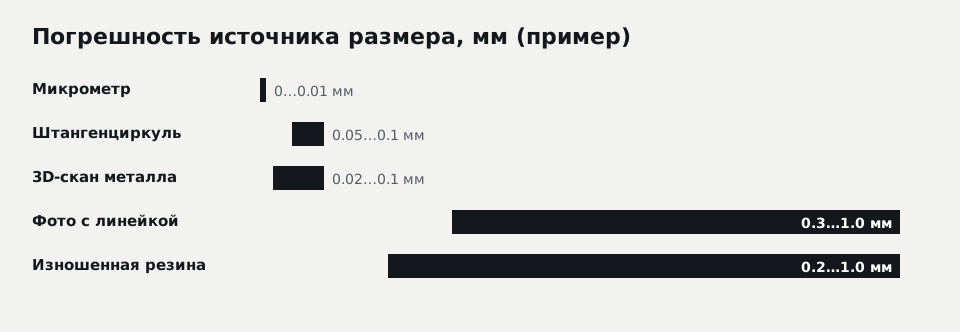
На схеме сравнены ориентиры погрешности, мм (пример для детали размером до 100 мм): микрометр около 0,01; штангенциркуль 0,05–0,1; оптический скан жёсткой поверхности 0,02–0,1; фото на листе с линейкой 0,3–1; изношенный резиновый образец 0,2–1,0 и больше. Последняя строка определяет результат: можно мерить микрометром, но если кольцо за годы работы сплющилось на 0,2 мм, микрометр точно покажет неправильный размер.
| Измерено на образце (пример) | Вероятный исходный номинал | Чем подтвердить |
|---|---|---|
| Сечение кольца 3,42 мм | 3,53 мм | глубина и ширина канавки |
| Толщина прокладки 1,7 мм | 2,0 мм | толщина листа в ряду, зазор фланцев |
| Высота манжеты 9,6 мм | 10 мм | глубина камеры под манжету |
| Внутренний диаметр втулки 19,4 мм | 20 мм с натягом на вал | диаметр вала |
Правило восстановления простое: номинал берут с нерабочих участков образца и с ответных деталей, а измерения рабочих зон используют только для понимания характера износа.
Полимер определяют, рецептуру подбирают заново
Тип каучука по образцу определяют инструментально: ИК-спектроскопия показывает основу (NBR, EPDM, FKM, силикон, полиуретан), термогравиметрия даёт долю полимера, наполнителя и пластификатора. Твёрдость измеряют по Шору А твердомером, плотность взвешиванием в воде. Без лаборатории ориентируются на признаки: маслостойкость, поведение при нагреве, запах при срезе, но это грубая оценка, и её помечают как предположение.
Даже точный анализ не восстанавливает рецептуру: сорт сажи, систему вулканизации, противостарители. Резина «того же типа и твёрдости» от другого изготовителя будет похожей, но не одинаковой. Поэтому материал копии подбирают по условиям работы, а свойства старой детали служат отправной точкой. По среде, температуре и движению идёт подбор материала уплотнения.
Можно ли определить марку резины по образцу?
Марку резины по образцу определить нельзя, можно определить тип полимера и измерить свойства. ИК-спектроскопия покажет, что деталь из NBR или EPDM, твердомер даст 70 Shore A, термический анализ оценит долю наполнителя. Конкретную марку смеси, состав добавок и режим вулканизации анализ не раскрывает. Материал копии подбирают по условиям работы узла и проверяют на первой детали.
Причина отказа меняет задание на копию
Деталь, которая разбухла, затвердела, растрескалась или порвалась раньше срока, подсказывает, что не так с материалом или конструкцией. Разбухание говорит о несовместимости со средой, растрескивание поверхности часто о старении от озона или температуры, срез кромки о зазоре или давлении больше расчётного. Повторить такую деталь точно значит повторить и отказ.
Если причина в материале, копию делают из резины, стойкой к реальной среде, иногда с другой твёрдостью. Если причина в зазоре, меняют геометрию или добавляют защитное кольцо. Такое изменение записывают в чертёж как отличие от образца с объяснением, иначе при следующем заказе кто-то вернёт размер «как было».
Чем реверс-инжиниринг резиновой детали отличается от металлической?
Реверс-инжиниринг резиновой детали отличается тем, что образец почти никогда не сохраняет исходных размеров: резина набухает, усаживается, получает остаточную деформацию сжатия, а мягкая деталь деформируется даже при замере. Металлическую деталь меряют по неизношенным поверхностям и восстанавливают с точностью до сотых. Для резины номинал ищут по ответным деталям и стандартным рядам, а материал подбирают заново, потому что рецептуру смеси по образцу не восстановить.
Чертёж и КП разделяют факты и предположения
На выходе получается чертёж или 3D-модель с размерами, допусками, материалом и твёрдостью. Для формовой детали к такому документу есть требования: чертёж РТИ. Отдельно от размеров стоит таблица решений: что взято с образца напрямую, что восстановлено по ответным деталям, что подобрано изготовителем.
В КП это разделение сохраняется. Строка материала содержит пометку: «по спецификации заказчика» или «подобран изготовителем по условиям: масло И-40, до 90 °C». Если твёрдость или размер выбраны по предположению, это видно в тексте предложения, и заказчик соглашается с ним письменно. Тогда при отказе первой детали спор идёт по фактам, а не по памяти.
Что нельзя обещать до проверки в узле
Совместимость материала со средой, ресурс и герметичность копии остаются гипотезой, пока деталь не поработала в узле или не прошла испытание. Свойства резины из справочника дают ориентир для марок общего назначения, а конкретная смесь в конкретной среде ведёт себя по-своему. Поэтому обещание «прослужит как оригинал» без проверки звучит уверенно и ничего не стоит.
Рабочий порядок такой: первую деталь или небольшую пробную партию ставят в узел, через оговорённый срок осматривают, меряют твёрдость и размеры, сравнивают с новой деталью. Для ответственных узлов проводят стендовые или лабораторные испытания, от вида испытаний резиновых изделий зависит, что требовать в протоколе. Для формовой детали такую проверку проводят до заказа стальной пресс-формы.
Способ изготовления выбирают по тиражу
Копию плоской прокладки режут из листа без оснастки. Кольцо большого диаметра стыкуют из шнура. Формовой детали нужна пресс-форма, ориентировочно от 25 000 ₽ с НДС, точная цена в КП. При заказе одной-двух деталей на ремонт это решающий аргумент: иногда выгоднее упростить форму копии так, чтобы её можно было вырезать или выточить, а пресс-форму заказывать только после того, как пробная деталь отработала в узле.
Для импортного оборудования, где таких деталей десятки, реверс-инжиниринг удобно вести списком: детали группируют по материалу и технологии, а простые позиции закрывают сразу. Импортные уплотнения заменяют подбором аналогов импортных уплотнений.
Комплект для старта: образец, узел и история отказа
Наша компания производит детали по образцу, снятие размеров и чертёж по образцу выполняем бесплатно при заказе от 9 000 ₽ с НДС. Чтобы восстановление пошло без лишних кругов, приложите к образцу фото узла в сборе, размеры канавки или посадочного места, если узел разобран, среду и температуру, срок службы старой детали и описание отказа.
Отдельно напишите, можно ли резать образец и сколько деталей нужно сейчас и в год. От первого зависит, как будут сниматься внутренние размеры, от второго выбор между резкой, точением и пресс-формой. С образцами работают через оцифровку детали.
Вопросы и ответы
Кому принадлежит чертёж, полученный при реверс-инжиниринге?
Сколько образцов нужно для реверс-инжиниринга?
Можно ли сделать реверс-инжиниринг по фотографии без образца?
Чем реверс-инжиниринг отличается от простого заказа по образцу?
Excel для сравнения КП на РТИ и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30