Обработка капролона: точение, фрезеровка, допуски
Капролон точат, фрезеруют и сверлят острым инструментом из быстрореза или твёрдого сплава на скорости резания 200–500 м/мин. Размер детали при этом зависит от нагрева при резании, внутренних напряжений литой заготовки и воды, которую материал набирает после станка. Токарь снимает втулку Ø100 со станка точно в допуске, а через сутки на столе ОТК её размер уже ушёл на несколько сотых: деталь остыла после резания и отпустила напряжения. Поэтому режимы, порядок переходов и момент замера для капролона задают заранее, вместе с допуском, который материал способен держать в работе.
Капролон по составу литой полиамид ПА6: его получают анионной полимеризацией прямо в форме и поставляют стержнями, плитами, втулками и отливками. Режется он легко, но плохо проводит тепло, размягчается при нагреве и после резания продолжает менять размер. Где капролон уместен как материал, а где его меняют на PTFE, решает сравнение капролона и фторопласта.
Режимы точения капролона по данным изготовителя полуфабрикатов
Ориентиры ниже взяты из руководства по мехобработке пластмасс Mitsubishi Chemical Group для литого полиамида Ertalon PA и Nylatron PA (Guide to machining plastic parts, MCG). Это стартовые значения для марок общего назначения; на конкретном станке их уточняют пробным проходом.
| Параметр | Точение | Фрезерование | Сверление |
|---|---|---|---|
| Задний угол α | 5–15° | 5–15° | 5–10° |
| Передний угол γ | 0–10° | 0–15° | 3–5° |
| Угол в плане или при вершине | 0–45° | не применяется | 90–120° |
| Подача | 0,05–0,5 мм/об | до 0,5 мм/зуб | 0,1–0,3 мм/об |
| Скорость резания | 200–500 м/мин | 200–500 м/мин | 50–100 м/мин |
| Инструмент | быстрорез или твёрдый сплав | быстрорез или твёрдый сплав | быстрорез или твёрдый сплав |
Радиус при вершине резца берут 0,5–1 мм, лучшая шероховатость получается с радиусом 0,8 мм. Подходят пластины для алюминия и латуни с острой полированной кромкой. На шероховатость полиамида сильнее влияют подача, радиус вершины и глубина резания, чем скорость, поэтому чистовой проход делают с малой подачей и тем же числом оборотов.
Пример расчёта оборотов: стержень Ø120 мм, скорость 300 м/мин. n = 1000 × v / (π × D) = 1000 × 300 / (3,14 × 120) ≈ 800 об/мин. Для Ø40 при той же скорости получается около 2400 об/мин, и на старом станке предел задают обороты шпинделя.
Стружка и нагрев решают больше, чем скорость
Капролон даёт длинную вязкую стружку, которая наматывается на деталь и резец, трёт поверхность и греет её. Станку нужно свободное место для стружки, а на автоматах её отводят крючком или стружколомом на пластине. Тупой резец мнёт полиамид: на поверхности появляются ворс, оплавленные полосы и прижоги.
Охлаждение для точения и фрезерования обычно не требуется, его включают при сверлении и отрезке. Если нужна чистая поверхность и узкий допуск, руководство MCG советует обдув сжатым воздухом, туман или водорастворимую жидкость без ароматических компонентов. Деталь, которая нагрелась при резании, на станке больше, чем будет на столе контроля.
Зажим тоже меняет размер. Тонкостенная втулка в трёхкулачковом патроне получается трёхгранной, а после освобождения раскрывается обратно. Для труб в один конец вставляют технологическую пробку, расточив под неё посадку, для мелких деталей удобны цанги, а в серийной работе ставят широкие накладные кулачки, которые распределяют давление по окружности.
Отверстия, резьба и фрезерованные карманы
Сверло для капролона затачивают с углом при вершине 90–120° и выводят часто: стружка забивает канавки, сверло греется, отверстие сужается после остывания. Глубокие отверстия под посадку сначала сверлят меньшим диаметром, затем растачивают резцом. Отрезку делают с охлаждением, иначе торец оплавляется.
При фрезеровании плит деталь крепят по всей площади на вакуумном столе или на прижимах с подкладкой, чтобы её не повело при снятии верхнего слоя. Глубокие карманы выбирают в несколько проходов, оставляя припуск на чистовую. Если металл снимают с одной стороны плиты, коробление почти неизбежно, и тогда симметрично снимают и вторую сторону.
Распиловка заготовок идёт ленточной пилой с крупным шагом зуба и большим разводом, чтобы пропил не зажимал полотно. Для полиамида в том же руководстве даны шаг ленточной пилы 4–10 мм и скорость 50–500 м/мин.
Напряжения литой заготовки снимают черновым проходом и отжигом
Литой стержень остывает в форме неравномерно, и в нём остаются внутренние напряжения. Когда с одной стороны снят большой припуск, деталь ведёт: плита выгибается, втулка становится овальной. Для точных деталей обработку делят на черновую, выдержку и чистовую. MCG советует после черновой обработки крупных сечений выдержать заготовку 24 часа и только потом выходить на размер.
Для очень точных и несимметричных деталей между черновой и чистовой обработкой делают отжиг. Режим для полиамида по тому же руководству: нагрев 10–20 °C в час до 160 °C, выдержка 10 минут на каждый миллиметр стенки, охлаждение 5–10 °C в час, среда воздух, азот или масло, температура по всей печи в пределах ±3 °C.
Пример расчёта для стенки 40 мм. Нагрев от 20 до 160 °C со скоростью 15 °C/ч занимает около 9,5 часа, выдержка 40 × 10 = 400 минут, почти 7 часов. Охлаждение со скоростью 7,5 °C/ч занимает около 19 часов, и ещё 3 минуты на миллиметр, то есть 2 часа, деталь доходит до комнатной температуры. Цикл выходит больше полутора суток, поэтому для крупной шестерни или ролика его закладывают в срок с самого начала.
Допуск, который капролон держит на станке и в работе
На станке хорошие участки получают на полиамиде допуск порядка сотых долей миллиметра. В таблице лучших достижимых допусков MCG для PA и POM указано около 0,03 мм на размере 20 мм, 0,05 мм на 50 мм, 0,09 мм на 100 мм и 0,15 мм на 200 мм. Такие значения требуют отдельной оснастки и удорожают деталь.
| Размер, мм | Лучший допуск на станке, мм | Рост от нагрева на 40 °C, мм (пример) |
|---|---|---|
| 20 | 0,03 | 0,07 |
| 50 | 0,05 | 0,18 |
| 100 | 0,09 | 0,36 |
| 200 | 0,15 | 0,72 |
Третья колонка показывает, почему цифры станка мало что значат для работающей детали. Коэффициент линейного расширения у ПА6 около 90 × 10⁻⁶ на градус в интервале 23–60 °C (паспорт Ertalon 6 SA), примерно в восемь раз больше, чем у стали. Втулка Ø100, нагретая в узле на 40 °C, вырастет на 100 × 90 × 10⁻⁶ × 40 = 0,36 мм, вчетверо больше лучшего станочного допуска.
Вода добавляет к этому свой рост. Литой ПА6 марки Ertalon 6 PLA набирает около 2,2 % влаги из воздуха при нормальной влажности и до 6,5 % при насыщении в воде. Деталь, сделанная из сухой заготовки, в мокром узле прибавляет в размере, и посадка с металлическим зазором заклинивает вал. Как считать зазор втулки на набухание и нагрев, показано в расчёте втулки из капролона.
Размер детали меряют остывшей и при оговорённых условиях
Капролоновую деталь после станка выдерживают до комнатной температуры и только потом меряют. В руководстве MCG есть практичное замечание для токаря: большинство диаметров после снятия детали растёт, поэтому при наладке целятся в нижнюю границу поля допуска.
На чертеже точной детали полезно записать, при какой температуре и влажности контролируют размер, и в каком состоянии сдают деталь: сухой после станка или кондиционированной во влаге. Если узел работает в воде, контрольный образец выдерживают в воде и перемеряют, чтобы проверить посадку. Для деталей, которые должны держать размер в мокром узле точнее, чем это доступно полиамиду, рассматривают полиацеталь: он почти не набирает воду.
Короткие ответы об обработке капролона
На каких оборотах точить капролон?
Капролон точат со скоростью резания 200–500 м/мин и подачей 0,05–0,5 мм/об, обороты считают по диаметру: для стержня Ø120 при 300 м/мин это около 800 об/мин, для Ø40 около 2400 об/мин. Резец острый, задний угол 5–15°, передний 0–10°, радиус вершины 0,5–1 мм. Чистовой проход делают с малой подачей, потому что шероховатость больше зависит от подачи, чем от скорости.
Нужна ли СОЖ при обработке капролона?
Смазочно-охлаждающая жидкость при точении и фрезеровании капролона обычно не нужна, её включают при сверлении и отрезке, где стружка и тепло задерживаются в зоне резания. Для узких допусков и чистой поверхности применяют обдув воздухом, туман или водорастворимую жидкость без ароматических компонентов. После жидкости деталь промывают и сушат до замера.
Почему деталь из капролона повело после обработки?
Деталь из капролона ведёт после обработки из-за внутренних напряжений литой заготовки, которые освобождаются при снятии большого припуска с одной стороны. Второй источник коробления в нагреве при резании и сильном зажиме. Помогают черновой проход с выдержкой 24 часа, симметричный съём материала, отжиг при 160 °C с медленным охлаждением и чистовой проход с малой глубиной.
Перед запуском детали из капролона сверяют восемь пунктов
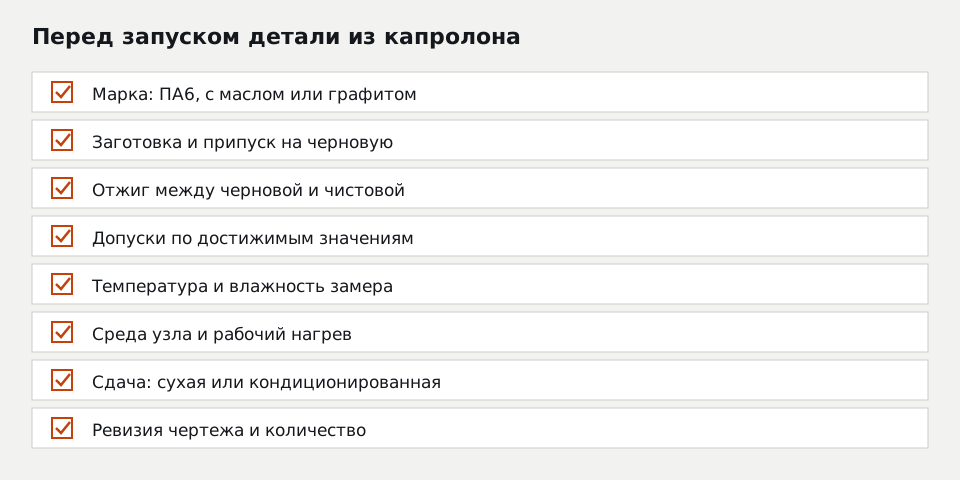
Капролоновая деталь получается в допуске и остаётся в нём в узле, если до запуска совпали данные чертежа, заготовки и условий работы. Перед запуском с изготовителем полезно сверить:
- марку: обычный литой ПА6, маслонаполненный или графитонаполненный капролон;
- заготовку: стержень, труба или плита и припуск на черновую обработку;
- нужен ли отжиг между черновой и чистовой обработкой и сколько дней он добавит;
- критичные размеры и допуски, совместимые с таблицей достижимых значений;
- температуру и влажность, при которых контролируют размер;
- среду узла: сухо, масло, вода, и рабочую температуру детали;
- состояние сдачи: сухая после станка или кондиционированная;
- ревизию чертежа и количество в партии.
Наша компания производит детали из капролона механической обработкой, простые втулки и ролики делаем от 1 рабочего дня, в зависимости от сложности заказа. Если заготовку нужного диаметра приходится отливать, путь от отливки до готовой детали и расход материала сравнивают для литья и мехобработки капролона, а марку литого полиамида берут из ряда капролона и инженерных пластиков.
Вопросы и ответы
Можно ли нарезать резьбу в капролоне?
Можно ли склеить или сварить капролон?
Чем отличается обработка графитонаполненного и маслонаполненного капролона?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30