Втулки из капролона: зазор, водопоглощение и посадка
Пример расчёта втулки из капролона под вал 50 мм в стальном корпусе 60 мм: к рабочему зазору нужно добавить ещё около 0,18 мм. Из них только 0,03 мм приходится на нагрев до +60 °C. Остальное съедают влага и натяг запрессовки, поэтому отверстие точат примерно на 50,38 мм, а в воде ещё больше. Если ваша капролоновая втулка заклинила вал или, наоборот, провернулась в корпусе, причина почти всегда в одном из этих слагаемых.
Зазор складывают из четырёх слагаемых
Втулку из капролона нельзя точить по посадке бронзовой: полиамид сильнее реагирует на нагрев, набирает воду и обжимается корпусом при запрессовке. Каждое из этих явлений уменьшает отверстие, и все они действуют одновременно. Поэтому внутренний диаметр считают суммой: диаметр вала плюс рабочий зазор, плюс потеря от нагрева, плюс потеря от влаги, плюс уменьшение отверстия от натяга. Тот же порядок счёта подходит для втулок на заказ из других пластиков, меняются только коэффициенты.
Рабочий зазор нужен для масляной плёнки или продуктов износа и зависит от скорости и точности узла. Для капролона на валу 50 мм в сухом узле ориентир 0,2–0,4 мм, и этот зазор учитывают, когда выбирают капролон или фторопласт для втулок.
Какой зазор нужен втулке из капролона?
Зазор втулки из капролона считают как сумму рабочего зазора и трёх поправок: на нагрев, на набухание от влаги и на натяг в корпусе. Пример: вал 50 мм, стенка 5 мм, нагрев на 40 °C, влажный цех, натяг 0,1 мм. Рабочий зазор 0,2 мм, нагрев 0,03 мм, влага около 0,05 мм, натяг около 0,1 мм. Отверстие точат примерно на 50,38 мм.
Нагрузку сначала проверяют по PV
Зазор бессмысленно считать, если втулка перегревается от трения. Допустимый режим задаёт PV: давление на проекцию втулки, умноженное на скорость скольжения. По паспорту Ertalon 6 PLA, обычного литого ПА 6, предельный PV втулки без смазки равен 0,13 МПа·м/с при 0,1 м/с и 0,08 МПа·м/с при 1 м/с (документ просмотрен 21.10.2026).
Пример для втулки 50 × 50 мм без смазки, площадь проекции 2 500 мм². Допустимую нагрузку находят как PV / v × 2 500. Промежуточная строка получена линейной оценкой между двумя точками паспорта и служит только ориентиром.
| Обороты вала | Скорость скольжения, м/с | Предел PV, МПа·м/с | Нагрузка на втулку, Н |
|---|---|---|---|
| 38 об/мин | 0,1 | 0,13 | около 3 250 |
| 100 об/мин | 0,26 | около 0,12 (оценка) | около 1 150 |
| 380 об/мин | 1,0 | 0,08 | около 200 |
Таблица объясняет частую жалобу «капролон не держит»: втулку, которая годами работала на тихоходном шарнире, ставят на вал вдесятеро быстрее, и допустимая нагрузка падает в шестнадцать раз. Если расчётная нагрузка выше строки своего режима, помогают смазка, более длинная втулка или другая марка; насколько поднимает предел масло в составе полиамида, показано в сравнении маслонаполненного и обычного капролона.
Какую нагрузку держит втулка из капролона?
Втулка из капролона 50 × 50 мм без смазки держит около 3 250 Н при 38 об/мин и около 200 Н при 380 об/мин. Такие пределы получаются из паспортного PV обычного литого ПА 6 у MCAM: 0,13 МПа·м/с при 0,1 м/с и 0,08 при 1 м/с. Для своего размера нагрузку оценивают так: предел PV делят на скорость скольжения и умножают на диаметр и длину втулки в миллиметрах.
Нагрев сжимает отверстие по толщине стенки
Стальной корпус держит наружный диаметр втулки почти постоянным, поэтому при нагреве полиамидная стенка утолщается внутрь, в сторону вала. Вал в это время тоже растёт, но со скоростью стали. Зазор теряется на разнице этих двух движений, и решающим размером оказывается толщина стенки, а диаметр отверстия почти не участвует.
Получается простая оценка: потеря зазора ≈ 2 × s × (α пластика − α стали) × ΔT, где s толщина стенки. Коэффициент расширения литого ПА 6 по паспорту MCAM в интервале +23…+100 °C равен 90 мкм/(м·К), то есть 9,0·10⁻⁵ на градус; у стали ориентир 1,2·10⁻⁵. Пример: стенка 5 мм, нагрев с +20 до +60 °C. Потеря 2 × 5 × 7,8·10⁻⁵ × 40 ≈ 0,03 мм. Оценка нижняя: корпус не даёт стенке расти по окружности, и часть этого роста уходит в толщину, поэтому на практике потеря бывает до 0,04 мм.
Вывод из формулы практичный: тонкая стенка почти не чувствует нагрева. Толстостенная втулка со стенкой 15 мм в том же режиме теряет уже около 0,09 мм. Где хватает прочности, втулку делают тоньше, а нагрузку держит стальной корпус.
Влага отнимает больше, чем нагрев
Литой полиамид 6 при насыщении в воде набирает 6,5 % по массе (паспорт MCAM), а поставщик литого нейлона Alro указывает, что при таком водопоглощении размеры меняются до 2 %. Набухание стенки в корпусе тоже уходит внутрь: потеря зазора ≈ 2 × s × ε, где ε относительный рост размера.
Пример: стенка 5 мм. Во влажном цехе принимаем ε = 0,5 % (условное значение для расчёта, фактическое зависит от влажности и времени), потеря 2 × 5 × 0,005 = 0,05 мм. Втулка, которая постоянно в воде, при ε = 2 % теряет 0,2 мм, почти весь рабочий зазор. Отсюда типичная картина: на приёмке втулка вращается свободно, а через месяц в мокром узле зажимает вал.
Набухание идёт медленно и зависит от толщины, поэтому замер через сутки после установки ничего не покажет. Капролон для мокрого узла либо считают с полной поправкой на воду, либо заменяют. Полиацеталь POM-C набирает в воде около 0,8 %, поэтому для мокрого узла на замену рассматривают полиацеталь POM.
Натяг в корпусе почти целиком уходит в отверстие
Модуль упругости литого ПА 6 по паспорту MCAM около 3 600 МПа, у стали порядка 200 000 МПа. Корпус при запрессовке почти не раздаётся, и натяг по наружному диаметру переходит в сжатие стенки и уменьшение отверстия. Ориентир для тонкостенной втулки в стальном корпусе: отверстие садится почти на всю величину натяга, точную цифру даёт замер нутромером после запрессовки.
Пример: натяг 0,1 мм по наружному диаметру 60 мм уменьшает отверстие примерно на 0,1 мм. Если отверстие точили по валу с рабочим зазором, после запрессовки этот зазор пропадает наполовину. Поэтому есть два пути: точить отверстие с поправкой на натяг или запрессовать втулку с припуском и расточить отверстие в сборе. Второй путь точнее, но требует станка под корпус.
Зимой натяг пропадает, и втулка проворачивается
Проворот втулки в корпусе обычно случается в холод или после высыхания. Полиамид при охлаждении сжимается сильнее стали. По паспорту «Метафракса» коэффициент расширения ПА 6 в интервале −50…0 °C равен 6,6·10⁻⁵, у стали ориентир 1,2·10⁻⁵ (данные просмотрены 21.10.2026).
Пример: втулка с наружным диаметром 60 мм запрессована при +20 °C с натягом 0,1 мм, зимой узел охлаждается до −20 °C. Потеря натяга не меньше 60 × (6,6 − 1,2)·10⁻⁵ × 40 ≈ 0,13 мм, а с учётом более высокого коэффициента выше нуля, 9,8·10⁻⁵, даже больше. Натяга больше нет, втулка свободна в корпусе и начинает вращаться вместе с валом. То же происходит, когда втулку запрессовали влажной, а узел работает в сухом тёплом помещении: полиамид отдаёт воду и садится.
Увеличивать натяг до 0,2–0,3 мм опасно: летом и во влаге он обожмёт вал, а в стенке появятся трещины. Надёжнее механический стопор: бурт с штифтом, стопорный винт в торец, шпонка или лыска. Для уличной техники стопор закладывают в чертёж сразу.
Почему втулка из капролона проворачивается в корпусе?
Втулка из капролона проворачивается в стальном корпусе, когда натяг пропадает от холода или высыхания. Полиамид сжимается при охлаждении сильнее стали: при наружном диаметре 60 мм и охлаждении с +20 до −20 °C натяг уменьшается не меньше чем на 0,13 мм. Втулка, запрессованная с натягом 0,1 мм, зимой становится свободной. Защита от проворота: бурт со штифтом, стопорный винт или шпонка.
Сводный расчёт втулки 50 × 60 мм
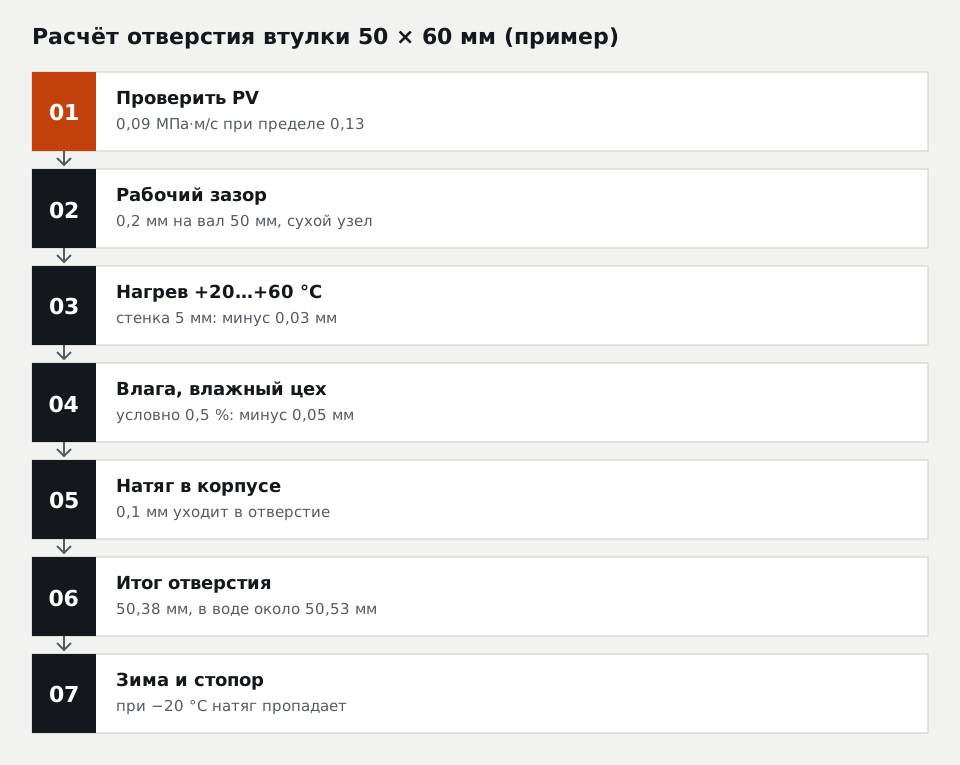
Порядок на схеме такой же, как в расчёте выше. Сначала PV: втулка 50 × 50 мм под нагрузкой 3 000 Н на 30 об/мин даёт 1,2 МПа × 0,08 м/с ≈ 0,09 МПа·м/с при пределе 0,13, режим допустим. Рабочий зазор 0,2 мм по нижней границе ориентира для сухого узла. Нагрев с +20 до +60 °C при стенке 5 мм отнимает 0,03 мм. Влага во влажном цехе при условных 0,5 % отнимает 0,05 мм. Натяг 0,1 мм уходит в отверстие почти целиком.
Сумма 50 + 0,2 + 0,03 + 0,05 + 0,1 = 50,38 мм. Для той же втулки в воде поправка на влагу растёт до 0,2 мм, и отверстие выходит около 50,53 мм. Последний шаг касается корпуса: проверка зимнего натяга и стопор, если узел охлаждается ниже нуля. Все числа здесь учебные, для вашего узла их пересчитывают по нагрузке, температуре и среде.
Тонкая стенка и разрез выручают в мокром узле
Из формул видно, что и нагрев, и набухание отнимают зазор пропорционально толщине стенки. Втулка со стенкой 3 мм вместо 5 мм теряет на влаге и нагреве на 40 % меньше. Предел здесь задаёт прочность: слишком тонкая стенка мнётся при запрессовке и под кромкой вала, поэтому её минимальную толщину согласуют с изготовителем по нагрузке.
Второй приём для мокрых узлов: косой или прямой разрез по образующей. У разрезной втулки часть роста по окружности при набухании и нагреве уходит в разрез, и отверстие сжимается меньше, чем у цельной. Разрез ослабляет посадку, поэтому такую втулку фиксируют буртом или штифтом. Для точных узлов с водой этот приём не заменяет смену материала.
Контрольное кольцо проверяет набухание до серии
Условные 0,5 % влаги из примера годятся для первой оценки, но гарантировать по ним зазор нельзя: набухание зависит от марки, заготовки, температуры воды и толщины стенки. Поэтому для мокрого узла зазор и ресурс по таблице не обещают, а проверяют их до серии.
Проверка выглядит так. Из той же заготовки, что пойдёт на партию, точат контрольное кольцо с толщиной стенки как у втулки и меряют его. Кольцо выдерживают в рабочей среде оговорённый срок, например две-три недели, и меряют снова. Фактический рост размера подставляют в формулу вместо условного, и отверстие серийных втулок корректируют. Срок выдержки, способ замера и результат записывают в КП и в карточку изделия, чтобы повторная партия шла по тем же числам.
Для узла с ударами или переменной температурой одного кольца мало: зазор меряют и на установленной втулке, например после первой недели и после месяца работы, и сравнивают с расчётной суммой поправок. Если фактическая потеря зазора больше расчётной, поправку на влагу увеличивают до запуска остальных втулок.
В чертёж втулки вписывают условия работы
Размеры без условий не помогут повторить расчёт через год. На чертеже или в заявке рядом с размерами пишут: марку капролона, диаметр и материал вала, наружный диаметр и материал корпуса, натяг или способ фиксации, рабочую температуру и диапазон зимой, среду (сухо, масло, вода), нагрузку и обороты. Отдельной строкой указывают температуру контроля отверстия и размер до или после запрессовки.
Втулки точат на токарных станках из стержня или литой трубы, а заготовки и марки берут из ряда капролона и инженерных пластиков. Чертёж принимаем в DXF, DWG, PDF или STEP, подойдут и эскиз с размерами или фото старой втулки на листе А4 с линейкой. Если старая втулка заклинила, пришлите её вместе с валом или замерами вала: по следам износа видно, какое слагаемое не учли, и это быстрее, чем считать заново. Для таких узлов делают втулки, ролики и направляющие из пластиков, а сравнить капролон с фторопластом и полиуретаном под тот же вал помогают втулки по чертежу из разных материалов.
Вопросы и ответы
Из какой заготовки точат втулки из капролона?
От чего зависит цена втулки из капролона?
Чем заменить капролоновую втулку, если узел постоянно в воде?
Проверочный список «Почему течёт уплотнение» и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30