Изготовление деталей из капролона: литьё или мехобработка
Пример расчёта кольца из капролона 200/150 × 80 мм: из сплошного стержня Ø207 в деталь уходит около 38 % материала, из литой трубы 220 × 140 мм около 57 %. Из отливки, близкой к форме детали, в дело идёт около 75 %. Поэтому штучные и мелкосерийные детали точат из стержня, трубы или листа, а литьё в форму под деталь начинают считать, только когда деталь повторяется годами и экономия материала и станочного времени перекрывает цену оснастки. Если вам нужна партия втулок, роликов или шестерён, способ определяют количество в год, форма детали и условия, в которых её будут мерить.
Способ задают количество в год и форма детали
Детали из капролона делают двумя путями. Первый: механическая обработка готовой литой заготовки, стержня, трубы или листа, на токарных и фрезерных станках. Второй: литьё полиамида в форму под конкретную деталь, после которого остаётся доводка посадочных поверхностей. Марка материала от способа почти не зависит, а вот цена, срок и точность зависят сильно.
Мехобработка не требует оснастки, поэтому одна втулка и сто втулок отличаются только временем станка и материалом. Литьё требует формы, но отливка выходит близкой к размеру детали, и стружки почти нет. Между этими полюсами решает расчёт на конкретную деталь: сколько материала уходит в стружку, сколько времени станка на одну штуку, сколько штук понадобится за год.
Режимы резания, инструмент и отжиг литых заготовок относятся к обработке капролона на станке, здесь их не повторяем.
Заготовку выбирают по форме детали
Для токаря и технолога важен не столько материал, сколько геометрия полуфабриката: от неё зависят стружка, число установов и время станка. Ниже ряд заготовок блочного ПА 6 по каталогу «Метафракса», просмотренному 21.10.2026; у других поставщиков ряд похожий, но шаг диаметров свой.
| Заготовка | Размеры по каталогу | Допуск | Что из неё делают |
|---|---|---|---|
| Стержень | Ø20–805 мм | от +1 мм (Ø20–40) до +11 мм (Ø805) | втулки малых диаметров, ролики, валики, шестерни |
| Труба | Dн 100–580 мм, d 45–460 мм | Dн +5…+10 мм, d −10…−20 мм | кольца, крупные втулки, ступицы, бандажи |
| Лист | 10–300 мм, 950–1000 × 1400 мм | +2 мм до 70 мм, +5 мм толще | планки, направляющие, накладки, звёздочки |
Ряд диаметров идёт с шагом, и деталь точат из ближайшего большего типоразмера: стержня Ø200 мм в каталоге нет, после 180 мм идёт 207 мм с допуском +5 мм, поэтому кольцо с наружным диаметром 200 мм точат из стержня 207 мм. Труба с номинальным отверстием 140 мм может прийти с отверстием 130 мм, и это тоже нормально по каталогу. Под такие допуски считают и цену, и массу заготовки.
Труба экономит больше половины стружки на кольцах
Пример: кольцо с наружным диаметром 200 мм, отверстием 150 мм и высотой 80 мм. Объём детали π/4 × (200² − 150²) × 80 ≈ 1,10 дм³, при плотности 1,15 г/см³ это около 1,26 кг. Заготовку берут длиной 85 мм с припуском на подрезку торцев.
Из стержня Ø207 мм заготовка весит около 3,29 кг, в деталь уходит 38 %, остальное стружка, и отверстие 150 мм приходится выбирать из сплошного материала резцом. Из трубы 220 × 140 мм заготовка весит около 2,21 кг, в деталь уходит 57 %, а расточка отверстия сводится к снятию 5–10 мм на сторону. Условная отливка с припуском 3 мм на сторону, 206 × 144 × 86 мм, весит около 1,69 кг, и в деталь уходит 75 %.
Кольца, ступицы и втулки с большим отверстием почти всегда выгоднее точить из трубы, если нужный типоразмер есть в наличии. Стержень оправдан для деталей с малым отверстием или без него. Литая заготовка выигрывает у трубы около 0,5 кг на штуку в этом примере, и это число уже можно сравнивать с ценой формы.
Литьё в форму окупается повторяющимся тиражом
Литой капролон получают анионной полимеризацией капролактама прямо в форме, без высокого давления, которое нужно при литье термопластов на термопластавтомате. Но форма всё равно остаётся оснасткой под одну деталь, и её стоимость делится на весь тираж.
Пример с условными числами: форма стоит столько же, сколько 250 кг заготовки, отливка экономит 0,5 кг материала и 20 минут станка на кольцо. Только по материалу форма окупается примерно на 500 кольцах, с учётом станочного времени раньше. Если кольцо нужно 30 штук в год, форма окупится больше чем через пятнадцать лет, и выгоднее точить из трубы. Если 500 штук в год, литьё стоит считать уже на первом тираже.
Второй довод за литьё: форма детали. Шестерню, звёздочку или колесо с рёбрами можно отлить с зубьями или карманами, а из стержня их приходится вырезать целиком. Довод против литья: срок. Форму делают и отлаживают, первые отливки проверяют по размерам, поэтому срок первой партии с формой назначают в КП отдельно, а точёные детали из заготовки в наличии делают от 1 рабочего дня, в зависимости от сложности заказа.
Что выгоднее для деталей из капролона: литьё или мехобработка?
Для деталей из капролона штучной и мелкосерийной партии выгоднее мехобработка из стержня, трубы или листа: оснастка не нужна, а потери материала окупаются отсутствием формы. Литьё в форму становится выгодным при повторяющемся тираже, когда экономия материала и станочного времени на штуку, умноженная на годовой расход, перекрывает цену формы. Для кольца 200/150 × 80 мм отливка экономит около 0,5 кг против трубы.
Плоские детали фрезеруют из листа
Планки, накладки, звёздочки, прокладки толщиной от 10 мм фрезеруют из листа по контуру. Для таких деталей литьё почти никогда не окупается: лист даёт хороший выход материала, если детали раскладывают плотно. Листов тоньше 10 мм в каталоге «Метафракса» нет, их получают фрезеровкой толстого листа или из другого полуфабриката.
Толстый лист ведёт, если снять большой слой только с одной стороны. Поэтому обе плоскости фрезеруют попеременно, оставляя припуск на чистовой проход после выдержки. Это удлиняет цикл, и срок по крупным планкам с жёсткой плоскостностью оговаривают отдельно.
Размер детали задают вместе с условиями замера
Капролон меняет размер от тепла и воды, и для крупной детали это миллиметры. Коэффициент расширения ПА 6 по паспорту «Метафракса» в интервале 0…+50 °C равен 9,8·10⁻⁵ на градус. Кольцо Ø200 мм при разнице 10 °C между цехом и приёмкой меняет диаметр на 200 × 9,8·10⁻⁵ × 10 ≈ 0,2 мм.
Вода меняет размер крупной детали на порядок сильнее. Если взять верхнюю оценку роста размеров литого нейлона в 2 % при полном насыщении (данные Alro), кольцо Ø200 мм в воде прибавит до 4 мм по диаметру. Во влажном помещении рост меньше, но даже условные 0,5 % дают целый миллиметр, в десять раз больше всего поля допуска ±0,05 мм.
Поэтому допуск ±0,05 мм на диаметр 200 мм для капролона имеет смысл только с указанием, при какой температуре и в каком состоянии деталь меряют. На чертеже пишут температуру контроля, например +20 ± 2 °C, и состояние: сразу после обработки или после выдержки. Без этой строки цех и приёмка заказчика получат разные числа на одной и той же детали. У втулок из капролона поправки на воду и натяг складываются в отверстии.
Какую точность держат детали из капролона?
Детали из капролона можно обработать с точностью в сотые доли миллиметра, но держат они её только при той температуре и влажности, при которых их меряли. Кольцо Ø200 мм при изменении температуры на 10 °C меняет диаметр примерно на 0,2 мм, а в воде может вырасти до 4 мм. Поэтому на чертеже точной детали указывают температуру контроля и состояние детали при замере.
Когда капролон меняют на полиацеталь или полиуретан
Деталь из капролона заказывают по привычке, хотя иногда материал стоит сменить до запуска.
Первый сценарий: точная деталь в мокром узле, например направляющая моечной машины или шестерня насоса. Здесь полиацеталь выигрывает по воде, его насыщение по паспорту MCAM около 0,8 %. Но у POM-C есть обратная сторона, о которой при замене забывают: коэффициент теплового расширения 125 мкм/(м·К) против 90 у литого ПА 6 в интервале +23…+100 °C. Горячая мойка съест часть выигрыша, и посадку пересчитывают под новый материал; остальные свойства полиацеталя тоже сверяют с условиями узла.
Второй сценарий: деталь, которую заказчик называет «капролоновой», на деле работает как амортизатор. Скребок конвейера, отбойник, накладка приёмного лотка получают удары кусков, и жёсткий полиамид на них трескается; выбор между двумя материалами по удару и абразиву разобран в сравнении полиуретана и капролона. Смена материала меняет и путь изготовления: полиуретановую деталь чаще отливают, и для неё считают литьё полиуретана в форму с отдельной строкой оснастки.
Третий сценарий: материал верный, марка нет. Деталь трётся без смазки под высокой нагрузкой на малой скорости, и обычный ПА 6 работает на пределе. Капролон оставляют, но берут маслонаполненный; запас по PV проверяют и для маслонаполненного капролона.
Когда деталь из капролона лучше заменить полиацеталем или полиуретаном?
Полиацеталь вместо капролона берут для точной детали в постоянно мокром узле: насыщение водой у POM-C около 0,8 %, у литого ПА 6 около 6,5 %, но тепловое расширение POM-C выше, 125 против 90 мкм/(м·К). Полиуретан вместо капролона берут для деталей под удар кусков и с упругой работой: скребков, отбойников, накладок лотков. Жёсткие детали скольжения в сухих и масляных узлах оставляют из капролона.
Дерево выбора способа и материала
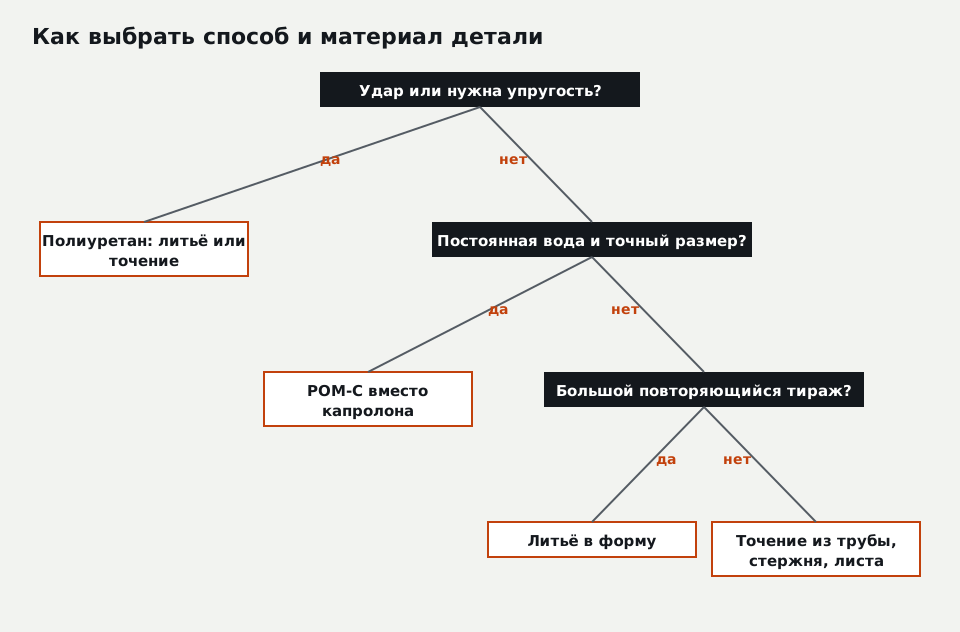
Дерево начинается с условий узла, потому что неподходящий материал не исправит никакой способ изготовления. Ударная нагрузка или упругость уводят к полиуретану. Постоянная вода при точном размере уводит к полиацеталю. Если капролон подходит, дальше решает годовой расход: при повторяющемся большом тираже считают литьё в форму, при штучных и малых партиях детали точат и фрезеруют из заготовки.
Внутри мехобработки выбор заготовки идёт по форме: кольца и детали с большим отверстием из трубы, сплошные детали и малые втулки из стержня, плоские из листа. Все эти работы выполняют на участке механической обработки капролона и фторопласта.
Заявка на деталь из капролона начинается с годового расхода
Чаще всего в заявке есть чертёж и количество на сейчас, а для выбора между точением и литьём нужно количество в год.
| Что указать | На что влияет |
|---|---|
| Количество сейчас и расход в год | точение из заготовки или литьё в форму |
| Чертёж в DXF, DWG, PDF, STEP, эскиз или образец | выбор заготовки, масса, время станка |
| Марка: ПА 6, графитонаполненный, маслонаполненный | наличие заготовки нужного размера, цена |
| Среда: сухо, масло, вода, мойка | припуски на набухание, возможная замена на POM |
| Нагрузка, скорость, удары | проверка по PV, возможная замена на полиуретан |
| Критичные размеры и температура контроля | порядок обработки, выдержка, приёмка |
| Срок и есть ли простой оборудования | заготовка из наличия или под заказ |
Если какой-то строки таблицы нет, это не повод откладывать заявку: недостающие условия мы запишем в КП как предположения изготовителя, и вы их подтвердите или исправите до запуска. Расход в год стоит указать даже приблизительно, потому что от него зависит, предложим ли мы считать форму или точить из заготовки.
Вопросы и ответы
Чем литой капролон отличается от экструзионного полиамида 6?
Можно ли изготовить деталь из капролона по образцу без чертежа?
Из листа какой толщины можно вырезать плоскую деталь из капролона?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30