Изготовление уплотнителей на заказ: профили, материалы, партии
Уплотнитель на заказ изготавливают пятью технологиями: экструзией профиля, формованием, резкой из листа, литьём полиуретана и точением, а большие рамки и кольца собирают стыковкой из шнура. Технологию выбирают по сечению, материалу и количеству, и от неё зависит главная часть цены: нужна ли оснастка (фильера ориентировочно от 45 000 ₽, пресс-форма от 25 000 ₽, штамп от 6 000 ₽, с НДС, точная цена в КП) или деталь делают без неё. Для единичного уплотнителя оснастку обычно обходят, для серии она окупается.
Уплотнитель на заказ нужен, когда серийный профиль или кольцо не подходит по размеру, материалу или форме, когда оборудование импортное и деталь не поставляется, или когда изготовитель оборудования хочет зафиксировать свою позицию в спецификации. Как бы ни назывался уплотнитель, путь от заявки до детали проходит одни и те же шаги, и почти все решения на этом пути принимаются по трём вопросам: какое сечение, какой материал и сколько штук или метров.
Пять технологий закрывают почти все уплотнители
Экструзия считается в погонных метрах: она выгодна, когда одинаковое сечение нужно на десятках и сотнях метров дверей, люков и кабин. Каждое новое сечение требует своей фильеры, поэтому первый заказ профиля дороже последующих. Так делают уплотнители дверей, люков, окон и крышек, трубки и шнуры, а из профиля потом нарезают отрезки или собирают рамки.
Пресс-форма нужна там, где у детали нет постоянного сечения или контур замкнут: кольцо, манжета, рамка с формованными углами, деталь с завулканизированной шайбой. Геометрия повторяется от детали к детали точно, а облой по линии разъёма обрезают.
Резка из листа даёт плоские уплотнители: прокладки, рамки, шайбы. Плоттер или гидроабразив режут по файлу без оснастки, штамп вырубает быстро, но его надо сделать заранее. Литьё полиуретана даёт манжеты, скребки, ролики и уплотнители из полиуретана, оснастка проще резиновой пресс-формы. Точение даёт кольца и манжеты из полиуретана, фторопласта и инженерных пластиков из заготовки, без оснастки, от одной штуки.
Отдельно стоит стыковка: шнур или профиль режут в размер и сваривают или вулканизируют в кольцо или рамку. Это способ получить уплотнитель большого диаметра без огромной пресс-формы.
Изготовление начинается с узла, а не с детали
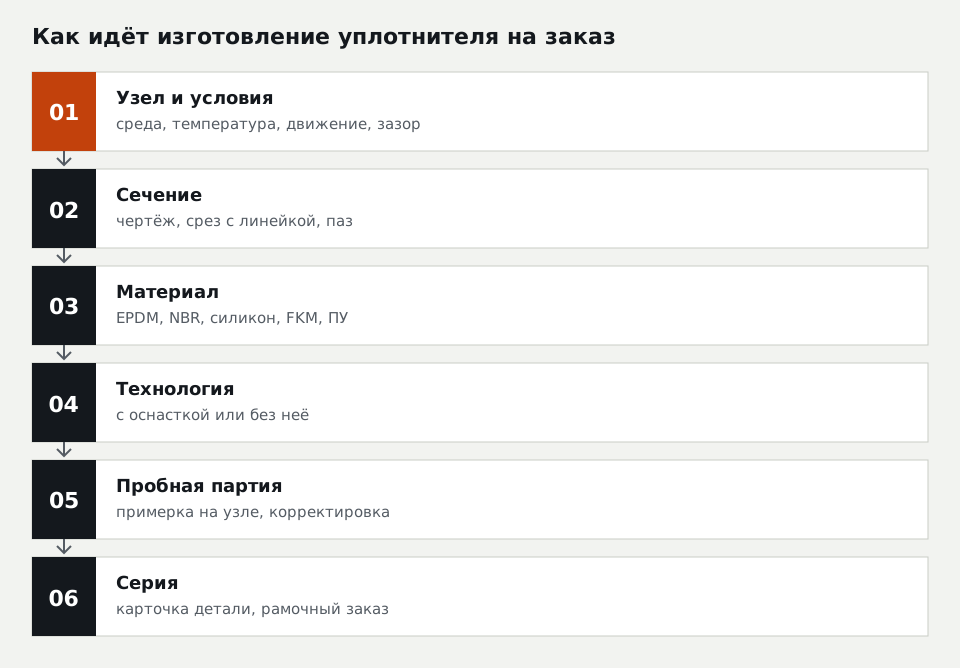
Первый шаг: понять, где работает уплотнитель. Дверь холодильной камеры, крышка автоклава, люк вагона и шкаф управления требуют разных материалов и разной жёсткости при похожем сечении. Поэтому на расчёт присылают не только размеры, но и условия: среду, температуру, давление или его отсутствие, есть ли движение, как часто открывают дверь.
Второй шаг: сечение. Если есть чертёж, сечение берут с него. Если есть образец, его режут поперёк и снимают контур. Если образец изношен, сечение восстанавливают по пазу и зазору; как снять сложный профиль срезом или слепком, видно по способу снятия профиля уплотнителя. Изношенный уплотнитель врёт по высоте: он просел, и копия такой высоты не закроет зазор.
Материал выбирают по среде и температуре узла
Для уплотнителей общего назначения на воздухе и воде берут EPDM: он держит атмосферу, озон и горячую воду. Для масел и топлива NBR. Для высоких температур и пищевого контакта силикон, для агрессивных сред и высоких температур FKM. Для пористых уплотнителей шкафов и крышек губчатую резину или вспененный полиуретан. Полиуретан выбирают, когда нужна износостойкость. Это ориентиры для марок общего назначения, и материал фиксируют в КП.
Ошибка, которая встречается чаще других: материал выбирают по цвету или по тому, что «было резиновое». Если узел работает с маслом, а прежний уплотнитель был из EPDM, он набухал и меняли его часто. Новая деталь из того же материала повторит проблему.
Оснастка определяет цену первой партии
Цена уплотнителя складывается из материала, работы и оснастки. На первой партии оснастка часто стоит больше, чем сами детали, на второй её уже нет: готовые фильера, пресс-форма и штамп используются повторно.
Порядок цифр по странице цен, ориентировочно, с НДС, точная цена в КП: штамп от 6 000 ₽, пресс-форма от 25 000 ₽, фильера от 45 000 ₽. Работа без оснастки считается по-другому: плоттер берёт ориентировочно от 30 ₽ с НДС за метр реза плюс материал, а точёная полиуретановая манжета в одном экземпляре стоит ориентировочно от 1 300 ₽ с НДС.
Условный пример для профиля люка. Если профиля нужно 12 м в год, фильера по нижней границе ориентира (45 000 ₽, ориентировочно, с НДС) добавляет к каждому метру первого года 3 750 ₽ с НДС, и выгоднее подобрать близкий серийный шнур и собрать рамку стыковкой. Если того же профиля нужно 600 м в год, фильера добавляет к метру ориентировочно 75 ₽ с НДС и окупается уже на первой партии. Цифры ориентировочные, с НДС, точная цена в КП; для плоских прокладок такой же подсчёт с тиражом показан на примере окупаемости штампа.
Количество решает, нужна ли оснастка
Для единиц и десятков штук выбирают технологии без оснастки: резку из листа, точение, стыковку рамки из готового шнура, подбор похожего серийного профиля. Для сотен и тысяч одинаковых деталей оснастка окупается: штамп вырубает прокладку за секунды, пресс-форма даёт стабильную геометрию, фильера даёт сотни метров профиля.
Граница окупаемости зависит от детали. Для плоской прокладки сравнивают стоимость резки партии с ценой штампа. Для кольца сравнивают точение или стыковку из шнура с ценой пресс-формы. Для профиля сравнивают стоимость фильеры с тем, найдётся ли похожий серийный профиль. Если деталь нужна регулярно, например на сборку оборудования каждый месяц, оснастку делают сразу, даже если первая партия маленькая.
Сколько времени занимает изготовление уплотнителя?
Изготовление уплотнителя без оснастки, резкой, точением или стыковкой из готового шнура, занимает от 1 рабочего дня, в зависимости от сложности заказа. Если нужна новая фильера, пресс-форма или штамп, срок изготовления оснастки добавляется к сроку детали, и его называют в КП. Для профилей с новой фильерой обычно закладывают ещё время на пробные метры и корректировку сечения. Повторные партии по готовой оснастке идут быстрее первой.
Стыковка заменяет пресс-форму для больших рамок
Рамку двери 2 × 1 м или кольцо диаметром 1 500 мм в пресс-форме делать дорого: форма получится огромной. Их собирают из профиля или шнура. Прямые участки режут в размер, углы стыкуют под 45° или формуют отдельными угловыми вставками, затем вулканизируют или склеивают стык.
Стык выбирают по тому, как работает рамка. Дверь, которую открывают десятки раз за смену, всё время сжимает и отпускает уплотнитель, и клеевой стык на ней со временем расходится; здесь стык вулканизируют. Для крышки, которую снимают раз в год, клея обычно хватает. Горячую вулканизацию шнура в кольцо и сборку рамок с углами выполняют по технологии стыковки колец и рамок.
Первая партия проверяется на узле
Даже при точном чертеже уплотнитель на заказ разумно сначала примерить. Для профиля это несколько метров с новой фильеры: их ставят в паз, закрывают дверь и смотрят прижим. Для формовой детали это первые отливки из новой пресс-формы. Для плоской прокладки это несколько штук резкой, если серия пойдёт со штампа.
После примерки возможна корректировка: поправить высоту губки, твёрдость резины, ширину крепёжной части. Если узел работает с давлением, химией или температурой, на пробной партии проверяют и материал. Обещать ресурс уплотнителя без такой проверки нельзя: таблица стойкости даёт направление, а не срок службы.
Серию закладывают в спецификацию по одному чертежу
Для изготовителя оборудования и для службы главного механика уплотнитель не разовая покупка. Если согласовать чертёж, материал и твёрдость один раз и записать их в карточку детали, следующие партии повторяют без новых обсуждений. Рамочный заказ на год с отгрузками по графику убирает срочные заявки, когда линия уже стоит.
Что записать в карточку, зависит от технологии: для профиля номер фильеры и допуск на сечение, для формовой детали номер пресс-формы и допустимый облой, для резаной прокладки файл DXF и толщину листа. Общими остаются ревизия чертежа, материал с твёрдостью и годовая потребность, по которой планируют выпуск. На парк однотипных машин удобнее одна спецификация уплотнителей на все машины сразу.
Для расчёта уплотнителя нужны сечение, материал и количество
Исходные данные для КП:
- Что за узел и где стоит уплотнитель: дверь, крышка, люк, фланец, вал.
- Чертёж сечения, кусок профиля, фото среза с линейкой или размеры паза и зазора.
- Длину по контуру или размеры рамки, нужна ли замкнутая рамка или отрезки.
- Материал или условия: среда, температура, пищевой контакт, мороз, масло.
- Твёрдость по Шору A, если известна.
- Количество сейчас и годовая потребность.
Изготовить можно и стандартный профиль или кольцо, и нестандартную деталь по чертежу, эскизу, фото или образцу, хоть в одном экземпляре; сумма заказа от 9 000 ₽ с НДС. Когда серийного профиля под ваш паз нет, а метров нужно немного, сравните в КП новую фильеру со стыковкой рамки из близкого шнура: разница по деньгам видна сразу.
Нормы приведены по состоянию на октябрь 2026 года. Данные о материалах — ориентир для марок общего назначения; материал, размеры и допуски для вашего узла фиксируются в КП после технической оценки.
Вопросы и ответы
Можно ли сделать уплотнитель по куску старого профиля?
Сколько стоит фильера для уплотнителя?
Чем формованный уплотнитель отличается от экструдированного?
Проверочный список «Почему течёт уплотнение» и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30