Допуски на размеры резиновых прокладок
Допуски на резиновую прокладку назначают только на размеры, от которых зависят сборка и уплотнение: по контуру резаной детали ориентир ±0,3–0,5 мм, толщина идёт по допуску листа. Для пластины 3 мм ГОСТ 7338-90 даёт от ±0,4 до ±0,7 мм в зависимости от класса и способа изготовления, поэтому ±0,1 мм на толщину резаной прокладки без шлифовки не выполнить. Если чертёж пришёл с «металлическими» допусками, обычно хватает пересмотреть два-три размера, чтобы деталь резали без шлифовки и переплаты.
Резиновая прокладка не держит размер как металл: она упругая, сжимается под ножом, меняет размер от температуры и после затяжки всё равно деформируется на десятки процентов по толщине. Поэтому на чертеже прокладки работают два-три точных размера, а остальным хватает общего допуска.
Допуск на прокладку определяют технология и лист
Контур резаной прокладки повторяет программу ножа или контур штампа, и точность задаёт способ: плоттер, вырубка, струя воды. Ориентир для плотной резины средней твёрдости при резке ножом и вырубке ±0,3–0,5 мм по контуру. Твёрдый лист и паронит режутся точнее, мягкая и пористая резина хуже, потому что нож тянет материал. Точное значение для вашей детали фиксируют в КП (коммерческом предложении) по материалу и толщине.
Конструктор часто ставит на толщину резаной прокладки свой допуск, хотя изготовитель повлиять на неё не может: резка берёт готовый лист как есть. Значит, допуск на толщину уже назначен поставщиком листа, у резиновых пластин он записан в таблице 2 ГОСТ 7338-90 (текст стандарта). У паронита это делает ГОСТ 481, поэтому на чертеже хватает марки листа и номинала.
У формовой прокладки размеры задаёт пресс-форма, и разброс складывается из усадки смеси и точности самой оснастки. Поэтому на её чертеже ставят класс от M1 до M4 по допускам на резиновые изделия по ISO 3302. Ошибка с «металлическими» допусками ±0,02 мм на практике чаще встречается на чертежах плоской резаной прокладки.
Толщина листа по ГОСТ 7338-90 задаёт нижнюю границу
Таблица 2 ГОСТ 7338-90 задаёт допуски толщины резиновых пластин типа I по виду, формовые (Ф) и неформовые (Н), и по двум классам. Для толщин, которые чаще всего идут на прокладки, допуски такие:
| Толщина пластины, мм | 1-й класс, Ф | 1-й класс, Н | 2-й класс, Ф | 2-й класс, Н |
|---|---|---|---|---|
| 2 | ±0,30 | ±0,30 | ±0,40 | ±0,60 |
| 3 | ±0,40 | ±0,50 | ±0,50 | ±0,70 |
| 5 | ±0,50 | ±0,70 | ±0,70 | ±0,90 |
| 6 | ±0,60 | ±0,80 | ±0,80 | ±1,00 |
| 10 | ±1,00 | ±1,20 | ±1,20 | ±1,40 |
Источник: ГОСТ 7338-90, таблица 2, по тексту на meganorm.ru, проверено 22.10.2026. Ограничение срока действия ГОСТ 7338-90 снято (протокол МГС № 5-94, ИУС 11-12-94), стандарт действует в редакции с Изменением № 1 (ИУС 6-99).
Из таблицы видна простая вещь. Если на чертеже прокладки толщиной 3 мм стоит ±0,1 мм, этот допуск в четыре-семь раз уже допуска самого листа. Выполнить его можно только шлифовкой, отбором листов с замером или формованием в пресс-форме, и каждый из этих путей меняет цену и срок. Чаще всего ±0,1 мм на толщину попадает в чертёж по привычке, а узлу хватает допуска листа. Саму толщину резиновой прокладки подбирают под зазор и неровности фланца.
Жёсткий допуск нужен там, где прокладка задаёт положение или сжатие
Есть четыре ситуации, где точность прокладки работает на узел. Прокладка в канавке: от её толщины и ширины зависит степень сжатия, а значит герметичность. Прокладка-проставка, по толщине которой выставляют зазор, например между корпусом и крышкой подшипника. Прокладка с большим числом отверстий на длинной стороне, где ошибка шага накапливается. И прокладка под металлическое ограничение сжатия, где лишние 0,3 мм толщины не дадут сомкнуть фланцы до упора.
Во всех остальных случаях прокладка сжимается болтами до рабочего усилия, и разница в несколько десятых миллиметра по контуру на герметичность не влияет. Достаточно, чтобы отверстия попали на шпильки, наружная кромка не вылезла за фланец, а внутренняя не перекрыла проход.
Положение отверстий важнее их диаметра
Отверстие в прокладке делают больше болта, и этот зазор съедает часть ошибки положения. Пример: шпилька М16, отверстие в прокладке 17 мм, радиальный зазор 0,5 мм, на двух отверстиях запас 1 мм. Если два соседних шага ушли по 0,6 мм в одну сторону, крайние отверстия разошлись на 1,2 мм при запасе 1 мм: прокладка садится на шпильки с натягом, и её растягивают руками. Растянутая резина у отверстия становится тоньше, и под затяжкой это место прожимается первым.
Отсюда правило для чертежа: допуск ставят на межцентровые расстояния или на диаметр окружности центров, а диаметр отверстия оставляют по общему допуску в плюс. Для длинной рамочной прокладки, где 10–20 отверстий идут в ряд, шаг лучше задавать от одной базы, а не цепочкой. Цепочка из десяти размеров с допуском ±0,3 мм каждый в худшем случае даёт на последнем отверстии ±3 мм.
Температура замера меняет размер большой прокладки
Склад меряет прокладку при +10 °C, лаборатория при +30 °C, и цифры расходятся, хотя деталь одна. Резина при нагреве удлиняется намного заметнее стали: у плотных марок общего назначения примерно на 1,5–2,5 × 10⁻⁴ на градус, это раз в десять больше. Для прокладки 500 мм при коэффициенте 2 × 10⁻⁴ такая разница в 20 °C даёт 500 × 2 × 10⁻⁴ × 20 = 2 мм.
Для прокладки 100 мм та же разница температур даёт 0,4 мм, и её уже можно не заметить на фоне допуска ±0,5 мм. Для крупных прокладок под люки и корпуса это повод записать в чертеже или при приёмке температуру замера. Стандарты на испытания резины берут лабораторную температуру 23 ± 2 °C (ISO 23529), и при споре о размере удобно сверяться именно при ней, выдержав деталь в помещении несколько часов.
Допуски назначают в пять шагов
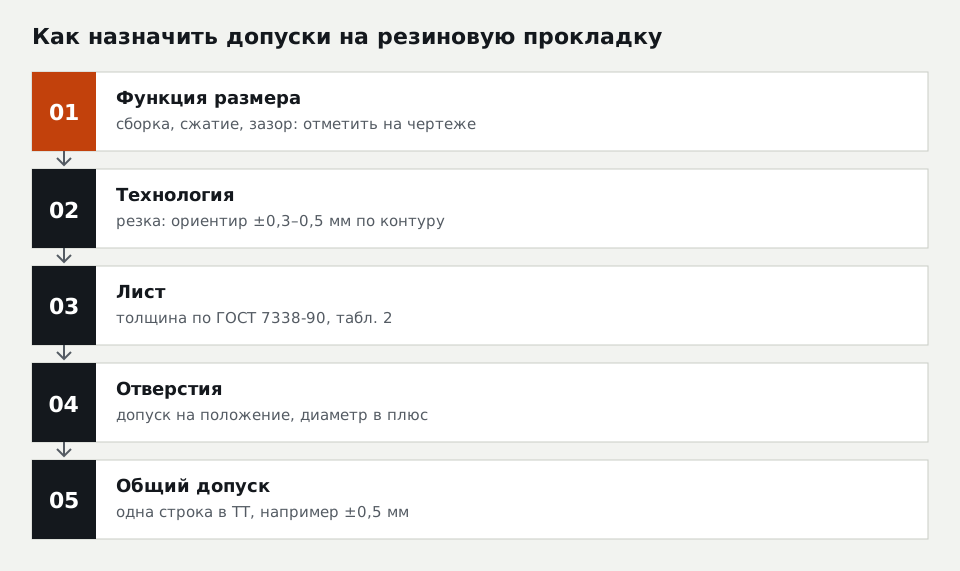
Первый шаг: отметить на чертеже размеры, от которых зависит сборка или уплотнение. Обычно это межцентровые расстояния отверстий, наружный размер для прокладки в канавке или проточке и толщина, если прокладка задаёт зазор. Второй: сравнить требуемый допуск со способом изготовления; для резаной детали ориентир ±0,3–0,5 мм по контуру. Третий: сверить допуск на толщину с таблицей на лист. Если он уже допуска листа, это отдельная строка в заявке. Четвёртый: для отверстий задать положение, а диаметр оставить в плюс. Пятый: остальные размеры закрыть одной строкой в технических требованиях, например «неуказанные предельные отклонения ±0,5 мм».
Допуск уже возможностей резки сортируют по риску
Перед расчётом каждый жёсткий допуск полезно отнести к одной из трёх групп (классификация Сивиза, ориентир). Зелёная: допуск в пределах резки и листа, узел обычный, деталь делают по чертежу без вопросов. Жёлтая: допуск на толщину или контур уже возможностей резки, нужно решить, шлифовать, отбирать лист или переходить на формование; это вопрос технолога и строка в КП с ценой и сроком. Красная: от размера зависит безопасность узла, например прокладка в канавке газового или кислородного оборудования, фланец на давлении выше 1,6 МПа. Там допуск без отдельного решения технолога и данных о узле не обещают.
Жёлтая группа встречается чаще, чем кажется. Типовой случай: ±0,1 мм на толщину 2 мм у прокладки обычного фланца на воде. Если вопрос задать конструктору, допуск часто расширяют до допуска листа, и деталь режут без доработки. Если не задать, заказ уходит в шлифовку, и цена вырастает без пользы для узла.
Какой допуск ставить на резиновую прокладку?
Допуск на резиновую прокладку ставят по функции размера. Для резаной детали ориентир по контуру ±0,3–0,5 мм, на межцентровые расстояния отверстий жёстче, чем на их диаметр, а толщину берут по допуску листа: для пластины 3 мм по ГОСТ 7338-90 от ±0,4 до ±0,7 мм. Более жёсткие значения требуют шлифовки или формования и назначаются только на размеры, от которых зависят сборка и сжатие.
Почему на резиновую прокладку нельзя ставить допуск как на металл?
Допуск ±0,05–0,1 мм, привычный для металла, на резиновой прокладке нельзя ни стабильно выполнить, ни проверить. Резина сжимается под ножом и губками штангенциркуля, меняет размер от температуры и после затяжки деформируется сильнее любого такого допуска. Металлические общие допуски по ГОСТ 30893.1 к резине не применяют: для формовых изделий есть классы ISO 3302-1, для резаных пишут допуск в миллиметрах.
Замер прокладки при приёмке подчиняется своим правилам
Допуск имеет смысл, только если его можно проверить. Размеры в плане меряют на плоском столе без натяжения детали: линейкой, рулеткой или штангенциркулем, губки которого лишь касаются кромки. Толщину меряют толщиномером с малым усилием прижима в нескольких точках по контуру, а не штангенциркулем, который сминает мягкую резину на 0,1–0,2 мм.
Договор о приёмке лучше закрыть до запуска: перечень размеров из чертежа и число деталей в выборке. С нашей стороны перед отгрузкой партию пересчитывают, осматривают, выборочно меряют толщину и главные размеры и отправляют заказчику фото. Функциональные размеры, если они помечены, идут в замер первыми. Кромка, конусность и бахрома проверяются отдельным пунктом, по правилам качества резки прокладок.
Строка о допусках в заявке экономит пересчёт
В заявке на резиновые прокладки на заказ достаточно двух вещей: чертежа с отмеченными функциональными размерами и строки об общем допуске. Если допуск уже возможностей резки, напишите, почему он нужен: «прокладка задаёт зазор подшипника», «канавка 2,5 мм». С такой пометкой технолог предложит способ, при котором допуск выполняется, или вариант с более широким допуском и объяснением, чем он отличается для узла.
Если чертежа нет, а размеры снимают с изношенной прокладки, допуски на них назначать рано: сначала размеры нужно восстановить с узла, для этого и нужен замер фланцевой прокладки. Изготовление по готовому чертежу с допусками ведётся на странице прокладок по чертежу.
Вопросы и ответы
Нужно ли ставить допуск на внутренний диаметр фланцевой прокладки?
Можно ли написать на чертеже прокладки «допуски по ГОСТ 30893.1»?
Как проверить допуск на мягкую пористую прокладку?
Excel для сравнения КП на РТИ и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30