Температура вулканизации резины: 140–190 °C и как время зависит от толщины
Температура вулканизации резины 140–190 °C, а точку внутри диапазона задаёт вулканизующая система смеси: серные смеси ниже, пероксидные и фторкаучук выше. FKM и силикон после формы ещё постотверждают в печи при 200 °C и выше. Время в форме задают два независимых процесса: скорость сшивки, которая примерно удваивается на каждые 10 °C, и прогрев середины детали, который растёт с квадратом толщины. Поэтому для толстой детали температуру формы снижают, а время увеличивают: так поверхность не перевулканизуется, пока прогревается середина.
Температура вулканизации не бывает одной для «резины вообще». Её задаёт вулканизующая система смеси и способ, которым тепло доходит до детали. Кольцо в пресс-форме, литьевая деталь на машине и обкладка в автоклаве из одной и той же смеси греются по-разному, но предел по смеси общий: выше определённой температуры сшивка идёт быстрее, чем тепло доходит до середины изделия.
Каучук и вулканизующая система задают диапазон
Серная вулканизация натурального и бутадиен-стирольного каучука идёт в нижней части диапазона, ориентировочно 140–160 °C. У натурального каучука есть верхний предел по реверсии: при перегреве сшивки начинают разрушаться, и деталь теряет твёрдость. NBR на серной или смешанной системе обычно вулканизуют при 150–180 °C.
У пероксидной сшивки есть порог: она начинается, когда пероксид заметно распадается, и ниже порога смесь в форме почти не меняется, сколько её ни держи. Поэтому термостойкий EPDM на пероксиде и FKM ставят в верхнюю часть диапазона, ориентир 160–190 °C, а у FKM форма даёт только первую стадию; вторую проводят в печи, и по данным Rubber World постотверждение фторкаучуков чаще всего ведут при 200–232 °C. Силикон в форме вулканизуют в широком диапазоне, от 115–130 °C у части платиновых смесей в прессе до 160–180 °C у пероксидных и 170–200 °C при литье жидкого платинового силикона, и постотверждают ориентировочно 4 часа при 200 °C.
Время сшивки примерно удваивается на каждые 10 °C вниз
Скорость сшивки подчиняется закону Аррениуса: чем горячее, тем быстрее идёт реакция. Для большинства смесей ориентир такой: понижение температуры на 10 °C примерно удваивает время до оптимума вулканизации, повышение на 10 °C примерно вдвое его сокращает. Точный коэффициент зависит от смеси и определяется по кривым реометра, снятым при двух-трёх температурах.
Оптимум технолог берёт с кривой реометра, вулкаметра по ISO 6502: прибор греет тонкий образец смеси и записывает, как растёт крутящий момент по мере сшивки. Время t90, за которое момент достигает 90 % прироста, служит базой режима. Но это время для образца толщиной в пару миллиметров, который прогревается почти мгновенно, и для реальной детали к нему добавляется прогрев.
Прогрев середины растёт с квадратом толщины
Резина проводит тепло плохо, и время прогрева пропорционально квадрату толщины слоя. Как получить эту оценку из теплопроводности резины, показано на примере слоя с односторонним нагревом; в пресс-форме деталь греется с двух сторон, и в расчёт идёт половина толщины.
Пример грубой оценки при температуропроводности около 1·10⁻⁷ м²/с. Пластина 6 мм в форме, греется с двух сторон, половина толщины 3 мм: примерно за минуту середина набирает около двух третей перепада до температуры плит, почти полностью она прогревается примерно вдвое дольше. Подушка 30 мм, половина толщины 15 мм: уже около 19 минут, в 25 раз дольше. Толщина выросла в пять раз, время прогрева в двадцать пять.
| Толщина детали, нагрев с двух сторон | Середина набирает ~2/3 перепада, оценка | Во сколько раз дольше пластины 6 мм |
|---|---|---|
| 6 мм | около 1 мин | 1 |
| 12 мм | около 3 мин | 4 |
| 20 мм | около 8 мин | 11 |
| 30 мм | около 19 мин | 25 |
Цифры таблицы условные: они не учитывают тепло реакции, металл арматуры и то, что смесь закладывают уже подогретой. Их смысл в соотношении, а не в минутах.
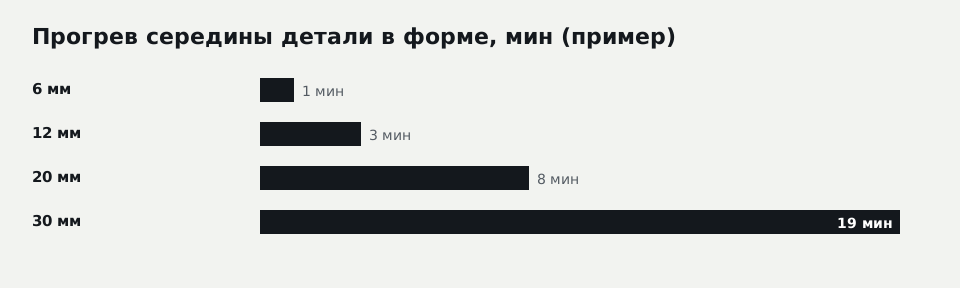
На схеме те же оценки, что в таблице: около 1 минуты для 6 мм, 3 минуты для 12 мм, 8 минут для 20 мм и 19 минут для 30 мм при нагреве с двух сторон.
Для толстой детали температуру снижают
Сложим два процесса на примере. Смесь NBR, у которой t90 при 170 °C равно 6 минутам (пример). Для пластины 6 мм режим простой: середина прогрелась за минуту, ещё пять минут идёт сшивка, итог около 6–7 минут.
Для подушки 30 мм при той же температуре середина к 19-й минуте прогрета лишь на две трети и подходит к 170 °C ближе к 35–40-й минуте, а поверхность, которая нагрелась сразу, к этому времени отработала шесть своих t90. Поверхность перевулканизована, середина едва дошла. Если снизить температуру формы до 150 °C, t90 по правилу удвоения вырастет примерно до 24 минут, и прогрев середины становится сопоставим со временем сшивки: разница между поверхностью и серединой резко сокращается, а цикл получается около 40 минут и больше.
Отсюда правило, которое видно в цеху: толстостенные буферы, валы и подушки вулканизуют при температуре ниже, чем кольца и тонкие прокладки из той же смеси, и держат в форме дольше. Иногда применяют ступенчатый режим: прогрев при пониженной температуре и окончание при рабочей.
Резинометаллическая деталь греется через металл
Металлическая арматура в форме меняет картину. Сталь проводит тепло в сотни раз лучше резины, и слой резины у металла прогревается раньше, если арматура касается плит. Если же втулка изолирована резиной со всех сторон, она работает как холодный сердечник и замедляет прогрев изнутри. Поэтому для резинометаллических деталей арматуру часто подогревают перед закладкой, а клей на металле выбирают под ту же температуру вулканизации, при которой он набирает прочность.
При какой температуре вулканизуют резину?
Температура вулканизации резины в пресс-форме составляет ориентировочно 140–190 °C. Тонкие кольца и прокладки ведут у верхней границы, разрешённой для смеси, ради короткого цикла, а толстые буферы и валы на 10–20 °C ниже, потому что каждые 10 °C вниз примерно вдвое удлиняют сшивку и дают середине время прогреться. Силикон и FKM затем выдерживают в печи при 200 °C и выше.
Сколько времени вулканизуется толстая резиновая деталь?
Толстая резиновая деталь вулканизуется непропорционально дольше тонкой: середина прогревается за время, растущее с квадратом толщины, и к нему добавляется сшивка по кривой реометра. По грубой оценке пластина 6 мм прогревается в форме около минуты, подушка 30 мм около 19 минут. Поэтому толстые детали вулканизуют при температуре на 10–20 °C ниже обычной и дольше, иногда ступенями, а режим проверяют разрезом первых деталей.
Режим новой детали проверяют по светофору
Классификация Сивиза делит новые детали по риску режима вулканизации на три группы.
Зелёная: смесь известна, деталь тонкая, до 6–8 мм, режим берётся из паспорта смеси без поправок. Такие кольца и прокладки идут в работу сразу после согласования чертежа.
Жёлтая: толщина 20 мм и больше, перепад толщин в одной детали, металлическая арматура, новая для этой формы смесь. Здесь режим подбирают на первых отливках: деталь разрезают, твёрдость меряют на поверхности и в середине, проверяют пористость и прилипание к металлу. Обещать срок серии до этой пробы нельзя.
Красная: детали, для которых важна не только сшивка, но и состав после неё: пищевой и медицинский контакт, детали для газового оборудования. Для пищевых деталей постотверждение, удаление летучих и документы на смесь решаются до запуска, а медицинские и газовые детали принимают только после отдельной технической оценки. Там постотверждение, удаление летучих и документы на смесь решаются до запуска, и без отдельной технической оценки такие детали не берут.
Заявка на формовую деталь называет самую толстую стенку
Для расчёта режима и цены формовой детали нужны чертёж или образец, материал или условия работы, твёрдость по Шору А, число деталей и годовая потребность. Толщину самой толстой стенки и наличие металла видно из чертежа, но если деталь массивная, это пишут отдельной строкой: от неё зависит время цикла, а значит и цена партии. Формовые изделия делают формованием и вулканизацией в пресс-формах, а как устроен сам цикл с заготовкой, подпрессовкой и выемкой, видно на примере прессования резины.
Режим из паспорта старой детали, если он известен, прикладывают к заявке как исходные данные. Подобранный изготовителем режим остаётся предположением до разреза первых отливок, и в КП это написано прямо. Для серии формовых РТИ утверждённый режим затем записывают в карточку изделия вместе с материалом и твёрдостью.
Вопросы и ответы
Можно ли вулканизовать резину при комнатной температуре?
Почему при повышении температуры деталь становится хуже?
Что такое постотверждение силикона и FKM?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30