Уплотнения для текстильного оборудования
Уплотнения для текстильного оборудования подбирают по самой жёсткой стадии отделки: горячему крашению под давлением, щёлочи, восстановителю, пару или трению быстрых валов. Расчёт на условном цехе из шести красильных аппаратов показывает, что при замене кольца люка раз в квартал за год уходит 24 кольца, и их удобнее заказывать партией по карточке изделия. С такой карточкой течь крышки закрывают запасом со склада, а не ожиданием новой детали.
Отделочное производство нагружает резину сильнее прядильного и ткацкого. Красильный аппарат за одну партию проходит через нагрев воды выше 100 °C под давлением, щелочную или восстановительную промывку, кислую нейтрализацию и охлаждение, а крышку открывают после каждой загрузки. Плюсовки отжимают горячие растворы, сушильно-ширильные машины держат сухой нагрев, а прядильные машины изнашивают тысячи мелких валиков трением на высокой скорости.
Крашение полиэфира ставит уплотнения под давление и нагрев
Полиэфирные волокна дисперсными красителями красят в закрытых аппаратах при температуре около 130 °C: при этой температуре волокно набухает и пропускает краситель, как описывает учебный курс по дисперсному крашению. Аппарат работает под давлением, и уплотнения люков, крышек, насосов и теплообменников держат горячую воду и пар одновременно с химией красильной ванны.
По таблице Parker O-Ring Handbook ORD 5700 для пара до 204 °C высшую оценку из распространённых резин получил только EPDM. NBR, хлоропрен и FKM в паре оценены как неудовлетворительные, силикон как сомнительный. Поэтому уплотнения красильных аппаратов делают из EPDM, а выбор между серной и пероксидной вулканизацией обсуждают с изготовителем по режиму аппарата.
Какой материал выбрать для уплотнения люка красильного аппарата?
Уплотнение люка красильного аппарата под давлением делают из EPDM: в справочнике Parker ORD 5700 он единственный из массовых эластомеров получил высшую оценку для пара до 204 °C и ту же оценку 1 для щёлочи, перекиси и гидросульфита восстановительной промывки. NBR и хлоропрен в паре оценены как неудовлетворительные. Профиль заказывают по образцу или по чертежу канавки, а режим аппарата и рецептуры промывок передают изготовителю вместе с размерами.
Щёлочь и восстановитель выбирают резину после пара
После крашения полиэфир чистят восстановительной промывкой раствором едкого натра и гидросульфита натрия. Хлопок проходит отварку и мерсеризацию в концентрированной щёлочи, отбелку перекисью водорода и нейтрализацию уксусной кислотой. Для каждой из этих сред справочник Parker даёт свою раскладку:
| Среда отделки | Оценка 1 по Parker | Слабее или хуже |
|---|---|---|
| Гидроксид натрия, 3 моль/л | EPDM, бутилкаучук, силикон | NBR, хлоропрен, FKM: 2 |
| Гидросульфит натрия | EPDM, хлоропрен, бутилкаучук | NBR, FKM: 3; полиуретан: 4 |
| Перекись водорода | EPDM, FKM, хлоропрен, силикон | NBR: 2 |
| Уксусная кислота, 5 % | EPDM, FKM, хлоропрен | NBR: 2; полиуретан: 4 |
| Пар до 204 °C | EPDM | силикон: 3; NBR, FKM: 4 |
Из таблицы видно, что для мокрой отделки EPDM закрывает почти все среды сразу, а FKM, привычный для химии, сдаёт в щёлочи, гидросульфите и паре. Для концентрированной щёлочи мерсеризации таблица Parker прямого ответа не даёт, и материал подбирают с запасом по испытанию. Хлоропрен по таблице держит гидросульфит, но в паре он неудовлетворителен, поэтому хлоропрен (неопрен) в красильном аппарате оставляют для холодных узлов.
Красители и ПАВ остаются в резине
Красители, выравниватели и смачиватели проникают в поверхностный слой резины и окрашивают его. Окраска сама по себе мало говорит о стойкости, но показывает, что в резину проникают и другие компоненты ванны. При смене цвета на светлый пропитанная красителем прокладка люка может отдавать его в ванну, поэтому для аппаратов, где часто меняют тёмные и светлые партии, держат отдельный комплект уплотнений или меняют их чаще.
Плюсовки и отжимные валы стираются от прижима
Плюсовка пропускает ткань между двумя валами, и степень отжима зависит от прижима и твёрдости покрытия. Неравномерный износ даёт полосы и разный привес раствора по ширине. Покрытие отжимных валов восстанавливают по сердечнику: снимают старый слой, наносят новый, шлифуют до диаметра с проверкой твёрдости по длине, как при любом обрезинивании валов. Для щелочных и восстановительных растворов покрытие делают из щелочестойкой резины, а твёрдость берут по заданной степени отжима.
Сушильно-ширильная машина требует силикона вместо EPDM
Сушильно-ширильная машина работает с сухим горячим воздухом, а термофиксация полиэфира и термозольное крашение доводят температуру примерно до 190–220 °C. Здесь картина обратная красильному аппарату: пара нет, и EPDM, который по справочнику Parker рассчитан на 150 °C в сухом нагреве, оказывается слабее силикона с его 204 °C. Уплотнители дверей, смотровых окон и стыков секций делают из силикона или термостойких шнуров, а режим конкретной машины берут из её паспорта.
Если в одной камере сушка идёт после пропарки и в неё попадает влажный воздух с остатками химии, силикон проверяют отдельно: в паре справочник Parker оценивает его как сомнительный. Профиль заказывают по образцу с длиной по периметру двери и указанием, как он крепится: в паз, на клипсу или на клей.
Высокая скорость валов меняет тип уплотнения
На прядильных, крутильных и текстурирующих машинах валы и веретёна вращаются быстро, и для манжеты вала решает окружная скорость. Её считают так: v = π × D × n / 60, где D в метрах, n в оборотах в минуту. Пример: вал диаметром 50 мм при 1 500 об/мин даёт 3,14 × 0,05 × 1 500 / 60 ≈ 3,9 м/с. Эту цифру вместе с температурой и смазкой передают изготовителю: от неё зависит, хватит ли манжеты из NBR или нужна кромка из FKM или PTFE.
Для медленных валов отделочных машин, где на вал попадает раствор, часто ставят сальники с набивкой, и правила устройства сальникового уплотнения там прежние. Армированные манжеты подшипниковых узлов и редукторов подбирают по размеру и скорости из каталога манжет и сальников. Для покрытий вытяжных валиков прядильных машин твёрдость и шероховатость задаёт документация машины, и эти данные прикладывают к заявке.
Карточка изделия превращает течь в замену со склада
На текстильной фабрике десятки однотипных аппаратов, и одно и то же кольцо меняют в каждом. Если на каждую позицию завести карточку, повтор не требует нового обмера: детали присваивают артикул вида P-000123, и по нему оформляют следующий заказ без повторного согласования размеров. В карточку пишут всё, что нужно для прогноза следующей замены.
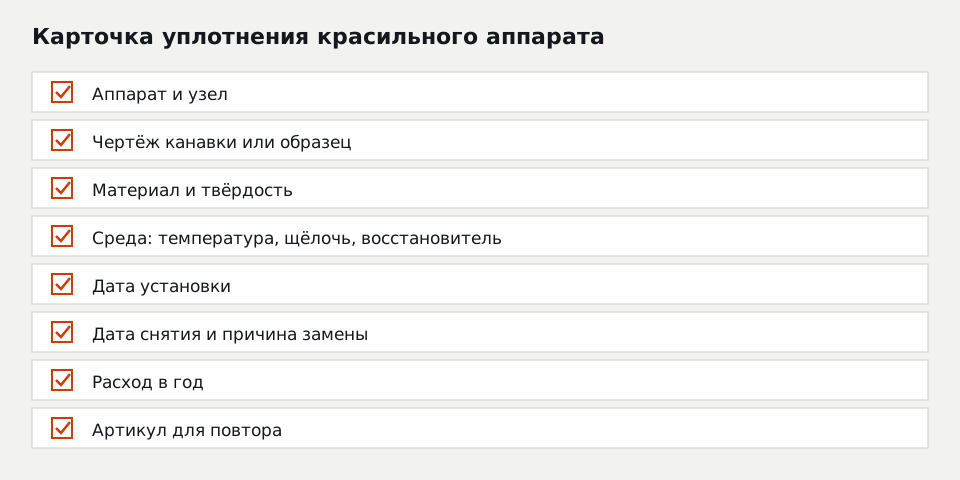
В карточке уплотнения красильного аппарата восемь строк: аппарат и узел; чертёж канавки или образец; материал и твёрдость; среда с температурой, щёлочью и восстановителем; дата установки; дата снятия и причина замены; расход в год; артикул. Пример расчёта запаса: шесть аппаратов, замена раз в три месяца, значит 6 × 4 = 24 кольца в год. Если карточка показывает, что кольцо в аппарате с восстановительной промывкой живёт вдвое меньше, расход по нему считают отдельно.
Как рассчитать годовой запас уплотнений для красильного цеха?
Годовой запас уплотнений красильного цеха считают по карточкам изделий: число аппаратов умножают на число замен в год по журналу ремонтов. Пример: шесть аппаратов с заменой кольца люка раз в квартал дают 24 кольца в год. Аппараты с более жёсткой промывкой считают отдельно. К расчёту добавляют один комплект на внеплановую течь и заказывают партию к ближайшему плановому ремонту.
Работы на аппаратах начинают после сброса давления и остывания
Открывать люк красильного аппарата и менять уплотнения можно только после полного цикла: давление по манометру сброшено до нуля, блокировку крышки не обходят, аппарат остыл, ванна слита, аппарат промыт водой, привод насоса и мотовила обесточен и заблокирован. Щёлочь вызывает химические ожоги, а гидросульфит при контакте с кислотой и влагой выделяет сернистый газ, поэтому работают в щитке, химически стойких перчатках и при работающей вентиляции. На плюсовках и прядильных машинах валы перед заменой покрытия останавливают и блокируют от проворота.
Для заказа уплотнений нужны образец или размеры канавки, тип аппарата, рецептуры промывок и температура цикла. Наша компания производит уплотнительные кольца нестандартных размеров и профили для люков по образцу, а кольца из EPDM для пара и горячей воды обычно закрывают основную часть ведомости отделочного цеха.
Нормы приведены по состоянию на октябрь 2026 года. Данные о материалах — ориентир для марок общего назначения; материал, размеры и допуски для вашего узла фиксируются в КП после технической оценки.
Вопросы и ответы
Почему уплотнение крышки красильного аппарата твердеет и начинает парить?
Какая резина подходит для отжимных валов плюсовки с щелочным раствором?
Можно ли сделать уплотнение люка красильного аппарата из шнура со склейкой?
Excel-реестр уплотнений с датами замены и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30