Уплотнения и РТИ стекольного производства
Уплотнения стекольного производства подбирают по трём зонам: горячий воздух у форм и печей, контакт резины с готовым стеклом и вода мойки со стеклянным шламом. По справочнику Parker ORD 5700 нитрил и полиуретан в воздухе выше +149 °C получают оценку 4, непригодны, а фторкаучук и силикон держат такой воздух до +204 °C с оценкой 1. Заказ начинается с конкретной детали: присоски, которая роняет листы, ролика, оставляющего серые полосы, или кольца цилиндра, задубевшего у формы.
Стекольный завод сочетает две крайности на одной территории. На горячем конце у стекловаренной печи и формующих машин воздух вокруг механизмов нагрет так, что обычная маслостойкая резина за сезон становится твёрдой и трескается. На холодном конце лист или бутылка уже готовы, и любая деталь, касающаяся стекла, отвечает за брак: след на поверхности, царапина или упавший лист стоят дороже самой присоски.
Горячий конец отсекает нитрил и полиуретан
Стекловаренная печь выложена огнеупорами, и резины внутри неё нет. Резиновые и полимерные детали стоят вокруг: в вентиляторах дутья и охлаждения, в смотровых окнах, на пневматике и гидравлике механизмов подачи капли и формования. Для этих деталей решает температура воздуха у самой детали, а не у печи. Её меряют пирометром или термоиндикатором на корпусе цилиндра или на крышке узла во время работы линии.
По таблицам справочника Parker ORD 5700 воздух ниже +93 °C почти все распространённые резины держат с оценкой 1 или 2. В строке от +93 до +149 °C нитрил и полиуретан уже получают 3, сомнительно, EPDM 2, а фторкаучук и силикон 1. В строке от +149 до +204 °C нитрил, EPDM и полиуретан получают 4, непригодны, фторкаучук и силикон остаются на 1. Выше +204 °C оценку 1 не получает ни одна из этих резин: фторкаучук падает до 3, силикон до 2.
Для заказа отсюда следует простая граница. Если замер на детали ниже +93 °C, кольцо цилиндра делают из привычного нитрила. Если выше, рассматривают FKM для узлов с маслом и смазкой и силикон для неподвижных прокладок и уплотнителей дверец, где нет трения. Состав термостойких прокладок для крышек и люков подбирают по тому же замеру.
Какие уплотнения ставят на пневмоцилиндры стеклоформующей машины?
Уплотнения пневмоцилиндров стеклоформующей машины выбирают по температуре воздуха у корпуса цилиндра, которую замеряют при работающих формах. Если замер ниже +93 °C, работает нитрил. Если выше, по справочнику Parker ORD 5700 нитрил и полиуретан теряют стойкость, и манжеты делают из фторкаучука, который держит горячий воздух до +204 °C с высшей оценкой и совместим со смазкой цилиндра.
Горелки печи остаются за газовой службой
Стекловаренные печи часто работают на природном газе, и рядом с горелками стоят клапаны, регуляторы и фланцы газовых линий. Эти узлы проектирует изготовитель печи, а обслуживает газовая служба предприятия по своим документам. Замена прокладок и мембран на действующем газопроводе относится к газоопасным работам: по ФНП «Правила безопасности сетей газораспределения и газопотребления» её ведёт бригада газовой службы по наряду-допуску, на отключённом участке с заглушками и проверкой загазованности.
Детали для газового оборудования изготовитель РТИ принимает только после отдельной технической оценки, а если характеристики подтвердить нельзя, от заказа отказывается. На практике это значит, что заявку на газовую прокладку горелки отделяют от заявки на кольца пневматики того же участка. Первую ведёт газовая служба с документацией горелки, вторую механик линии по образцу.
Контакт с готовым стеклом задаёт цвет и состав резины
Чёрная резина наполнена техническим углеродом, и при трении о стекло часть наполнителя остаётся на поверхности серой полосой. Из мягких резин на поверхность могут выходить пластификаторы и масла, особенно под нагрузкой и в тепле. На оконном стекле такой след отмывают, а на стекле под напыление покрытия, ламинирование или склейку в стеклопакет он уходит в брак.
Поэтому для деталей, которые касаются лицевой поверхности стекла, выбирают светлые резины и силикон без выпотевания добавок. Вакуумные присоски, опорные ролики вертикальных конвейеров, накладки упоров и покрытия плит пресса стеклопакетов делают из силиконовых изделий или светлой резины. Силикон по таблице Parker слаб на истирание и на раздир, поэтому кромку присоски и накладку упора проверяют по износу чаще, чем чёрную резину.
Какая резина не оставляет следов на стекле?
Резина, которая не оставляет следов на стекле, обычно светлая, без технического углерода и без мигрирующих пластификаторов. Чаще всего это силикон или специальные светлые смеси для присосок и роликов. Состав резины подтверждают пробой: деталь прижимают к обрезку того же стекла с рабочим усилием и смотрят поверхность после мойки. Проба нужна, потому что одна и та же марка разных изготовителей ведёт себя по-разному.
Вакуумные присоски держат лист кромкой
Присоска кантователя, раскройного стола или захвата погрузчика держит лист только пока кромка плотно лежит на стекле. Забоина, трещина или задубевшая кромка дают подсос воздуха, и захват теряет разрежение под весом листа. Удерживающую силу и форму присоски считают по массе и положению детали так же, как для любых вакуумных присосок, а для стекла к расчёту добавляется требование к следу на поверхности.
Присоски на стекольной линии работают в пыли резки и в воде после мойки. Стеклянная крошка, попавшая под кромку, режет её быстрее, чем износ от циклов. Отсюда практическое правило: стол и стекло под присоской чистят до захвата, а кромку осматривают каждую смену на кантователе, где падение листа опасно для людей.
Мойка и шлифовка кромки испытывают ролики водой
Моечные машины листового стекла работают на подготовленной воде, часто деминерализованной, и с моющими средствами. Шлифовка и сверление идут с водяным охлаждением, и в воду попадает стеклянный шлам, который ведёт себя как мелкий абразив. Ролики, щётки и уплотнения насосов здесь работают постоянно мокрыми.
У полиуретана здесь есть ограничение. Справочник Parker ставит полиуретану оценку 4 по воде и «плохо» по стойкости к воде и пару в сравнительной таблице свойств, тогда как EPDM получает по воде оценку 1. Полиуретановый ролик хорошо держит истирание, но в постоянно мокрой мойке, особенно в тёплой воде, его покрытие может крошиться: вода расщепляет полимер, и гидролиз полиуретана идёт быстрее с ростом температуры. Для мокрых зон чаще выбирают резину на основе EPDM или специальные марки полиуретана, стойкие к гидролизу, а решение подтверждают по паспорту материала.
Из чего делают ролики для мойки стекла?
Ролики для мойки стекла обрезинивают резиной на основе EPDM или светлой резиной, стойкой к воде, а полиуретан выбирают только в марках, стойких к гидролизу. По справочнику Parker обычный полиуретан плохо переносит воду, особенно тёплую. Покрытие ролика задают мягким, чтобы оно прижималось к листу без проскальзывания, и проверяют на отсутствие следов на стекле до установки всей партии роликов.
Изношенный ролик восстанавливают на старом сердечнике
Ролик конвейера, мойки или пресса стеклопакетов редко меняют целиком: стальной сердечник с посадками под подшипники обычно цел. Старое покрытие снимают, сердечник проверяют на биение и коррозию, затем наносят новый слой нужной твёрдости и шлифуют в размер. Подготовку сердечника и выбор покрытия ведут по тем же правилам, что и обрезинивание валов для других отраслей.
Для стекольной линии к обычным данным ролика добавляют три строки: материал покрытия без следа на стекле, твёрдость по Шору A и среда (сухой конвейер, мойка или горячая зона после закалки). Если ролик стоит на выходе закалочной печи, температуру поверхности меряют на работающей линии, а не берут из паспорта печи.
Чек-лист перед запуском партии проверяет образец на стекле
Детали, которые касаются стекла или стоят у горячих форм, запускают в партию только после сверки по короткому списку. Его ведут на каждую деталь отдельно: присоску, ролик, кольцо цилиндра.
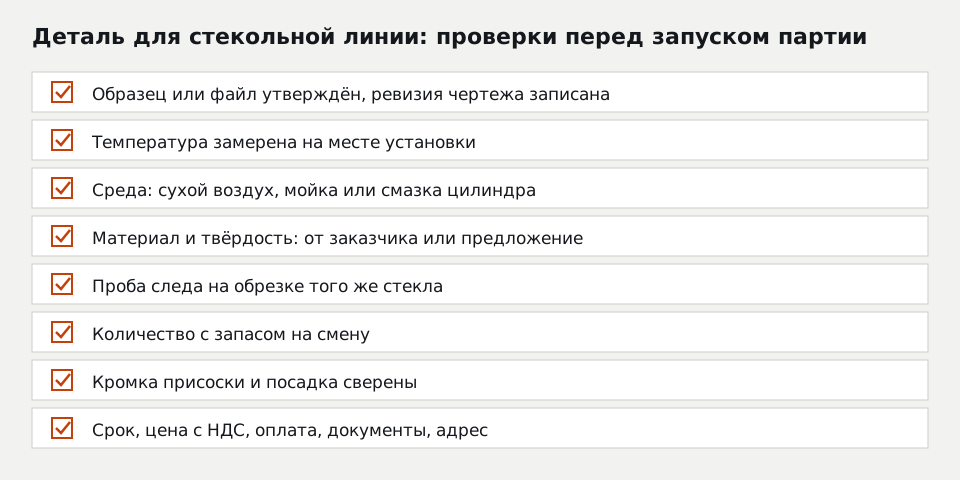
Первым утверждают образец или файл и номер ревизии чертежа, чтобы новая присоска совпала со старой по кромке и посадке. Затем записывают замер температуры на месте установки и среду: сухой воздух, мойка, смазка цилиндра. Материал и твёрдость берут из КП, где отмечено, задал их заказчик или предложил изготовитель.
Для деталей, касающихся стекла, в список входит проба следа на обрезке того же стекла, для деталей у форм достаточно замера температуры. Дальше сверяют количество с запасом на смену, критичные размеры кромки или посадки, срок, цену с НДС, оплату, документы на материал и адрес доставки. Пока проба следа не пройдена, партию присосок не запускают: замена сотни присосок после брака на покрытом стекле обходится дороже, чем ожидание результата пробы.
Замену ведут на остановленном и остывшем узле
Детали у форм и печи меняют после остановки механизма, отключения питания и блокировки от пуска по порядку предприятия, когда узел остыл до безопасной температуры. Пневматику и вакуум перекрывают и сбрасывают, гидравлику разгружают от давления. Кантователь и захваты опускают в нижнее положение без листа.
Перед разборкой узел очищают от стеклянной пыли и шлама влажной уборкой или промышленным пылесосом: сжатым воздухом стеклянную пыль не сдувают, частицы летят в глаза и под соседние уплотнения. Снятую деталь сохраняют и подписывают местом установки и сроком службы. Фото детали на листе А4 с линейкой или сам образец достаточно, чтобы снять размеры для копии, а запись о том, что её вывело из строя, жар, след или износ кромки, сразу задаёт материал следующей заявки.
Нормы приведены по состоянию на октябрь 2026 года. Данные о материалах — ориентир для марок общего назначения; материал, размеры и допуски для вашего узла фиксируются в КП после технической оценки.
Вопросы и ответы
Можно ли подрезать повреждённую кромку присоски и поставить её обратно?
Из чего делают прокладки для пирамид и стоек со стеклом?
Почему ролики мойки стекла начали оставлять полосы через несколько месяцев?
Excel-реестр уплотнений с датами замены и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30