Уплотнения для кирпичного завода и производства стройматериалов
Уплотнения для кирпичного завода подбирают по участку: на подготовке массы и прессе решает износ от глины с песком, в сушилках тёплый влажный воздух, у печи обжига жар. Условный расчёт показывает, что один пресс с заменой уплотнения вала шнека раз в шесть недель за год расходует восемь-девять комплектов, и заказ по артикулу двумя-тремя плановыми партиями заменяет восемь-девять срочных заявок. Без такого плана заявку пишут в день поломки, когда пресс уже стоит, а на образце стёрта половина размеров.
Кирпичный завод собирает в одной линии три разные среды. Глина с песком и шамотом идёт от глинозапасника через питатели, вальцы и глиномешалки к прессу, сырец сушат тёплым влажным воздухом, а обжигают в туннельной или кольцевой печи. Уплотнение, удачное для одного участка, на соседнем выходит из строя по другой причине, поэтому заявку завода разбирают по участкам, а не по названию детали.
Глина с песком стирает резину на подготовке массы
Ящичный питатель, вальцы грубого и тонкого помола, бегуны и глиномешалка работают с массой, в которой кварцевый песок и каменистые включения режут резину. Полосы бортов питателя, уплотнения валов вальцов и лопастей глиномешалки теряют кромку от скольжения массы, а подшипниковые узлы страдают от глины, которая проходит к подшипнику и смешивается со смазкой.
Влажная глина ведёт себя хитрее сухого песка: она налипает на деталь, а песок и шамот, вмятые в липкий слой, работают как наждачная шкурка при каждом проходе массы. Полосы бортов, скребки ленты и вставки лопастей поэтому отливают из полиуретана, который держит скольжение массы и не рвётся на камне. Мягкую резину оставляют для уплотнений с прижимом, где масса по детали не скользит. Как зазор и угол установки детали меняют скорость износа на глине и песке, видно по разбору абразивного износа.
Какой материал служит дольше на абразивной глине?
Детали для абразивной глины, которые служат дольше обычной резины, делают из литьевого полиуретана: полосы бортов питателя, скребки конвейера сырца и вставки лопастей глиномешалки. Срок службы на глине зависит от доли песка и шамота в массе, влажности и того, налипает ли масса на деталь. Поэтому первую партию полиуретановых деталей ставят на один питатель или одну ленту и сравнивают износ со старыми деталями за одинаковый срок.
Подшипниковые узлы вальцов и бегунов страдают не от сухой пыли, а от мокрой глины, которая налипает на кожух, засыхает и вдавливается в зазор лабиринта. Узел защищает плотный кожух, лабиринт и манжета, а смазку подают по графику с избытком, чтобы выдавливать глину наружу. Схема защиты подшипника похожа на решение для цементного завода, но на кирпичном заводе кожух ещё и очищают от налипшей массы при каждом осмотре.
Вакуумный пресс держит разрежение на уплотнениях вала и крышек
Пластическое формование идёт на шнековом вакуумном прессе: масса проходит через вакуум-камеру, где из неё удаляют воздух, и выдавливается через мундштук сплошным брусом. Разрежение в камере держат уплотнения вала шнека, прокладки крышек и смотровых окон. Если одно из них подсасывает воздух, в брусе остаются пузыри, и после сушки и обжига растёт доля трещин и расслоения.
Уплотнение вала шнека работает одновременно в двух средах: с одной стороны влажная абразивная масса, с другой разрежение, которое тянет её в зазор. Изношенную кромку видно по глине на валу снаружи камеры и по падению показаний вакуумметра. Крышки и окна камеры уплотняют мягкой резиной, которая плотно ложится на неровный литой фланец, и прокладку меняют при каждой ревизии, потому что сжатая резина не возвращается к прежней толщине.
Какие уплотнения нужны вакуумному прессу для кирпича?
Вакуумному прессу для кирпича нужны уплотнение вала шнека на входе в вакуум-камеру, прокладки крышек и смотровых окон камеры и уплотнения гидравлики или редуктора привода. Уплотнение вала держит разрежение и одновременно работает в абразивной влажной глине, поэтому изнашивается первым. Прокладки крышек делают из мягкой резины и меняют при ревизии, а вакуум проверяют по вакуумметру после сборки.
Гидропресс полусухого прессования теряет усилие от пыли на штоке
На заводах полусухого прессования и силикатного кирпича сырец формуют гидравлическими прессами с большим числом циклов в смену. Пыль массы оседает на шток, и без грязесъёмника она уходит под манжету, царапает шток и гильзу. Пресс начинает недожимать сырец, а масло течёт по штоку.
Для гидравлики на минеральном масле справочник Parker ставит нитрилу и полиуретану оценку 1, а EPDM оценку 4, поэтому EPDM в цилиндры не ставят даже при одинаковом размере кольца. Грязесъёмник и манжеты штока заказывают комплектом из раздела манжет, сальников и грязесъёмников: если поменять только манжету, изношенный грязесъёмник снова пропустит пыль к новой манжете.
Сушилка старит уплотнители теплом и влагой
Камерные и туннельные сушилки удаляют влагу из сырца тёплым воздухом, и в начале сушки воздух насыщен паром из глины. Двери, заслонки и ворота уплотняют профилем, который работает при постоянной влажности и перепадах температуры при каждой загрузке. Для сухого воздуха ниже +93 °C почти все обычные резины по таблицам Parker получают оценку 1 или 2, а слабое место здесь влага: по стойкости к воде и пару EPDM оценён как «отлично», нитрил как «удовлетворительно-хорошо», силикон как «удовлетворительно».
Отсюда выбор для дверей и ворот сушилок: профиль на основе EPDM, который лучше переносит влажный воздух, а силикон там, где теплоноситель горячее и суше. Мокрый профиль собирает пыль сырца, она засыхает коркой и при закрывании двери стирает кромку, поэтому профиль сушилки протирают при каждой выгрузке. Сечение профиля задают по зазору двери, замеренному в нескольких точках по периметру, потому что двери сушилок со временем ведёт.
Печь обжига оставляет резине только периферию
В туннельной печи сырец едет на вагонетках, и между вагонетками и стенами печи стоят песочные затворы и лабиринты из огнеупора: температура обжига далеко за пределами любой резины. Резиновые и полимерные детали стоят вокруг печи: уплотнения гидравлики толкателя вагонеток, двери форкамер, клапаны и вентиляторы, кольца систем охлаждения.
На этих деталях меряют температуру во время работы печи, пирометром на корпусе цилиндра толкателя или на раме двери форкамеры. В горячем воздухе выше +93 °C нитрил и полиуретан по справочнику Parker переходят в оценку 3, и прокладки дверей и люков тогда подбирают среди термостойких материалов. Газовые горелки печи и их арматура остаются за газовой службой предприятия: ремонт действующего газопровода, включая смену прокладок и мембран, ФНП «Правила безопасности сетей газораспределения и газопотребления» относят к газоопасным работам, которые ведёт обученная бригада по наряду-допуску.
Данные для расчёта собирают по каждому узлу
Возьмём заявку одной строкой: «комплект уплотнений на пресс» или «резина на питатель». По такой строке изготовитель вынужден додумывать материал, твёрдость и размеры, и каждое допущение потом приходится согласовывать отдельно. Быстрее заполнить по узлу короткую карточку из шести пунктов.
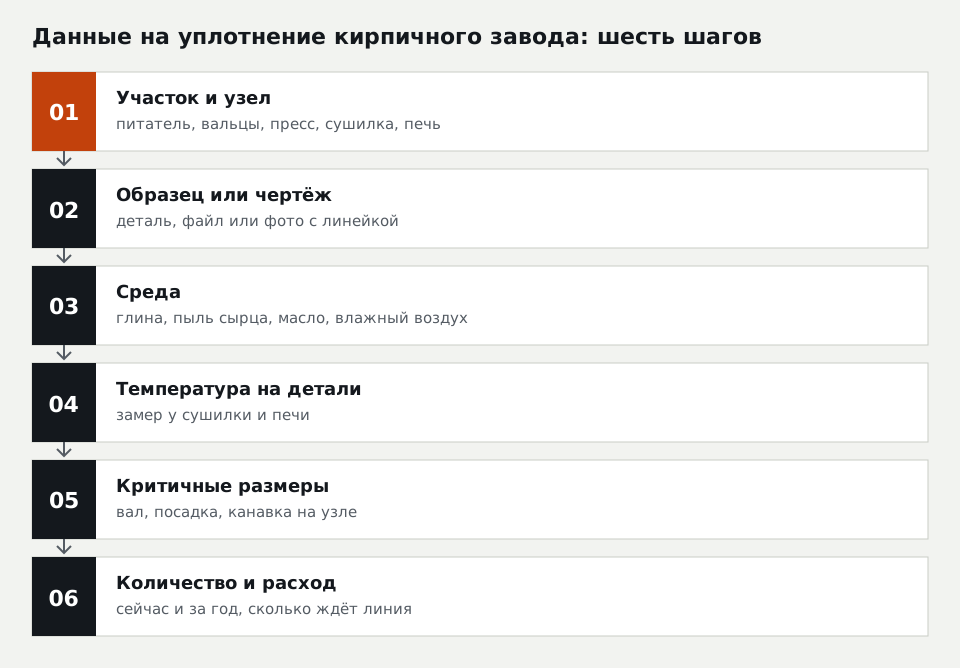
Первым пунктом записывают участок и узел: питатель, вальцы, вакуумный пресс, гидропресс, сушилка или печь. Вторым прикладывают образец, чертёж или фото детали с линейкой. Третьим описывают среду: влажная глина, сухая пыль сырца, минеральное масло гидравлики, тёплый влажный воздух. Четвёртым дают температуру, замеренную на детали, если узел стоит у сушилки или печи.
Пятым пунктом отмечают критичные размеры, которые на изношенном образце уже не снять: диаметр вала, посадку в корпусе, ширину канавки. Шестым указывают количество сейчас и расход за год. Для импортного пресса полезно добавить, сколько дней линия может ждать детали, потому что от этого зависит, заказывать ли запас сразу.
Годовой расход превращает аварийные заявки в плановые
Пример расчёта с допущениями: уплотнение вала шнека вакуумного пресса меняют условно раз в шесть недель, пресс работает круглый год. За год это восемь-девять замен на один пресс, а на двух прессах около восемнадцати комплектов. Если заказывать каждый раз после поломки, это восемнадцать срочных заявок и столько же остановок с ожиданием детали.
Те же восемнадцать комплектов можно заказать двумя-тремя партиями по одному артикулу с одинаковым материалом и размерами. Деталь получает артикул вида P-000123, и повторный заказ идёт по нему без повторного обмера. Скребки и полосы для конвейеров сырца из полиуретана отливают в форму, поэтому их тоже выгодно включать в годовой план. Принцип расчёта потребности по интервалу замены годится для любой позиции завода, и его удобно вести по нормам расхода РТИ.
Замену ведут на остановленном и очищенном узле
Уплотнения прессов, вальцов и питателей меняют после остановки, отключения питания и блокировки от пуска по порядку предприятия. Гидравлику пресса разгружают и сбрасывают давление в цилиндрах, вакуум-камеру пресса открывают после выравнивания давления. Узлы у сушилки и печи меняют после остывания до безопасной температуры.
Глину с узла снимают скребком и щёткой, пока она влажная, а сухую пыль сырца, в которой есть кварцевый песок, убирают промышленным пылесосом и работают в респираторе. Продувать узел сжатым воздухом нельзя: пыль сырца поднимается в воздух цеха и забивается в открытые полости цилиндров. Снятое уплотнение подписывают названием узла и датой установки, а при приёмке новой партии кладут рядом с новой деталью и сверяют профиль, высоту кромки и посадочные размеры.
Нормы приведены по состоянию на октябрь 2026 года. Данные о материалах — ориентир для марок общего назначения; материал, размеры и допуски для вашего узла фиксируются в КП после технической оценки.
Вопросы и ответы
Можно ли сделать уплотнение вала шнека пресса по сильно изношенному образцу?
Чем уплотнитель двери сушилки кирпича отличается от уплотнителя печи?
Нужен ли запас уплотнений гидропресса, если пресс новый?
Excel-реестр уплотнений с датами замены и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30