Абразивный износ уплотнений: защита от песка и пыли
Абразивный износ уплотнения начинается, когда твёрдые частицы попадают в зону контакта кромки со штоком или валом и срезают резину вместе с металлом. Скорость износа зависит от трёх условий: размера и твёрдости частиц, пути, которым они приходят (снаружи, с маслом или с перекачиваемой средой), и материала кромки. Поэтому одна и та же манжета в карьере стирается во много раз быстрее, чем в чистом цехе, и замена на «износостойкую» резину без защиты узла почти ничего не меняет.
Снятое уплотнение осматривают только на остановленной машине с обесточенным приводом, сброшенным давлением в гидросистеме и остывшим узлом. Цилиндр перед разборкой опускают на опору или ставят на механический упор, чтобы рабочий орган не сдвинулся при открытии полостей. Манжету не моют растворителем до осмотра: частицы в кромке и цвет грязи подсказывают, откуда пришёл абразив.
Частицы срезают кромку тремя способами
Первый способ похож на работу напильника. Твёрдая частица прижата кромкой к штоку и при каждом ходе срезает тонкий слой резины. На кромке остаются продольные борозды по направлению движения, кромка теряет острый угол и натяг. Второй способ связан со свободными частицами, которые перекатываются между резиной и металлом: износ идёт равномернее, кромка становится матовой и закругляется.
Третий способ опаснее всего для узла. Частица вдавливается в резину и остаётся в ней, после чего уже сама манжета режет шток. Со временем на штоке появляются риски, и даже новая кромка начинает изнашиваться с первых ходов. Справочник ERIKS по отказам колец описывает абразивный отказ как сплющенную сторону сечения или линии износа параллельно движению. Среди причин там названы абразив в системе, слишком шероховатый металл, слишком гладкий металл без удержания смазки, плохая смазка и температура выше допустимой.
Как выглядит абразивный износ уплотнения?
Абразивный износ уплотнения выглядит как продольные борозды на кромке по направлению движения штока или как полоса вокруг кромки вращающегося вала, иногда с плоской гранью на одной стороне сечения. Кромка матовая, закруглена и потеряла натяг, в резине видны вдавленные частицы. На штоке или валу под кромкой часто есть такие же риски. Трещин в глубину при этом обычно нет, твёрдость резины почти не меняется.
Пыль снаружи заходит по штоку на обратном ходе
У цилиндров спецтехники, прессов и дозаторов абразив чаще всего приходит снаружи. На выдвинутый шток оседает пыль, цемент, уголь, песок с реагентами. При втягивании шток несёт эту плёнку к уплотнению, и задача грязесъёмника в том, чтобы снять её до манжеты. Если кромка грязесъёмника стёрта или его корпус сидит в канавке неплотно, пыль идёт под манжету вместе с тонкой плёнкой масла и образует абразивную пасту.
Отсюда простое правило ремонта: манжету штока не меняют без грязесъёмника. В пыльных условиях берут грязесъёмник с жёсткой кромкой из полиуретана, двухкромочный или в металлической обойме, а зимой с кромкой, которая скалывает лёд со штока. Тип грязесъёмника гидроцилиндра выбирают по пыли и морозу, а его посадку проверяют по размерам канавки.
Пульпа и шлам изнашивают уплотнение изнутри насоса
В насосах пульпы, шлама, бетона и сточных вод абразив находится в самой среде. Частицы под давлением заходят в зазор между набивкой и валом или между парами торцевого уплотнения и работают там постоянно. Скорость износа растёт с концентрацией твёрдой фазы и с размером частиц, которые помещаются в зазор.
Основная защита в таких насосах держится на промывке. Чистую воду подают в зону уплотнения под давлением чуть выше давления в камере насоса, например через фонарное кольцо сальниковой набивки, и поток воды не пускает частицы к поверхностям трения. Торцевые уплотнения для абразивных сред собирают с твёрдыми парами из карбида кремния или карбида вольфрама. Без промывки даже твёрдая пара изнашивается заметно быстрее.
Окалина и стружка после ремонта режут новые манжеты
Третий источник абразива находится внутри гидросистемы. Это продукты износа насоса и цилиндров, ржавчина, грязь, попавшая при доливке из открытой тары, и окалина со сварки трубопроводов. Особенно опасны первые часы после ремонта: стружка и окалина, оставшиеся в полостях, разносятся маслом и режут только что установленные уплотнения.
Перед пуском после ремонта систему промывают, фильтры меняют, масло доливают через фильтр. Требование к чистоте масла по коду ISO 4406 берут из паспорта гидросистемы или насоса, и анализ пробы показывает, когда пора менять масло, раньше, чем появится течь. Если на нескольких цилиндрах одной машины одинаковые риски на поршневых уплотнениях, а грязесъёмники целы, ищут абразив в масле.
Риски на штоке продолжают износ после замены манжеты
Металл под уплотнением изнашивается вместе с резиной. Мягкий или тонко хромированный шток быстро покрывается рисками, а каждая риска становится каналом, по которому масло уходит наружу и грязь заходит внутрь. Новая манжета на таком штоке живёт меньше прежней, и это часто принимают за плохой материал.
Риски устраняют до установки нового уплотнения: шлифуют и хромируют шток заново или ставят ремонтную втулку на вал. После восстановления сверяют шероховатость с требованием к уплотнению. Слишком гладкая поверхность не удерживает смазочную плёнку, и кромка изнашивается от сухого трения. Значения Ra и Rz для штока, вала и канавки задают по таблицам шероховатости под уплотнение и паспорту манжеты.
Стойкость к истиранию в паспорте измеряют разными методами
В паспорте или протоколе на резину стойкость к абразиву указывают по одному из двух стандартов. ГОСТ 426-77 определяет сопротивление истиранию при скольжении: два образца прижимают к вращающемуся диску со шлифовальной шкуркой, по стандарту нагрузка на пару образцов 26 Н, скорость скольжения 0,30 м/с. Результат выражают как сопротивление истиранию в Дж/мм³ или как истираемость в м³/ТДж. Ограничение срока действия стандарта снято, он применяется.
Второй метод задаёт ГОСТ ISO 4649-2024, введённый в России с 1 июля 2025 года: он идентичен ISO 4649:2017, а действующая международная редакция стандарта: ISO 4649:2024. Образец истирают о шкурку на вращающемся цилиндрическом барабане, метод A с неподвижным образцом, метод B с вращающимся. Результат дают как относительную потерю объёма или как индекс сопротивления истиранию.
Цифры двух методов между собой не сравнивают: другие абразив, нагрузка и путь трения. Когда сравниваете две смеси, просите результат по одному стандарту и одному методу. Лабораторное число ранжирует смеси между собой, ресурс в вашем узле оно не предсказывает: при выборе между полиуретаном и резиной решают ещё температура, среда и тип абразива.
Материал кромки выбирают по типу абразива и температуре
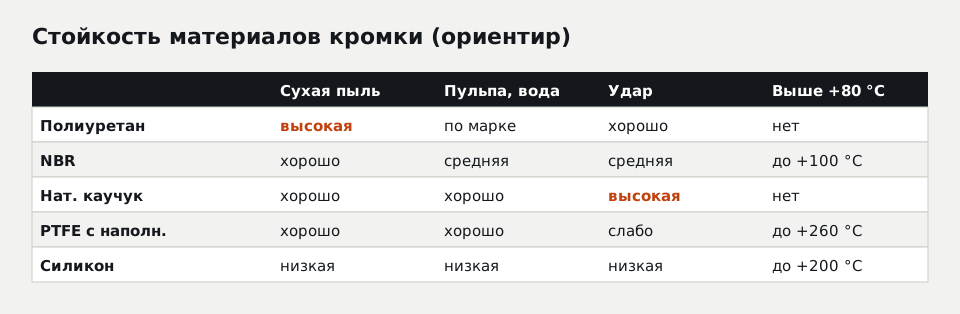
Полиуретан на мелком сухом абразиве обычно держится дольше резины, поэтому из него делают грязесъёмники и манжеты техники. Его ограничение в горячей воде и паре: по таблице температур на сайте длительная работа полиуретана общего назначения до +80 °C. Натуральный каучук хорошо переносит удар крупного абразива и применяется в футеровке и скребках. Силикон к истиранию слабый, в абразивных подвижных узлах его не ставят.
| Материал | Мелкая сухая пыль | Пульпа, вода | Крупный абразив с ударом | Нагрев выше +80 °C |
|---|---|---|---|---|
| Полиуретан | высокая стойкость | по марке, нужна гидролизостойкая | хорошо | не применяется |
| NBR | хорошо | средняя | средняя | до +100 °C |
| Натуральный каучук | хорошо | хорошо | высокая стойкость | не применяется |
| PTFE с наполнителем | хорошо в паре с эластомером | хорошо | слабо | до +260 °C |
| Силикон | низкая | низкая | низкая | до +200 °C |
Данные в таблице служат ориентиром для марок общего назначения; марка, твёрдость и наполнитель фиксируются в КП под конкретный узел.
Какой материал уплотнения стоек к абразиву?
Материал уплотнения для абразива выбирают по типу частиц и температуре. На мелкой сухой пыли и грязи у штоков дольше служат полиуретановые манжеты и грязесъёмники. На крупном абразиве с ударом лучше работает натуральный каучук. В горячей воде и выше +80 °C полиуретан общего назначения не подходит, там берут NBR, HNBR или PTFE с наполнителем. Силикон в абразивных подвижных узлах не применяют.
Защиту узла собирают из нескольких рубежей
Один барьер в пыльном узле редко справляется. На штоке работают гофра или пыльник снаружи, грязесъёмник и затем манжета. На валу в пыльном цехе ставят V-ring, лабиринт или их сочетание перед манжетой, а в тяжёлых случаях подают в полость чистый воздух с небольшим избытком давления. Лабиринт ничего не касается и не изнашивается, а пыль задерживается в его каналах. Лабиринтное уплотнение вала перед манжетой продлевает её жизнь в пыльном цехе без дополнительного трения.
Каждый рубеж обслуживают по своему графику. Порванный пыльник хуже снятого: внутри него скапливается влажная грязь и лежит прямо на штоке. Лабиринт с консистентной смазкой периодически заправляют, иначе каналы забиваются пылью. Промывку насосов проверяют по расходу и давлению воды, а не по наличию трубки.
КП на износостойкое уплотнение называет материал и основание выбора
При переходе на другой материал из-за абразива полезно, чтобы коммерческое предложение отвечало не только на вопрос цены. В нём должно быть видно, что именно вы получите и почему выбран этот материал. Тогда через полгода можно сравнить ресурс и понять, сработала ли замена.
- изделие и его обозначение или артикул, размеры или ревизия чертежа;
- материал с маркой и твёрдостью, а если вы задали материал сами, пометка «по спецификации заказчика»;
- основание подбора: тип абразива, температура, среда, скорость, из вашей заявки;
- метод испытания на истирание, если показатель указан (ГОСТ 426 или ISO 4649, метод);
- количество, цена с НДС, срок, оплата, доставка;
- документы на материал и срок действия предложения.
Если основание подбора в КП пустое, материал выбран по аналогии, и это стоит уточнить до запуска.
Ресурс после замены сравнивают по наработке
Эффект от нового материала или защиты видно только в цифрах. Записывают дату установки, моточасы или циклы, причину снятия и вид износа на снятой детали. Пример: если манжеты одного цилиндра меняли каждые 400 моточасов, а после замены грязесъёмника и восстановления штока снятая манжета через 800 моточасов ещё держит натяг, результат виден без лаборатории.
Для расчёта износостойкого уплотнения изготовителю нужны размеры или образец, тип абразива, температура, среда и скорость. Грязесъёмники, манжеты и скребки из полиуретана льют или точат по чертежу, а манжеты и сальники из NBR, FKM и других резин подбирают под нагрев и среду. Фото снятой изношенной детали рядом с линейкой помогает выбрать материал точнее, чем одно название узла.
Вопросы и ответы
Нужен ли грязесъёмник, если шток закрыт гофрой?
Можно ли поставить новую манжету на шток с рисками?
Помогает ли более твёрдая резина против абразива?
Как понять, что уплотнение изнашивает абразив изнутри гидросистемы?
Проверочный список «Почему течёт уплотнение» и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30