Уплотнения для пивоварни: от варочного порядка до розлива
Уплотнения для пивоварни подбирают отдельно для горячей стороны с суслом до +100 °C и для холодной с танками и хмелем, а базовым материалом обеих остаётся пищевой пероксидный EPDM. Частая ошибка: заказывать «пищевую резину» одной строкой на всю пивоварню, не разделяя горячую и холодную сторону и не проверяя, на какую марку смеси выписан документ. Если в заявке у каждого узла названы температура, продукт и программа мойки, комплект на варочный порядок, танки и линии собирают по образцам одним заказом.
Пивоварня проходит за сутки весь диапазон, который вообще бывает на пищевом производстве. Затор греют ступенями до +76…+78 °C, сусло кипит около +100 °C, через час его охлаждают до температуры брожения, а дображивание идёт при температуре около 0 °C. Сверху ложится мойка горячей щёлочью и кислотой, местами пропарка. Одно и то же кольцо клампа DN 50 может стоять и на горячей, и на холодной линии, и по размеру они взаимозаменяемы, а по нагрузке нет.
Горячая и холодная сторона пивоварни нагружают резину по-разному
Горячая сторона включает заторный и сусловарочный котлы, фильтрационный чан, вирпул, теплообменник сусла и трубопроводы между ними. Здесь уплотнения работают в сладком сусле и горячей воде при +70…+100 °C, а после варки получают щелочную мойку и иногда пар. Главный риск на этой стороне связан с температурой: старение, усадка, затвердевание, остаточная деформация кольца.
Холодная сторона начинается после охладителя: аэрация сусла, ЦКТ и форфасы, фильтрация, буферные танки, розлив. Продукт здесь кислый (pH пива обычно около 4–4,5, ориентир), содержит спирт и растворённый CO₂, а температура держится от 0 до +20 °C. Риски другие: набухание от компонентов продукта и хмеля, подсос воздуха через изношенные мелкие кольца, перенос запаха. Поэтому одна марка на всю пивоварню бывает компромиссом, и узлы в заявке делят на эти две группы.
| Зона | Продукт и среда | Температура, ориентир | Чего опасаться |
|---|---|---|---|
| Затор и варка | затор, сусло, горячая вода | до +100 °C | старение, остаточная деформация |
| Охладитель сусла | сусло и охлаждающая вода | от +100 до +10 °C | перепады, затвердевание прокладок |
| ЦКТ и форфасы | пиво, дрожжи, CO₂ | от 0 до +20 °C | набухание, подсос воздуха |
| Сухое охмеление | пиво с хмелем | +12…+20 °C | эфирные масла хмеля, запах |
| Фильтры и розлив | пиво, CO₂ | от 0 до +5 °C | износ мелких колец |
| Мойка всех зон | щёлочь, кислота, пар | до +85 °C, пар выше | химическая стойкость марки |
Температуры в таблице даны как ориентир для типового пивоваренного процесса; для подбора берут фактические значения из технологической карты пивоварни.
Варочный порядок держит пищевой EPDM и силикон на крышках
На котлах и вирпуле больше всего уплотнений люков, мешалок, сливных клапанов и датчиков. Пероксидный EPDM держит горячее сусло и мойку без потери формы. В испытаниях Trelleborg (публикация о CIP и SIP для уплотнений) EPDM выдерживал пар до +150 °C в присутствии кислорода, а FKM и HNBR при стерилизации паром +125…+140 °C оказались за пределами работоспособности. Для варочного порядка с пропаркой это сразу отсекает часть материалов, которые иногда предлагают «для горячей стороны».
Люки котлов и вирпула открывают часто, а их крышки после многих лет нагрева часто уже не идеально плоские. На такой крышке выручает мягкая силиконовая прокладка (ориентир 40–50 Shore A, твёрдость уточняют по образцу): она добирает неровность при слабом прижиме. На сливных клапанах, кольцах насосов и соединениях, через которые прокачивают горячую щёлочь, силикон не ставят: Trelleborg исключил его из испытаний после слабых предварительных результатов в щелочных средах и в остром паре. Сравнение двух материалов на конкретном узле удобно вести по разбору силикон или EPDM.
ЦКТ и форфасы теряют герметичность на мелких кольцах
Уплотнение большого люка танка видно и меняется по графику. Сложнее с мелочью: кольца датчиков температуры и давления, пробоотборных кранов, предохранительных клапанов, шпунт-аппаратов, моечных головок. Каждое такое кольцо стоит в зоне продукта или CO₂, и утечка через него означает подсос воздуха или потерю давления в танке. Для пива подсос кислорода опаснее капельной течи: он портит партию, а внешне узел остаётся сухим.
Рабочее давление CO₂ в танке и настройку предохранительного клапана берут из паспорта конкретного ЦКТ, и эти числа идут в заявку на уплотнения. Кольца импортных датчиков часто дюймовые, и их размер определяют по образцу или по таблицам стандарта: на глаз дюймовое кольцо легко спутать с близким метрическим.
Любые работы с уплотнениями танка выполняет допущенный персонал только на остановленном танке: продукт слит, давление CO₂ сброшено до атмосферного, танк проветрен, остыл и промыт водой, подача моющих растворов и пара перекрыта. Работы внутри ёмкости ведут по допуску с контролем воздуха: CO₂ скапливается в нижней части танка и в приямках.
Сухое охмеление добавляет к нагрузке эфирные масла хмеля
При сухом охмелении хмель вносят прямо в танк на холодной стороне, и концентрация хмелевых эфирных масел в пиве у люка, клапанов и пробоотборника заметно выше, чем после варки. Эфирные масла хмеля по химии ближе к углеводородам, а EPDM к маслам и углеводородам нестоек: это общее свойство материала, которое производители уплотнений указывают в таблицах стойкости. При обычной дозировке хмеля пищевой EPDM работает, но на пивоварнях с интенсивным сухим охмелением кольца узлов, через которые вносят хмель, проверяют на набухание чаще остальных.
Второй вопрос касается запаха. Резина, которая впитала ароматику хмелевого сорта, может отдавать её следующей партии другого сорта. Если пивоварня варит сорта с разной хмелевой программой в одних танках, это указывают в заявке, и изготовитель предлагает марку под такой режим или PTFE в узлах, где форма это допускает. Ресурс такой марки до испытаний на конкретной пивоварне не обещают.
Какой материал уплотнений нужен для ЦКТ с сухим охмелением?
Для ЦКТ с сухим охмелением основой остаётся пищевой пероксидный EPDM: он держит пиво, CO₂, холод и мойку танка. Слабое место EPDM в этом режиме связано с эфирными маслами хмеля, которые близки к углеводородам. Кольца люка внесения хмеля, клапанов и пробоотборника проверяют замером сечения после нескольких циклов. Если сечение растёт больше чем на 3–4 % (ориентир: около 10 % по объёму, предел по шкале Trelleborg), марку пересматривают: подбирают маслостойкую пищевую смесь или PTFE в узлах, где он подходит по конструкции.
Мойка задаёт срок службы сильнее, чем пиво
Слабокислое пиво с несколькими процентами спирта резину почти не трогает, а моющие растворы пивоварни бьют по ней после каждой варки. Нагрузку по фазам мойки раскладывают так же, как для уплотнений контура CIP; пивоварне из тех же испытаний полезна одна деталь. Две пероксидные марки EPDM в одной серии тестов вели себя по-разному: одна дала усадку 8 % в горячей щёлочи с поверхностно-активными добавками и набухла на 8 % в кислотном дезинфектанте с надуксусной кислотой, другая в обеих средах почти не изменилась.
Отсюда практический вывод для пивоварни, где после каждой варки идёт щелочная мойка, а танки дезинфицируют надуксусной кислотой. Название «пищевой EPDM» марку не определяет, и в заявке указывают моющие средства по названию, концентрации и температуре. Изготовитель тогда выбирает смесь, по которой у производителя сырья есть данные стойкости к этим растворам.
Почему уплотнения на пивоварне служат меньше, чем обещал поставщик?
Уплотнения на пивоварне чаще всего выходят из строя из-за программы мойки, а пиво для них среда мягкая. Нагрузку дают горячая щёлочь с присадками, кислотные дезинфектанты на основе надуксусной кислоты и пропарка. Разные марки пищевого EPDM реагируют на эти растворы по-разному, вплоть до усадки или набухания на 8 % за неделю испытаний при +80 °C. Срок службы прогнозируют только для марки, у которой есть данные стойкости к конкретным моющим средствам пивоварни, с концентрацией и температурой.
Привкус от резины проверяют до замены всего комплекта
Посторонний привкус после замены уплотнений обычно появляется на холодной стороне, где пиво долго стоит в контакте с резиной. Причиной бывают смеси серной вулканизации, непищевые наполнители или свежие кольца с остатками технологических смазок. Пероксидная вулканизация даёт меньше летучих продуктов; чем пероксидный EPDM отличается от серного по запаху и стойкости к пару, проверяют до выбора марки.
Новый материал на пивоварне разумно проверять на одном-двух танках перед заменой всего комплекта: поставить кольца, пройти полный цикл с мойкой и дегустацией, только потом заказывать остальное. Перед установкой кольца промывают по той же процедуре, что и оборудование, и не смазывают непищевыми смазками.
Клампы и молочные муфты считают по стандартам соединений
Больше всего одинаковых уплотнений на пивоварне приходится на разборные соединения трубопроводов и шлангов. На одной пивоварне встречаются клампы двух систем, DIN 32676 и ISO 2852, и резьбовые молочные муфты DIN 11851, и если варочный порядок и танки поставлены разными производителями, системы на одной линии могут не совпадать. Размеры кольца клампа зависят от серии стандарта и наружного диаметра трубы, поэтому для одного номинального размера встречаются разные кольца, а кольцо молочной муфты DIN 11851 в кламп не встанет.
Для заявки на соединения достаточно таблицы: стандарт, номинальный размер, число соединений, на какой стороне они стоят, как часто разбираются. Шланговые соединения, которые переставляют при каждой перекачке, теряют кольца быстрее всего, и их запас держат отдельно.
| Что указать по соединению | Пример записи |
|---|---|
| Стандарт соединения | кламп DIN 32676 или ISO 2852, муфта DIN 11851 |
| Номинальный размер | DN 25, DN 40, DN 50 или дюймовый размер трубы |
| Сторона | горячая (сусло) или холодная (пиво) |
| Разборка | при каждой перекачке, при мойке, по графику |
| Количество | соединений на линии плюс запас на потери |
Изготовитель подписывает свои предположения в КП отдельно
На пивоварне с импортным оборудованием часть данных неизвестна: марка исходных колец, твёрдость, точный режим пропарки. Если изготовитель молча додумывает эти параметры, при отказе невозможно понять, что было задано пивоварней, а что предложено со стороны. Поэтому данные пивоварни и предположения изготовителя разделяют с первой заявки.
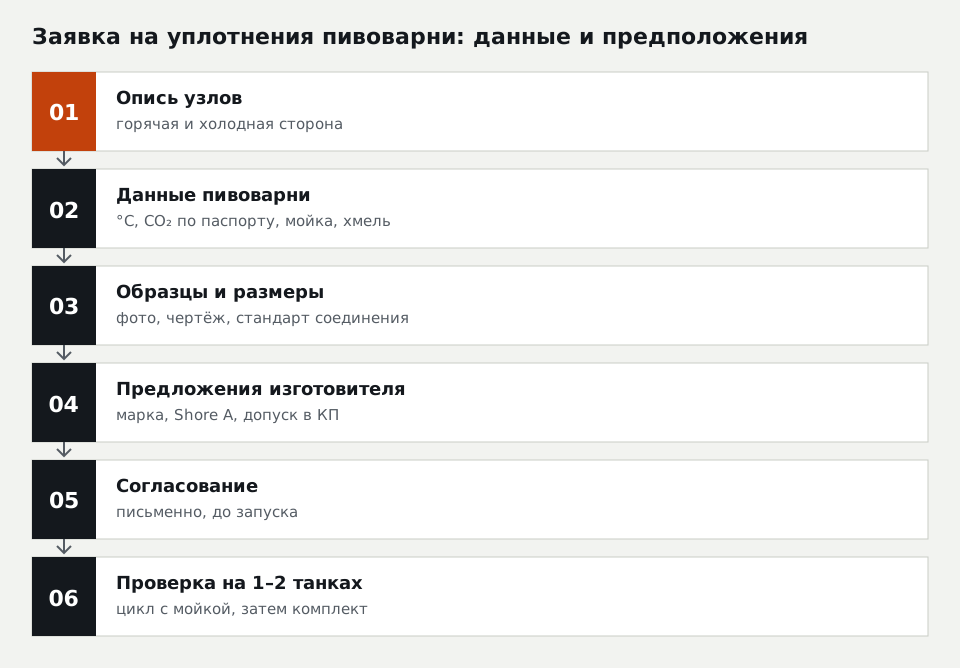
- Опись узлов с делением на горячую и холодную сторону.
- Данные пивоварни: температуры, давление CO₂ по паспорту танка, моющие средства, сухое охмеление.
- Образцы, фото или чертежи, размеры соединений по стандарту.
- Предложения изготовителя: марка, твёрдость, допуск, отмеченные в КП как предложение.
- Письменное согласование этих предложений пивоварней.
- Проверка новой марки на одном-двух танках, затем весь комплект.
Пример: кольцо люка ЦКТ снято, исходная марка неизвестна, твёрдость по прибору 70 Shore A. В КП пишут «материал: пищевой пероксидный EPDM, твёрдость 70 ±5 Shore A — предложение изготовителя по образцу и данным мойки» и отдельно «размеры по образцу заказчика». Если через полгода кольцо набухнет, понятно, какой параметр пересматривать. Изделия с такими записями заказывают по образцу, и каждой позиции присваивается артикул вида P-000123, по которому следующий комплект повторяется без новых замеров.
Документы на контакт с пивом называют марку смеси
Пивоварня, которая покупает кольца без бумаг, при проверке не докажет, что резина в танке допущена к пищевому контакту. Внутри ЕАЭС допуск подтверждают экспертным заключением или протоколом испытаний по Единым требованиям (решение Комиссии Таможенного союза № 299). Если танки и розлив импортные, поставщик смеси часто держит ещё декларацию по FDA 21 CFR 177.2600 или Регламенту (ЕС) № 1935/2004, и её стоит попросить вместе с основным документом.
Документ проверяют по названию марки: он должен называть ту же смесь, что стоит в КП, а не тип каучука. Для пивоварни дополнительно смотрят, какие модельные среды были в испытаниях: кислые и спиртосодержащие среды ближе всего к пиву. Какие ещё признаки отличают допущенную пищевую резину от технической, полезно сверить до приёмки, а для пищевых линий других отраслей подходят уплотнения для пищевого оборудования.
Опись узлов собирают до плановой остановки
Замена уплотнений на пивоварне обычно совпадает с остановкой на обслуживание, и комплект должен прийти до неё. Опись делают заранее: обходят линию от заторного котла до розлива, по каждому узлу записывают тип уплотнения, размер или стандарт соединения, количество, сторону и моющий режим. Нестандартные кольца люков и датчиков снимают по одному на остановленном узле со сброшенным давлением, остывшем и промытом, фотографируют на листе с линейкой или отправляют образец.
Уплотнения розлива имеют свою специфику: тысячи циклов в смену и много мелких колец налива; их перечень удобнее вести отдельной таблицей, как это сделано для уплотнений линий розлива. Когда опись готова, по ней видно, где хватает одной марки EPDM, где нужен силикон на крышку, где PTFE, и какие позиции проверить на одном танке до заказа всего объёма.
Нормы приведены по состоянию на октябрь 2026 года. Данные о материалах — ориентир для марок общего назначения; материал, размеры и допуски для вашего узла фиксируются в КП после технической оценки.
Вопросы и ответы
Можно ли ставить на пивоварне кольца из обычной маслостойкой резины NBR?
Сколько запасных колец клампов держать на пивоварне?
Почему новое кольцо люка ЦКТ не садится в канавку после мойки?
Нужен ли отдельный документ на контакт уплотнений именно с пивом?
Excel-реестр уплотнений с датами замены и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30