EPDM пероксидный или серный: в чём разница
Пероксидный EPDM стоит заказывать, когда прокладка месяцами сжата при +120…+150 °C или в паре: серная смесь в таком узле твердеет и перестаёт держать натяг. Окупится ли переплата, зависит от трёх строк в описании узла: температура на резине, пар или пропарка и интервал между заменами. Для батареи отопления и уличной двери хватает серной резины, а на пластинах теплообменника ГВС, в автоклаве и на мойке с пропаркой выбор системы сшивки определяет, через сколько месяцев узел снова откроют.
EPDM получает свойства прокладки при вулканизации, когда молекулы каучука сшивают в сетку. В серной системе мостики между цепями состоят из атомов серы, в пероксидной органическая перекись связывает цепи напрямую, углерод с углеродом. Связи серы при длительном нагреве рвутся и перестраиваются, и сетка «запоминает» то положение, в котором резину держали сжатой. Прямая связь углерод с углеродом прочнее, поэтому пероксидная резина дольше возвращается в исходную форму после снятия нагрузки.
Пероксидная смесь держит температуру на 25–30 градусов выше
Поставщики уплотнений дают близкие ориентиры: серный EPDM работает примерно до +120 °C, пероксидный длительно до +150 °C (сравнение систем сшивки, jiorings.com). У отдельных серных рецептур граница немного выше, её смотрят в паспорте смеси. Ниже этих цифр обе смеси служат, выше серная резина быстро твердеет и трескается.
Для узла важна температура самой резины, а не теплоносителя в трубе. На прокладке пластинчатого теплообменника ГВС при подаче +110 °C, пиках и промывках резина живёт рядом с пределом серной смеси. На радиаторе отопления с графиком 95/70 до этой границы далеко. Температура насыщенного пара задана давлением: при 0,4 МПа избыточного это около +152 °C, при 0,5 МПа около +159 °C, то есть выше длительного ориентира даже для пероксидной смеси. Поэтому на паровую арматуру, автоклавы и стерилизаторы серный EPDM не ставят, а пероксидный берут, только если паспорт марки покрывает температуру насыщения при рабочем давлении с учётом пиков.
Чем пероксидный EPDM отличается от серного?
Пероксидный EPDM отличается от серного типом сшивки: перекись соединяет цепи каучука прямой связью углерод с углеродом, сера соединяет их мостиками из своих атомов. Поэтому пероксидная смесь держит длительно около +150 °C против примерно +120 °C у серной, меньше «садится» под сжатием в горячей воде и паре и не темнит металл. Серная смесь дешевле и прочнее на разрыв и раздир.
Остаточная деформация решает, когда горячая прокладка потечёт
Прокладка держит среду, пока давит на фланец или пластину. Если резина при нагреве «села» и не отжимается обратно, натяг пропадает, и течь появляется при первом же остывании узла. Эту потерю упругости меряют как остаточную деформацию при сжатии по ГОСТ Р ИСО 815-1-2017: образец сжимают обычно на 25 % высоты, выдерживают при заданной температуре и смотрят, какую часть сжатия он не вернул.
Для двух систем сшивки производители колец дают одну и ту же картину: серная смесь по остаточной деформации средняя, пероксидная очень низкая. Паспорт, где написано «КОДС 20 %», без режима ничего не значит: 20 % после 22 часов при +100 °C и 20 % после 70 часов при +150 °C описывают разные резины. Поэтому, сравнивая два предложения на горячий узел, запрашивают значения при одной температуре и одной выдержке, близких к режиму вашей прокладки. Режимы испытания и типовые значения для разных резин сверяют с данными об остаточной деформации сжатия.
Серная смесь выигрывает на разрыве, раздире и в цене
Серную вулканизацию не стоит считать устаревшей. По данным изготовителей колец, у серного EPDM выше прочность при растяжении и сопротивление раздиру, а рецептура принимает больше видов наполнителей (globaloring.com). Для уплотнителей дверей, люков, профилей, которые трутся, рвутся о кромки и гнутся на морозе, это полезные свойства.
Ещё один довод за серную смесь даёт технология. Профили и шнуры большой длины вулканизуют непрерывно, и серные смеси для этого привычнее и дешевле. На уличных уплотнителях, холодной воде, воздухе и в вентиляции пероксидный EPDM дорогой запас, который никогда не будет использован. Выбор между EPDM и нитрилом для масляных сред решают другие свойства, система сшивки там ничего не меняет.
Матрица по узлам показывает, где переплата окупается
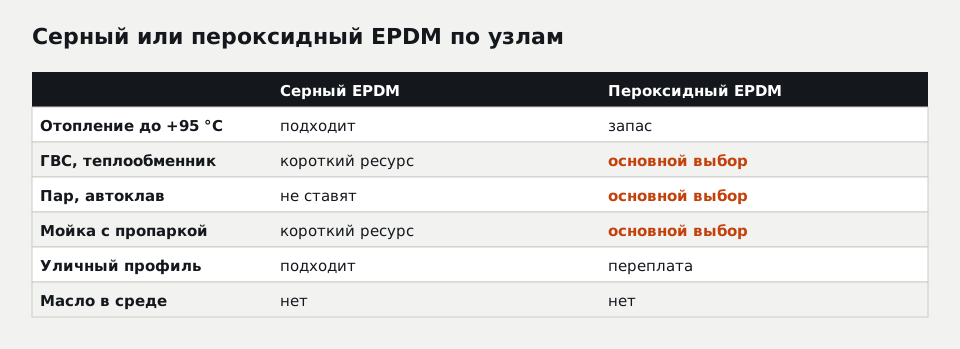
Матрица собирает решения по шести типовым узлам. Отопление до +95 °C серная смесь держит, пероксидная там идёт с запасом. Теплообменник ГВС и мойка с пропаркой сокращают ресурс серной резины, для них основной выбор пероксидный EPDM. На паровой арматуре и автоклавах серный EPDM не ставят. Уличный профиль серной смесью закрывается полностью, пероксид там переплата. Если в среде есть масло, не подходит ни одна из смесей.
Где достаточно серного EPDM?
Серного EPDM достаточно там, где резина не нагревается выше +95–100 °C и не встречает пара: в системах отопления, на холодной и технической воде, в вентиляции, на уплотнителях дверей, окон, шкафов и люков. В этих узлах серная смесь служит годами и стоит дешевле, а её более высокая прочность на разрыв полезна для профилей, которые трутся и гнутся. Масло исключает любой EPDM, независимо от сшивки.
Систему вулканизации по внешнему виду детали не определить
Серная и пероксидная прокладки одинаково чёрные, одной твёрдости и одинаково пахнут резиной. Твердомер, линейка и осмотр их не различат. Определить систему сшивки можно двумя путями: по документу на смесь, где она названа, или по испытанию на остаточную деформацию при повышенной температуре, где пероксидная смесь покажет заметно меньший процент.
Косвенный признак даёт металл. Серная резина в контакте с медью и серебром со временем оставляет тёмные пятна сульфидов, а пероксидная металл не окрашивает. На латунной арматуре это видно при разборке, но для приёмки новой партии признак бесполезен. Если поставщик не может письменно назвать систему вулканизации, разумно считать, что поставлена серная смесь.
Как узнать, какой EPDM поставили в узел?
Поставленный в узел EPDM проверяют по бумагам и по поведению в нагреве. В документе на смесь ищут слова «пероксидная вулканизация» или peroxide cured. Если документа нет, отрезок прокладки сжимают на четверть высоты в струбцине, держат сутки в термошкафу при температуре узла и меряют, сколько он вернул: пероксидная резина восстановится заметно лучше серной. Цвет, твёрдость и запах для такой проверки бесполезны.
Отказ горячей прокладки разбирают по фактам до спора о смеси
Прокладки теплообменника из EPDM потекли через полгода, и первая версия у всех одна: прислали серную резину. Версию проверяют фактами, а начинают с безопасности: узел останавливают и отсекают, давление сбрасывают, дают остыть, и только после этого его разбирает допущенный персонал по правилам предприятия. Затем собирают то, без чего разговор с изготовителем пойдёт по кругу:
- фото снятых прокладок с обеих сторон и крупно места течи;
- сколько прокладок из комплекта дали течь и где они стояли в пакете;
- номер партии, артикул или номер КП, по которому заказывали;
- что записано о материале в КП: просто «EPDM» или с системой вулканизации;
- рабочие температуры, пики, наличие пара или пропарки, моющие растворы;
- были ли масло, смазка при сборке или следы нефтепродуктов в контуре;
- высота сечения снятой прокладки рядом с неработавшей из того же комплекта.
Если снятая резина набухла, стала липкой и мягкой, причина в масле или смазке, и смена системы сшивки не поможет. Если она затвердела, потрескалась по кромке и сохранила форму канавки, это потеря упругости от нагрева, и тогда вопрос к смеси и к тому, что о ней написано в КП. Претензию с этими фактами оформляют по общему порядку рекламации на РТИ, приложив к ней строку КП о материале.
Остаточную деформацию снятой прокладки оценивают по трём высотам
Грубую оценку можно сделать без лаборатории, тем же расчётом, что в стандарте. Нужны три высоты: исходная высота новой прокладки h₀, высота, до которой её сжимала канавка или затяжка hₛ, и высота снятой прокладки после суток отдыха h₁. Остаточная деформация равна (h₀ − h₁) / (h₀ − hₛ) × 100 %.
Пример с условными цифрами: прокладка пластины высотой 5,0 мм, в собранном пакете сжата до 3,75 мм, то есть на 25 %. После полугода работы и суток на столе её высота 4,3 мм. Расчёт: (5,0 − 4,3) / (5,0 − 3,75) = 0,56, остаточная деформация около 56 %. Прокладка вернула меньше половины сжатия, и при остывании пакета натяга на пластину уже не хватает. Такая цифра на прокладке, которая работала ниже +120 °C, говорит о слабой смеси или перегреве, ошибка сборки так не выглядит.
Масло одинаково губит серный и пероксидный EPDM
Пероксидная сшивка поднимает температуру и снижает остаточную деформацию, но не меняет химию каучука. В минеральном масле, дизельном топливе и бензине любой EPDM набухает, и в справочнике Parker ORD 5700 этиленпропилен получает для нефтяного масла низшую оценку. Капля минеральной смазки на кольце при сборке теплообменника выводит пероксидную прокладку из строя так же, как серную.
Поэтому при разборе отказа сначала исключают масло, а уже потом обсуждают вулканизацию. Если в контуре возможен нефтепродукт, выбор уходит от EPDM к другим каучукам. Для горячей воды и пара с маслом нужна отдельная техническая оценка смеси.
В спецификации систему вулканизации пишут словами
Чертёж горячей прокладки с одной строкой «EPDM 70 Shore A» не защищает заказчика: любая смесь этого каучука формально ему соответствует. Для теплообменника, автоклава или мойки в графу материала вносят систему сшивки, твёрдость, рабочую и пиковую температуру и наличие пара, например: «EPDM пероксидной вулканизации, 70 Shore A, +130 °C, пик +140 °C, пропарка». Моющий раствор называют с концентрацией, если он есть.
Для расчёта термостойких прокладок и колец достаточно чертежа или образца, количества, температуры на резине с пиками, сведений о паре, пропарке и моющих средствах, а также требований к документам на смесь. Когда система вулканизации не указана заказчиком, предложенную смесь отмечают в КП отдельной строкой с основанием выбора, и это та самая строка, на которую опирается разбор при отказе. Твёрдость смеси выбирают вместе с остальными свойствами EPDM под давление и тип узла.
Нормы приведены по состоянию на октябрь 2026 года. Данные о материалах — ориентир для марок общего назначения; материал, размеры и допуски для вашего узла фиксируются в КП после технической оценки.
Вопросы и ответы
Насколько пероксидный EPDM дороже серного?
Подходит ли пероксидный EPDM для питьевой воды?
Отличается ли пероксидный EPDM цветом?
Можно ли ставить пероксидный EPDM на мороз?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30