Уплотнения для щелочной мойки CIP
Уплотнения для CIP-мойки чаще всего делают из пероксидного EPDM: он держит горячую щёлочь, разбавленную азотную кислоту и пар, но набухает от жиров продукта. Выбор зависит от двух условий: есть ли жир в продукте и есть ли в программе пропарка или стерилизация паром. Если продукт без жира, EPDM закрывает почти все узлы контура вместе с пропаркой; если продукт жирный, а мойка горячая, марку подбирают по узлу и проверяют замером набухания.
Продукт на молочной или соковой линии часто мягче для резины, чем мойка: молоко идёт при +4 °C, а вечером тот же клапан промывают щёлочью при +75…+80 °C, потом кислотой, потом горячей водой или паром. За год уплотнение проходит несколько сотен таких циклов. Если материал выбран под продукт без учёта мойки, отказ приходит через несколько месяцев и выглядит как «плохая партия колец».
Программа мойки задаёт нагрузку на уплотнение
Типичная программа CIP идёт фазами: предварительное ополаскивание, щелочная мойка, промежуточное ополаскивание, кислотная мойка, финальное ополаскивание, иногда дезинфекция или пропарка. Щёлочь обычно берут концентрацией 0,5–2 % по NaOH, азотную кислоту 0,5–1 % (данные по режимам CIP). Для пастеризаторов поставщики моющих средств рекомендуют щёлочь 1–2 % при 170–180 °F, то есть около +77…+82 °C, по 45–60 минут (рекомендации Hydrite).
Для подбора уплотнения берут параметры самой тяжёлой фазы: максимальная концентрация щёлочи с присадками, максимальная температура, длительность, число моек в сутки, наличие пропарки и её температура. Эти данные есть в технологической карте мойки, и их копию прикладывают к заявке на уплотнения.
EPDM держит щёлочь, кислоту и пар, но не жир
Пероксидный EPDM стал основным материалом уплотнений гигиенической арматуры: он стоек к горячей воде, пару, щелочным и кислотным моющим растворам. В испытаниях Trelleborg, описанных в публикации о CIP и SIP для уплотнений, EPDM назван отличным материалом для асептики, со стойкостью к пару до +150 °C в присутствии кислорода. Там же отмечено, что отдельные рецептуры EPDM хуже переносят интенсивные присадки к моющим растворам, поэтому одна марка EPDM может работать, а другая нет.
Слабое место EPDM: жиры, масла и эфирные масла. В сливках, сыре, сливочном масле, шоколаде EPDM набухает и размягчается, кольцо выдавливается из канавки, а уплотнение клапана теряет форму. Почему для мойки берут именно пероксидный EPDM и чем он отличается от серной вулканизации по стойкости к пару, стоит сверить до заказа.
FKM выигрывает на жире и проигрывает на щёлочи
Фторкаучук FKM стоек к жирам и маслам продукта, но водные моющие растворы для него тяжелы. В тех же испытаниях пищевые марки FKM показали заметную слабость в щелочных и кислотных средах: образцы разрушались в растворе гидроксида натрия и набухали больше чем на 65 % в смеси надуксусной кислоты с перекисью водорода. При стерилизации паром +125…+140 °C FKM и HNBR, по оценке авторов испытаний, уже за пределами работоспособности.
Поэтому на жирных продуктах с агрессивной мойкой выбор идёт между специальными щелочестойкими марками фторкаучука с подтверждением от производителя смеси, PTFE в седлах и оболочках колец и перфторэластомером FFKM для самых тяжёлых узлов. Полиуретан и NBR в контур горячей щелочной мойки обычно не ставят.
| Материал | Горячая щёлочь | Азотная кислота CIP | Пар, пропарка | Жир продукта |
|---|---|---|---|---|
| EPDM пероксидный | стоек | стоек | до +150 °C с кислородом | набухает |
| FKM пищевой общего назначения | разрушается | сильно набухает | за пределом при +125…+140 °C | стоек |
| HNBR | не подходит | набухает | за пределом при +125…+140 °C | стоек |
| Силикон VMQ | плохо | ограниченно | плохо | ограниченно |
| PTFE и FFKM | стойки | стойки | стойки | стойки |
Строки EPDM, FKM, HNBR и FFKM составлены по испытаниям Trelleborg (погружение на неделю при +80 °C), строки VMQ и PTFE — по общей химической стойкости этих материалов; таблица даёт ориентир для марок общего назначения. Марка для вашего контура выбирается по данным производителя смеси и фиксируется в КП.
Какой материал уплотнений выдерживает CIP-мойку щёлочью и кислотой?
Для CIP-мойки щёлочью и кислотой чаще всего выбирают пероксидный EPDM: он стоек к горячим растворам гидроксида натрия, разбавленной азотной кислоте и пару. Ограничение EPDM связано с продуктом: в жирах и маслах он набухает. Для жирных продуктов подбирают щелочестойкие марки FKM с подтверждением производителя смеси, PTFE или FFKM. Силикон и HNBR в контур горячей мойки обычно не ставят. Окончательную марку проверяют замером набухания после нескольких недель мойки.
Узлы контура мойки различаются по нагрузке
Одна линия содержит узлы с разной нагрузкой, и один материал на всё бывает компромиссом. Седловые и мембранные клапаны работают в продукте и в каждой фазе мойки, их уплотнения меняются чаще остальных. Кольца молочных и кламповых соединений неподвижны, но стоят прямо в потоке. Торцевые уплотнения и кольца насосов добавляют трение и нагрев. Прокладки крышек и люков ёмкостей моются распылительными головками и не всегда видят полную концентрацию раствора.
На линиях подачи моющих растворов, где продукта нет, жир не мешает, и EPDM работает без оговорок. На участке после сепаратора сливок или в маслоизготовителе та же марка EPDM набухнет. Поэтому в заявке для каждой позиции указывают, что течёт через этот узел: продукт, раствор или то и другое. Молочные линии, от танков приёмки до сепараторов, добавляют свои особенности уплотнений молочного оборудования.
Отказ после мойки разбирают по фактам
Уплотнение, которое после мойки «плывёт», разбухает или трескается, часто списывают на качество партии. Прежде чем менять изготовителя или материал, отказ разбирают по фактам. Все работы со снятием уплотнений выполняет допущенный персонал только на остановленном узле: линия выведена из мойки, давление сброшено, узел остыл и промыт водой, подача моющих растворов и пара перекрыта.
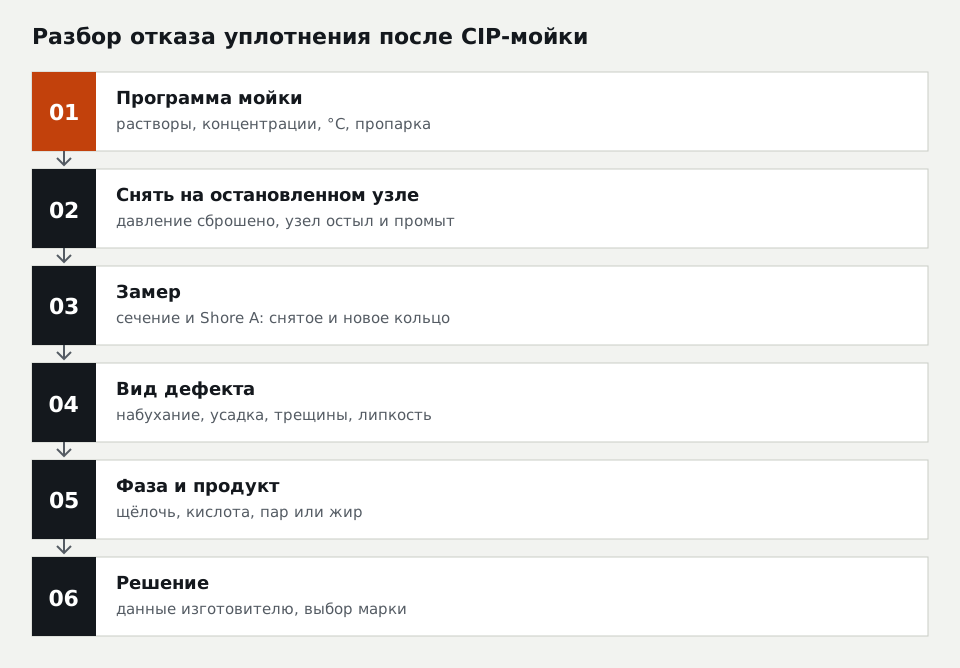
- Выписать программу мойки: растворы, концентрации, температуры, длительность, пропарка.
- Снять уплотнение на остановленном, остывшем и промытом узле.
- Замерить сечение и твёрдость снятого и нового кольца из той же партии.
- Записать вид дефекта: набухание, усадка, трещины, липкость, выдавливание.
- Сопоставить дефект с фазой мойки и продуктом узла.
- Передать данные изготовителю и решить по материалу.
По этим данным изготовителю отправляют фото снятого и нового кольца рядом, замеры, номер партии, число моек с момента установки и технологическую карту мойки. Если в рекламации нет программы мойки, обсуждать материал не на чем.
Набухание после мойки оценивают в процентах
Изменение объёма или сечения после контакта со средой даёт числовой критерий, который понятен и заказчику, и изготовителю. В методике испытаний Trelleborg (погружение по DIN 53521) принята простая шкала: изменение объёма меньше 5 % означает пригодный материал, 5–10 % пригодный с оговорками, больше 10 % непригодный. Ту же шкалу удобно применять к кольцу из рабочего узла как ориентир, понимая, что в узле на него действуют ещё сжатие и температура.
Пример: новое кольцо сечением 5,33 мм после двух месяцев мойки снято с сечением 5,70 мм при той же твёрдости. Рост сечения около 7 %, объём вырос примерно на 20 %, потому что кольцо набухает во всех направлениях. Это уже за пределом 10 %, поэтому марку для этого узла пересматривают по данным производителя смеси. Если сечение уменьшилось, а твёрдость выросла на 5–10 единиц Shore A, кольцо теряет пластификатор или стареет, и это другой механизм. Вымывание и химическое старение отличают от набухания резины в рабочей среде по своим признакам.
Почему уплотнения разбухают после CIP-мойки?
Уплотнения разбухают после CIP-мойки, когда материал кольца впитывает компоненты моющего раствора или продукта. Чаще всего это FKM общего назначения в горячей щёлочи и в пероксидных дезинфектантах или EPDM в жирном продукте, который остаётся в узле между мойками. Разбухшее кольцо не входит в канавку при сборке и выдавливается в зазор. Если сечение выросло больше чем на 3–4 %, марку кольца пересматривают по данным производителя смеси.
Силикон и PTFE закрывают узлы, где EPDM неудобен
Силикон VMQ мягкий и хорошо прилегает к неровной крышке, поэтому его ставят на люки, крышки ёмкостей и смотровые окна, куда раствор попадает распылением. В прокачиваемом контуре с горячей щёлочью и паром он уступает EPDM; выбор силикон или EPDM делают по конкретному узлу.
PTFE инертен ко всем растворам CIP и пару, но жёсткий и не возвращается после сжатия. Его ставят в седла клапанов, в оболочки колец с резиновым сердечником и в прокладки фланцев с ровными поверхностями. Для узлов с частой разборкой PTFE неудобен: каждая сборка требует новой прокладки.
Документы на пищевой контакт подтверждают марку смеси
Для пищевой линии подбор материала по стойкости к мойке ничего не значит без документа на контакт с продуктом. В России и ЕАЭС для материала уплотнения запрашивают экспертное заключение или протокол испытаний на соответствие Единым санитарно-эпидемиологическим и гигиеническим требованиям, утверждённым решением Комиссии Таможенного союза № 299. Для экспортных линий добавляют декларацию изготовителя смеси по FDA 21 CFR 177.2600 или по Регламенту (ЕС) № 1935/2004.
Документ проверяют по названию марки смеси: он должен называть ту же марку, что стоит в КП; общая формулировка «EPDM» марку не подтверждает. Если в документе указан один цвет или одна твёрдость, а заказана другая, это другая смесь. Пищевые уплотнения по чертежу и образцу заказывают с перечнем нужных документов в заявке, чтобы изготовитель сразу выбирал марку, на которую они есть.
Для подбора уплотнения CIP нужен один лист данных
Заявка на уплотнения контура мойки отличается от обычной тем, что к размерам и материалу добавляется программа мойки. Без неё изготовитель подбирает материал по продукту, и ошибка повторяется. В заявку включают: узел и оборудование, продукт и его жирность, технологическую карту мойки с концентрациями и температурами, наличие и температуру пропарки, число моек в сутки, нужные документы на пищевой контакт, размеры или образец.
Если на линии уже был отказ, к заявке прикладывают замеры снятого кольца и фото. По ним видно, какая фаза мойки разрушает материал, и подбор идёт от факта. Вся пищевая линия, от насосов до укупорки, предъявляет свои требования к уплотнениям для пищевого оборудования.
Нормы приведены по состоянию на октябрь 2026 года. Данные о материалах — ориентир для марок общего назначения; материал, размеры и допуски для вашего узла фиксируются в КП после технической оценки.
Вопросы и ответы
Можно ли ставить силиконовые уплотнения в контур CIP?
Нужно ли пересматривать материал уплотнений при смене моющего средства?
Какие документы на пищевой контакт нужны для уплотнений CIP?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30