Технический углерод в резине: марки по ГОСТ 7885 и что он даёт
Технический углерод в резине работает как усиливающий наполнитель: 30–70 массовых частей на 100 частей каучука поднимают прочность и стойкость к истиранию в несколько раз против ненаполненной смеси и делают деталь чёрной. Марки для резиновой промышленности описывает действующий ГОСТ 7885-86, от высокоактивной П 245 с удельной поверхностью около 109 м²/г до малоактивной Т 900 с 12–16 м²/г. Чем мельче частицы, тем прочнее резина, но тем сильнее она греется при вибрации и тем тяжелее перерабатывается. Для заказчика детали марка сажи скрыта в рецептуре смеси, а видно её по твёрдости, износу и нагреву в узле.
Каучук без наполнителя после вулканизации мягкий и непрочный, у многих синтетических каучуков прочность на разрыв в такой резине всего несколько мегапаскалей. Мелкие частицы углерода сцепляются с цепями каучука, и сетка начинает держать нагрузку совместно с наполнителем. Отсюда почти вся механика технической резины: прочность, раздир, износ.
Технический углерод усиливает каучук, мел только заполняет объём
Наполнители делят на усиливающие и инертные. Технический углерод и осаждённый кремнезём относятся к первым: на их поверхности каучук адсорбируется, и смесь становится прочнее, твёрже, лучше держит истирание. Мел, каолин и тальк больше удешевляют и утяжеляют смесь, прочность от них растёт слабо.
Дозировка в технических резинах обычно 30–70 массовых частей на 100 частей каучука, в мягких смесях меньше, в твёрдых и износостойких больше. Рядом с углеродом в составе резиновой смеси стоят каучук, вулканизующая система и пластификатор, но именно наполнитель сильнее всего меняет механику детали.
ГОСТ 7885-86 делит марки по способу получения и активности
Действующий ГОСТ 7885-86 распространяется на технический углерод для производства резины. Буква в марке обозначает способ получения: П печной, в основном из жидкого углеводородного сырья (П 701 из природного газа), К канальный, из газа в диффузионном пламени, Т термический, из природного газа. Цифры в стандарте не расшифровываются, а активность каждой марки названа словами.
| Марка | Активность по ГОСТ 7885-86 | Удельная поверхность, м²/г | Абсорбция ДБФ, см³/100 г |
|---|---|---|---|
| П 245 | печной, высокоактивный | внешняя 109 ± 4 | 103 ± 5 |
| П 234 | печной, активный | внешняя 98 ± 4 | 101 ± 4 |
| К 354 | канальный, активный | геометрическая 90–100 | не нормируется |
| П 324 | печной, активный | геометрическая 75–82 | 100 ± 5 |
| П 514 | печной, среднеактивный | геометрическая 50–57 | 101 ± 4 |
| П 701 | полуактивный | условная 33–39 | 65 ± 5 |
| П 803 | печной, малоактивный | условная 14–18 | 83 ± 7 |
| Т 900 | малоактивный | условная 12–16 | не нормируется |
Удельная поверхность говорит о размере частиц: чем она больше, тем частицы мельче и тем сильнее усиление. Абсорбция дибутилфталата показывает структурность, то есть насколько частицы срослись в цепочки. Высокоструктурный углерод сильнее повышает жёсткость и вязкость сырой смеси.
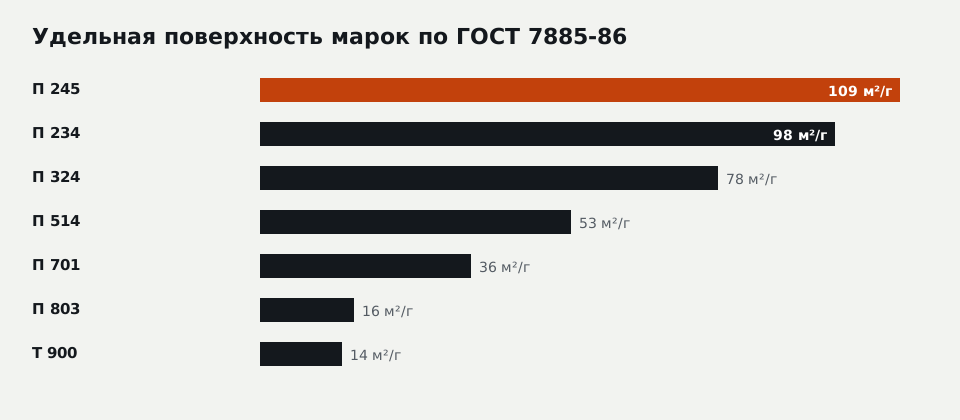
Мелкие частицы дают прочность и износ, крупные мягкость и эластичность
На схеме середины диапазонов удельной поверхности по ГОСТ 7885-86: П 245 около 109 м²/г, П 234 около 98, П 324 около 78, П 514 около 53, П 701 около 36, П 803 около 16, Т 900 около 14. Слева направо падает усиление и растёт лёгкость переработки.
Высокоактивные марки ставят туда, где деталь истирается и рвётся: протекторы, футеровки, скребки, обрезинка роликов. Среднеактивные и полуактивные закрывают большинство формовых и экструзионных РТИ: кольца, манжеты, профили, где нужна умеренная прочность и хорошая эластичность. Малоактивные П 803 и Т 900 вводят, когда нужна мягкость при большой доле наполнителя, малое теплообразование и низкая цена, например в уплотнительных профилях и смесях с высоким наполнением.
Твёрдость резины растёт вместе с долей углерода
Доля наполнителя почти напрямую задаёт твёрдость. Ориентир для марок общего назначения: каждая массовая часть полуактивного углерода добавляет около 0,5 единицы Shore A, активного немного больше. Пластификатор действует в обратную сторону, поэтому технолог балансирует их пару.
Пример расчёта с условными цифрами: ненаполненная нитрильная резина около 40 Shore A. Чтобы получить кольцо 70 Shore A, нужно добавить примерно 30 единиц, то есть 55–60 частей полуактивного углерода. Если ввести ещё 10 частей пластификатора для мороза, твёрдость упадёт на 4–6 единиц, и углерода понадобится уже 65–70 частей. Итог проверяют замером твёрдости по Шору на готовом образце, расчёт даёт только стартовую точку.
Что даёт технический углерод в резине?
Технический углерод в резине даёт прочность, стойкость к истиранию и раздиру, твёрдость и защиту от ультрафиолета. Ненаполненная резина на синтетических каучуках держит на разрыв несколько мегапаскалей, а наполненная активным углеродом в несколько раз больше. Обратная сторона: растёт теплообразование при вибрации, вязкость сырой смеси и плотность детали, а цвет становится только чёрным.
Активный углерод греет деталь при вибрации
Чем больше усиливающего углерода и чем он мельче, тем больше энергии резина теряет в каждом цикле деформации. Частицы трутся друг о друга и о цепи каучука, и часть работы уходит в тепло. Для неподвижной прокладки это неважно, а для виброопоры, амортизатора или ролика под нагрузкой это главный фактор нагрева и старения.
Поэтому для деталей с циклической нагрузкой выбирают марки с меньшей активностью или меньшую дозу, даже ценой износа. Чем больше гистерезис резины, тем горячее деталь на вибрации, и наполнитель вносит в него основную долю.
Сажа влияет на электрические свойства детали
Обычная чёрная резина остаётся изолятором или слабым проводником, потому что частицы в ней разделены каучуком. При большой доле высокоструктурных марок частицы смыкаются в сеть, и сопротивление падает на много порядков. Канальная К 354 и малоактивная П 803 упоминаются в ГОСТ 7885-86 отдельно для электротехнической промышленности, и для такого назначения П 514 и П 803 проверяют по каждой партии.
Если деталь должна отводить статику или, наоборот, изолировать, это требование к резине, а не к цвету. Для таких задач подбирают смесь с заданным удельным сопротивлением, и разница между антистатической и электропроводящей резиной фиксируется в документе на смесь.
Марки ASTM и ГОСТ сравнивают по показателям, а не по названию
В импортных паспортах смесей и техлистах углерод обозначают по ASTM D1765: N220, N330, N550, N772 и так далее. В ГОСТ 7885-86 таблиц соответствия этим обозначениям нет, стандарт ссылается только на СТ СЭВ 3766-82 и ИСО 1867-75. Поставщики приводят примерные пары, но сравнивать марки корректно по цифрам: йодному числу или удельной поверхности и абсорбции ДБФ.
Пример: в импортной рецептуре указан N550. Его аналог в отечественной смеси ищут среди марок с близкой удельной поверхностью и структурой, и по таблице выше ближе других П 514. Подтверждают замену твёрдостью, прочностью и остаточной деформацией готовой резины.
Чем технический углерод П 514 отличается от П 803?
Технический углерод П 514 по ГОСТ 7885-86 печной среднеактивный, с удельной поверхностью 50–57 м²/г и абсорбцией ДБФ 101 ± 4 см³/100 г. П 803 печной малоактивный, с удельной поверхностью 14–18 м²/г. П 514 сильнее усиливает резину и подходит для нагруженных формовых РТИ, П 803 даёт мягкую, эластичную и менее греющуюся резину при большой доле наполнения.
В заявке описывают работу детали, марку углерода выбирает рецептура
Заказчику детали не нужно указывать марку сажи, если её нет в документе на смесь. Данные заказчика здесь: нагрузка и износ, вибрация, требования к цвету, электрическим свойствам и контакту с продуктом. Изготовитель по ним предлагает смесь, и марка наполнителя входит в её паспорт как часть рецептуры.
В КП это выглядит так: «смесь NBR 70 Shore A с полуактивным углеродом предложена под неподвижное кольцо в масле; теплообразование при вибрации не оценивалось». Если затем выясняется, что кольцо стоит на вибрирующем агрегате, смесь пересматривают. Подбор каучука и наполнения под узел ведёт служба подбора материала.
Цвет и наполнитель указывают в требованиях к детали заранее
Если деталь должна быть светлой, не пачкать продукт или упаковку, отводить заряд или работать на вибрации, укажите это в заявке на формовые РТИ вместе со средой и температурой. От этих требований зависит, можно ли взять обычную чёрную смесь или нужна светлая на кремнезёме, проводящая или с малым теплообразованием. Пришлите чертёж или образец, и в КП будет видно, какая смесь предложена и что по ней подтверждено.
Вопросы и ответы
Почему резиновые детали почти всегда чёрные?
Делает ли технический углерод резину электропроводящей?
Сколько хранится технический углерод?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30