ГОСТ 25346-2013: допуски и посадки для посадочных мест уплотнений
ГОСТ 25346-2013 задаёт систему допусков на линейные размеры: для диаметра 30–50 мм допуск квалитета IT7 равен 25 мкм, IT8 равен 39 мкм, IT11 равен 160 мкм. Класс допуска пишут буквой основного отклонения и номером квалитета, например H8 для отверстия и f7 для вала, а посадка 40 H8/f7 даёт зазор от 25 до 89 мкм. Для уплотнений эти цифры описывают металл вокруг детали: шток, расточку, вал под манжету и отверстие под втулку, а от их зазора зависит, выдавит ли кольцо под давлением.
Чертёж штока, гильзы или корпуса подшипникового узла почти всегда несёт обозначения вроде «Ø50 f7» или «Ø80 H9». Уплотнение на таких чертежах часто не прорисовано, но его работа задана именно этими цифрами. Пока шток и расточка в допуске, кольцо держит; когда при ремонте шток проточили в размер «как получилось», уплотнение начинает течь, а виноватой считают резину.
Стандарт действует с 2015 года и повторяет ISO 286-1:2010
ГОСТ 25346-2013 «Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры. Основные положения, допуски, отклонения и посадки» введён с 01.07.2015 и заменил ГОСТ 25346-89. Он модифицирован по отношению к ISO 286-1:2010; текст сверялся по изданию на files.stroyinf.ru.
Система применяется к двум типам размерных элементов: цилиндру и двум параллельным противолежащим плоскостям. Слово «отверстие» обозначает внутренний элемент, «вал» наружный, поэтому ширина канавки под кольцо тоже «отверстие», а толщина шпонки «вал». Таблицы предельных отклонений для готовых классов вынесены в ГОСТ 25347-2013.
Класс допуска складывается из буквы и квалитета
По п. 4.1.2 класс допуска несёт два сведения: величину допуска и положение интервала относительно номинала. Величину задаёт квалитет IT с номером от 01 до 18 и номинальный размер. Положение задаёт буква основного отклонения: заглавная для отверстия, строчная для вала. Примечание 2 к п. 4.1.2.3 даёт удобное правило: начиная с IT6, допуск растёт в 10 раз при переходе на пять квалитетов грубее.
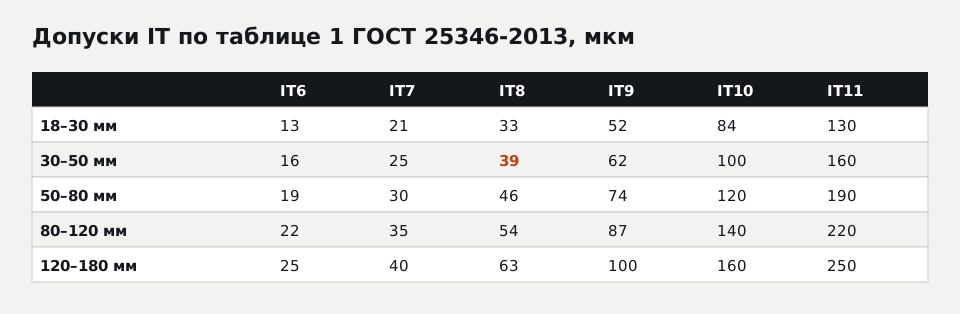
Значения из таблицы 1 стандарта для размеров, где чаще всего стоят уплотнения, в микрометрах:
| Размер, мм | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 |
|---|---|---|---|---|---|---|
| свыше 18 до 30 | 13 | 21 | 33 | 52 | 84 | 130 |
| свыше 30 до 50 | 16 | 25 | 39 | 62 | 100 | 160 |
| свыше 50 до 80 | 19 | 30 | 46 | 74 | 120 | 190 |
| свыше 80 до 120 | 22 | 35 | 54 | 87 | 140 | 220 |
| свыше 120 до 180 | 25 | 40 | 63 | 100 | 160 | 250 |
Посадку пишут номиналом и двумя классами допуска
По п. 5.2.1 обозначение посадки состоит из общего номинального размера, класса допуска отверстия и класса допуска вала: пример стандарта 52 H7/g6. По п. 5.3.3 для общего применения выбирают систему отверстия, где у отверстия основное отклонение H и нижнее отклонение равно нулю; систему вала применяют, когда на одном гладком валу сидят несколько деталей с разными посадками. Предпочтительные классы и посадки выделены рамками на рисунках 10–13, и п. 4.4 советует начинать выбор с них.
Пункт 5.3.1 называет два способа выбрать посадку: по аналогии с известными соединениями или расчётом допустимых зазоров и натягов. Для узлов с уплотнениями обычно работает первый способ, потому что классы для штока, расточки и вала под манжету задают стандарт на уплотнение или каталог изготовителя уплотнений, а ГОСТ 25346 даёт числа для этих классов.
Посадочные места уплотнений описываются этими классами
В узле с резиновыми и полимерными деталями по ГОСТ 25346 задают:
- диаметр штока и расточку гильзы гидро- или пневмоцилиндра, между которыми работают манжета и кольцо;
- вал и отверстие корпуса под армированную манжету, где корпусу нужен натяг, а валу допуск под кромку;
- дно и ширину канавки под уплотнительное кольцо;
- отверстие под направляющую втулку из фторопласта, капролона или бронзы и наружный диаметр самой втулки;
- диаметры центрирующих буртов фланцев, если прокладка садится на бурт.
Для конструктора здесь два разных вопроса. Металлическим деталям допуск назначают по ГОСТ 25346 и 25347. Резиновым деталям допуск берут из других документов, например из ISO 3302-1, где классы M1–M4 устроены по-своему; как их читать, видно по допускам на резиновые изделия по ISO 3302. Смешивать две системы в одной строке чертежа нельзя: «кольцо 50 f7» из резины изготовить нельзя.
Зазор посадки решает, выдавит ли кольцо
Приложение B стандарта содержит пример расчёта посадки 40 H8/f7. Отверстие 40 H8 имеет отклонения 0 и +39 мкм, вал 40 f7 имеет −25 и −50 мкм, поэтому наименьший зазор 25 мкм, наибольший 89 мкм. Если перенести эту пару на шток и направляющую цилиндра, пример условный, диаметральный зазор до 0,089 мм даёт на сторону до 0,045 мм при соосной сборке и до 0,089 мм, если шток прижат к одной стороне.
Для резинового кольца на высоком давлении такая щель на сторону уже имеет значение: чем мягче резина и выше давление, тем меньше щель, в которую её выдавливает. Изготовитель уплотнений в каталоге даёт допустимый зазор по давлению и твёрдости, а конструктор подбирает классы так, чтобы наибольший зазор посадки не превышал этого значения. Если зазор больше, ставят защитное кольцо из фторопласта или полиамида.
Какую посадку указывают для штока под уплотнение по ГОСТ 25346?
Посадку штока под уплотнение по ГОСТ 25346-2013 записывают номиналом и классами допуска отверстия и вала, например «Ø40 H8/f7», а сами классы берут из документации на уплотнение: стандарта на манжету или кольцо либо каталога изготовителя. ГОСТ 25346 даёт величину допуска по квалитету и правила расшифровки. Проверяют наибольший зазор пары: он не должен превышать допустимую щель для выбранного уплотнения при рабочем давлении.
Размер в допуске не ограничивает овальность
Введение к стандарту прямо говорит: в прежней версии ISO 286-1 размер по умолчанию толковали с требованием прилегания, теперь действует правило двухточечного измерения, и допуск размера по умолчанию не накладывает ограничений на отклонения формы. Пункт 5.3.2 добавляет, что на работу посадки влияют отклонения формы, ориентации, расположения и шероховатость.
Для уплотнения это прямое следствие. Шток Ø40 f7, у которого каждый замер микрометром в допуске, может иметь бочкообразность или овал, на котором манжета течёт на одной стороне. Поэтому на чертежах поверхностей под уплотнения рядом с классом допуска ставят допуск круглости или цилиндричности, при необходимости знак требования прилегания и шероховатость. Шероховатость под динамическое уплотнение задают отдельно, по ГОСТ 2789-73 и параметру Ra.
Втулки из фторопласта и капролона точат по тем же квалитетам с поправкой
Полимерные детали, которые изготавливают мехобработкой, тоже получают размеры с классами допуска: втулки, направляющие кольца, защитные шайбы, вкладыши. Но пластик живёт иначе, чем сталь. Как ориентир для марок общего назначения: коэффициент теплового расширения фторопласта-4 примерно в 8–10 раз больше, чем у стали, капролон набирает влагу и растёт, а размер тонкостенной втулки после снятия с оправки меняется.
Пример, условные данные: втулка из фторопласта с наружным диаметром 60 мм садится в стальной корпус, рабочая температура 80 °C при сборке на 20 °C. Если натяг посчитан по таблице для металла, на 80 °C втулка расширится сильнее корпуса и натяг вырастет, а на морозе посадка ослабнет. Поэтому для полимерной детали посадку проверяют на крайних рабочих температурах, а квалитет назначают на 1–2 грубее, чем у металлической детали того же размера, если узел это допускает. Обработку таких деталей ведёт мехобработка фторопласта и капролона.
Ремонтный размер переносят в заявку замерами
При ремонте посадочное место часто уже не в номинале: шток прошлифован, расточку выбрали, канавка разбита. Тогда заявка на уплотнение по одному номиналу не работает. Чтобы деталь посчитали с первого раза, в заявку переносят:
- Номинал и класс допуска из чертежа узла, если чертёж есть, например «шток Ø50 f7, расточка Ø80 H9».
- Фактические замеры: диаметр штока в трёх сечениях и двух направлениях, диаметр расточки, ширину и глубину канавки.
- Наибольший зазор, который получился по замерам, отдельно от зазора по чертежу.
- Рабочее давление, температуру и среду.
- Что взято из чертежа, а что из замеров или предположений: например, «класс f7 по чертежу, фактический шток 49,93–49,95».
По этим данным изготовитель подбирает сечение кольца и защитную шайбу под фактическую щель или предлагает ремонтную втулку из полимера под изношенную расточку.
Детали под посадочные места заказывают по чертежу или образцу
Наша компания производит уплотнительные кольца, манжеты, защитные шайбы и втулки из полимеров по чертежу, эскизу, фото или образцу. Стандартные уплотнения делают под стандартные посадки, нестандартные под ремонтные размеры по чертежу заказчика с классами допуска на полимерные детали. Детали можно заказать от одной штуки, при этом минимальная сумма заказа 9 000 ₽ с НДС.
Для расчёта присылают чертёж узла или эскиз с классами допусков, фактические замеры посадочных мест и данные о давлении и среде. Если чертежа нет, достаточно старой детали и замеров штока и расточки: по ним видно, какую щель уплотнение должно перекрыть. Когда цилиндры собирают серийно, укажите, сколько комплектов уходит в месяц или квартал: допуски на полимерные втулки согласуют один раз и дальше держат по тому же чертежу.
Вопросы и ответы
Чем ГОСТ 25346-2013 отличается от ГОСТ 25347-2013?
Что заменил ГОСТ 25346-2013?
Какой квалитет назначают на фторопластовую втулку?
Excel для сравнения КП на РТИ и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30