Уплотнения для станков: грязесъёмники, кольца, прокладки
Уплотнения для станков — это скребки направляющих, манжеты валов, детали гидравлики и пневматики и прокладки кожухов, и подбирают их по СОЖ, стружке и скорости вала. Расчёт по ГОСТ 8752-79 показывает, что вал диаметром 50 мм при 3 000 об/мин уже вращается со скоростью около 7,9 м/с, и для манжеты на такой скорости вал должен быть закалён не ниже HRC 50 и отполирован до Ra 0,32–0,16 мкм, иначе новая манжета потечёт так же, как старая. Каталожные кольца и манжеты стандартных размеров есть в продаже, а деталь для старого или импортного станка без каталожного номера изготавливают по образцу или чертежу.
Станок отличается от остального оборудования цеха тем, что его уплотнения работают сразу в трёх агрессивных условиях: в СОЖ, в стружке и на высоких оборотах. Стружка режет кромки, СОЖ проникает в резину и вымывает из неё пластификатор, а высокие обороты греют кромку манжеты. Поэтому одна и та же деталь из NBR может годами стоять на гидростанции и выйти из строя за месяц на скребке направляющей.
Пять групп уплотнений станка и их главная угроза
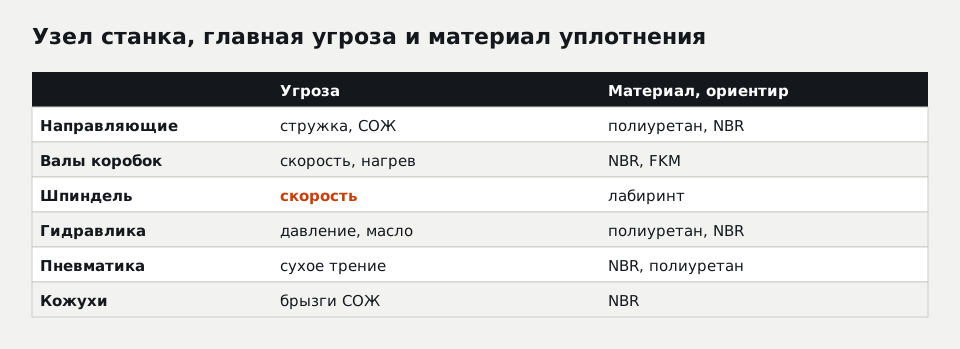
| Узел станка | Деталь | Главная угроза | Материал, ориентир |
|---|---|---|---|
| Направляющие, винты ШВП | скребок в обойме | стружка, СОЖ | полиуретан, NBR, латунь для горячей стружки |
| Валы коробки скоростей, подачи | армированная манжета | скорость, нагрев | NBR, FKM |
| Шпиндель | лабиринт, бесконтактное уплотнение | скорость, СОЖ под давлением | по документации станка |
| Гидравлика зажима, гидростанция | манжеты, кольца, грязесъёмники | давление, масло | полиуретан, NBR |
| Пневматика смены инструмента | манжеты, кольца | сухой воздух, частые ходы | NBR, полиуретан |
| Кожухи, крышки, двери | прокладки, профили | брызги СОЖ | NBR, маслостойкая губчатая резина |
Материалы даны как ориентир для марок общего назначения; марку фиксируют в КП по СОЖ, маслу и температуре конкретного станка. Таблица полезна при обходе станка: по ней видно, какие детали ломаются от стружки и требуют износостойкого материала, а какие от скорости и требуют правильного вала.
СОЖ меняет резину сильнее, чем масло гидравлики
Смазочно-охлаждающие жидкости делятся на масляные и водосмешиваемые: эмульсии, полусинтетические и синтетические растворы. Масляная СОЖ действует на резину как масло: NBR её держит, EPDM и натуральный каучук набухают. Водосмешиваемая СОЖ сложнее: в ней есть вода, эмульгаторы, ингибиторы коррозии, биоциды, иногда гликоли и эфиры. Часть этих компонентов вымывает пластификатор из NBR, и уплотнение твердеет и теряет натяг, другая часть вызывает набухание.
Для полиуретана опасна вода в тёплой эмульсии: полиуретан на сложных полиэфирах в ней гидролизуется и крошится, поэтому для скребков в водосмешиваемой СОЖ выбирают простоэфирный полиуретан или резину. Механизм этого разрушения называют гидролизом полиуретана. Совместимость с материалами уплотнений изготовители СОЖ обычно указывают в паспорте продукта, и эту строку проверяют при каждой смене жидкости.
Скребок направляющей держит стружку профилем кромки
Скребок стоит на торце каретки или стола и снимает с направляющей стружку, пыль и СОЖ перед тем, как каретка на них наедет. Он повторяет профиль направляющей: прямоугольный, ласточкин хвост, профильный рельс линейной направляющей. Кромка прижата под углом и работает по всей длине хода, поэтому за смену проходит сотни метров по абразиву.
Резиновая кромка в металлической обойме подходит для мелкой стружки и СОЖ. Полиуретан держит абразив дольше. Для горячей стальной стружки на тяжёлых фрезерных и расточных станках ставят многослойные металлические скребки из латуни или бронзы перед резиновой кромкой: металл снимает стружку, резина дочищает СОЖ. Для гидроцилиндров зажима работает другая деталь, грязесъёмник штока, и грязесъёмник гидроцилиндра выбирают по своим правилам.
Манжета вала требует вала с нужной твёрдостью и шероховатостью
Армированные манжеты с пружиной по ГОСТ 8752-79 рассчитаны на минеральные масла, воду и дизельное топливо при давлении до 0,05 МПа, скорости до 20 м/с и температуре от −60 до +170 °C в зависимости от группы резины (текст ГОСТ 8752-79 на meganorm.ru, просмотрено 21.10.2026). Приложение 2 стандарта задаёт требования к валу, и на станке они важнее материала самой манжеты.
| Скорость скольжения | Шероховатость вала Ra, мкм | Твёрдость вала |
|---|---|---|
| до 4 м/с | 0,63–0,32 | не менее HRC 30 |
| от 4 до 5 м/с | 0,63–0,32 | не менее HRC 50 |
| свыше 5 м/с | 0,32–0,16 | не менее HRC 50 |
Скорость считают по формуле v = π·d·n / 60 000, где d диаметр вала в мм, n частота вращения в об/мин. Пример: вал коробки диаметром 50 мм при 3 000 об/мин даёт 3,14 × 50 × 3 000 / 60 000 ≈ 7,9 м/с, то есть вал под манжетой должен быть твёрдым и полированным. Тот же стандарт ограничивает радиальное биение вала: 0,18 мм до 1 000 об/мин, 0,15 мм до 2 000 и 0,12 мм до 3 000 об/мин. Обозначения и размеры таких манжет задаёт стандарт на манжеты ГОСТ 8752.
Шпиндель на высоких оборотах уплотняют без контакта
Для скоростей выше 20 м/с ГОСТ 8752-79 требует устанавливать ресурс манжеты по испытаниям у потребителя. Пример: шпиндель с посадочным диаметром 80 мм при 6 000 об/мин даёт около 25 м/с, и контактная манжета на нём будет перегреваться. Поэтому скоростные шпиндели уплотняют лабиринтами, отражательными кольцами и подачей воздуха, а контактные уплотнения остаются на медленных валах и на шпинделях старых универсальных станков.
Из этого следует простое правило заказа: прежде чем копировать манжету со шпинделя, сверяют по документации, стояла ли она там изначально. Если на месте лабиринта кто-то поставил манжету, новая повторит отказ. Бесконтактно работает лабиринтное уплотнение вала.
Гидравлика станка держит давление комплектом деталей
Гидростанция станка питает зажим патрона и заготовки, разжим инструмента, уравновешивание шпиндельной бабки, гидроприводы подач. В каждом цилиндре стоит комплект: грязесъёмник, уплотнение штока, уплотнение поршня, направляющие кольца и неподвижные кольца крышки. Пропуск по поршню у цилиндра зажима опасен: усилие зажима падает, и заготовка может сдвинуться при резании.
Ремонт гидравлики станка ведут на остановленном станке со сброшенным давлением гидросистемы и разряженными аккумуляторами. Новые уплотнения подбирают по маслу гидросистемы, давлению и размерам канавок, а комплект составляют уплотнения гидроцилиндра, где у каждой детали своя роль.
Пневматика смены инструмента изнашивается от частых ходов
Пневмоцилиндры смены инструмента, обдува, фиксации столов и дверей работают на сжатом воздухе с малым количеством смазки или вовсе без неё. Ход короткий, но частый: на обрабатывающем центре с частой сменой инструмента цилиндр делает сотни ходов в смену. Кромки манжет здесь стираются от сухого трения, и материал выбирают с малым коэффициентом трения или со смазкой, заложенной при сборке. Манжеты пневмоцилиндров стандартных размеров описаны в ГОСТ 6678-72, нестандартные точат по образцу из полиуретана или резины.
Импортный станок без каталога ремонтируют по образцу
Для станков, у которых изготовитель ушёл с рынка или каталог деталей недоступен, уплотнения изготавливают по снятой детали или по посадочному месту. Целый образец даёт размеры напрямую, изношенный показывает профиль, а размеры берут с канавки, вала и отверстия. Для манжеты вала нужны диаметр вала, диаметр отверстия и ширина, для скребка профиль направляющей и обоймы, для кольца диаметр канавки и сечение.
Работу по снятому образцу удобно вести через изготовление по образцу: деталь получает чертёж и повторяется при следующем ремонте без нового обмера. Для серии одинаковых станков это экономит больше всего времени.
Ответы об уплотнениях для станков
Какие уплотнения нужны металлорежущему станку?
Металлорежущему станку нужны уплотнения пяти групп: скребки направляющих и винтов, армированные манжеты валов коробок скоростей и подач, уплотнения гидроцилиндров зажима и гидростанции, манжеты и кольца пневмоцилиндров смены инструмента, прокладки и профили крышек и кожухов. Шпиндели на высоких оборотах обычно уплотняют лабиринтами без контакта, и манжету туда ставят только по документации станка.
Какая резина подходит для СОЖ?
Резину для СОЖ выбирают по типу жидкости. Для масляной СОЖ и гидравлического масла подходит нитрильная резина NBR, а EPDM набухает. В водосмешиваемой СОЖ NBR обычно работает, но компоненты эмульсии могут вымывать пластификатор, поэтому совместимость сверяют по паспорту СОЖ. Сложноэфирный полиуретан в тёплой водной эмульсии гидролизуется. Для горячих масел берут FKM.
Почему манжета вала станка быстро течёт?
Манжета вала станка быстро течёт чаще всего из-за вала, а не самой манжеты. По ГОСТ 8752-79 при скорости выше 5 м/с вал под кромкой должен иметь шероховатость Ra 0,32–0,16 мкм и твёрдость не ниже HRC 50, а радиальное биение вала ограничено 0,12 мм до 3 000 об/мин и ещё меньше на более высоких оборотах. Канавка на валу от старой манжеты, грубая обработка или биение подшипника выводят новую манжету из строя за недели.
Данные для расчёта уплотнений станка с первого раза
Расчёт уплотнений станка проходит с первого раза, когда в заявке есть: модель станка и узел, где стоит деталь; образец, фото на листе с линейкой или чертёж; для вала его диаметр и частота вращения, для цилиндра давление и ход; тип и марка СОЖ и гидравлического масла; температура узла; количество на ремонт и на запас. Отдельной строкой пишут, что известно точно, а что предполагается, например материал старой детали. Манжеты, сальники и грязесъёмники по таким данным считают без лишних уточнений, а для скребков с износостойкой кромкой подходят изделия из полиуретана.
Вопросы и ответы
Почему уплотнения на станке разбухают после смены СОЖ?
Можно ли заменить скребок направляющей отрезком резины?
Какой срок изготовления уплотнений для станка?
Excel-реестр уплотнений с датами замены и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30