Уплотнения для оборудования мороженого
Уплотнения для оборудования мороженого подбирают по самому жёсткому режиму узла: жирная смесь, горячая мойка, давление гомогенизатора или холод закалочного туннеля. Разброс температур на одной линии доходит до 120 градусов: пастеризация идёт выше +80 °C, а воздух в туннеле закаливания опускают до −40 °C, поэтому одной резины на всю фабрику нет. Обычно вопрос возникает перед сезоном, когда течёт вал фризера или дверь камеры обмерзает, а оригинальный ремкомплект к импортной линии приходится долго ждать.
Линия мороженого собирает на одном участке цеха горячую пастеризацию, гомогенизатор высокого давления, холодные ванны созревания, фризер с ледяной массой, формы в рассоле и туннель закаливания. Резина в каждом из этих узлов стареет по своей причине, и комплект «пищевых колец на линию» без разбивки по узлам часто даёт течь на одном из них.
Температура смеси меняется по линии на 120 градусов
Справочник Tetra Pak по переработке молока даёт для мороженого опорные цифры процесса: пастеризация смеси выше +80 °C с выдержкой больше 25 секунд, гомогенизация при 50–200 бар, созревание ниже +5 °C не меньше 4 часов, закаливание в туннеле с воздухом до −40 °C (Dairy Processing Handbook, глава Ice cream). Этих чисел хватает, чтобы разложить уплотнения по режимам ещё до разборки машин.
| Участок | Режим по справочнику | Что нагружает уплотнение |
|---|---|---|
| Пастеризатор | выше +80 °C, мойка | горячая смесь, щёлочь, кислота |
| Гомогенизатор | 50–200 бар | давление и циклы плунжера |
| Ванны созревания | ниже +5 °C, от 4 ч | холодный жир, мойка |
| Фризер | смесь с воздухом, лёд | кристаллы, обороты вала, холод |
| Формы эскимо | рассол −40…−38 °C | глубокий холод, соль |
| Туннель закаливания | воздух до −40 °C | мороз, иней, открывание дверей |
Из таблицы видно, что горячий конец линии и холодный конец требуют разных материалов. Прокладки пластин пастеризатора, кольца насосов смеси и манжеты фризера нельзя заказывать одной строкой «пищевая резина», даже если по каталогу у них совпадает сечение.
Растительный жир смеси сдвигает выбор резины
Жир составляет 4–15 % смеси мороженого, а в мороженом категории премиум молочного жира больше 10 %. На резину влияет и количество жира, и его происхождение. В таблицах справочника Parker ORD 5700 сливочное масло и животный жир получают у EPDM и NBR оценку 1, а кокосовое, соевое и кукурузное масло дают EPDM уже 3, при этом у нитрила и фторкаучука остаётся 1.
Отсюда практическое правило для заявки: в ней пишут состав жировой части. Пломбир на сливках и мороженое с заменителем молочного жира на кокосовой или пальмовой основе нагружают кольца по-разному. Если фабрика выпускает обе группы на одной машине, материал выбирают по растительному жиру, а мойку проверяют уже для выбранного материала.
Какая резина подходит для смеси мороженого на растительном жире?
Резина для смеси мороженого на растительном жире выбирается из нитрила или фторкаучука пищевого исполнения: в справочнике Parker ORD 5700 кокосовое, соевое и кукурузное масло получают у NBR и FKM оценку 1, а у EPDM оценку 3, то есть стойкость сомнительна. Для смеси на сливках EPDM по тем же таблицам допустим. Окончательную марку проверяют по программе мойки линии.
Гомогенизатор держит смесь под давлением до 200 бар
Жировые шарики смеси мороженого дробят, продавливая её через узкую щель клапана, и манжета каждого плунжера проходит перепад от всасывания до 50–200 бар на каждом ходе. Ресурс такой манжеты определяет поверхность плунжера: продольная риска на керамике или стали быстро прорезает новую кромку, поэтому плунжер осматривают при каждой замене. Для этого узла нужен снятый образец, модель машины и рабочее давление по паспорту, фото и словесного описания мало.
Полиуретан для плунжерных уплотнений выглядит выгодно по износу, но справочник Parker ставит ему в молоке оценку 4, а его температурный ориентир заканчивается на +82 °C, тогда как смесь пастеризуют выше +80 °C и линию затем моют горячими растворами. Поэтому материал манжеты гомогенизатора, если в оригинале стоял полиуретан, в КП сопровождают основанием: стойкая к гидролизу марка или другая конструкция уплотнения.
Фризер изнашивает уплотнение вала льдом и оборотами
Во фризере непрерывного действия смесь взбивается с воздухом и намерзает на стенку цилиндра, ножи мешалки срезают слой льда, а вал выходит через торцевую крышку. Уплотнение вала одновременно видит холодную жирную массу, кристаллы льда, высокие обороты и ежедневную мойку. На торцевых парах фризеров износ идёт по вторичным кольцам и манжетам, а пару трения меняют по каталогу изготовителя; что из торцевого узла можно повторить по образцу, решают по снятым деталям.
Кольца и манжеты фризера собирают на пищевой смазке. Смазка на минеральном масле вместе с кольцами из EPDM даёт набухание, а сухая сборка рвёт кромку при первом пуске; марку подбирают по таблице совместимости смазок для резиновых уплотнений.
Холод камер закаливания ограничивает фторкаучук
На холодном конце линии картина обратная. Фторкаучук, который выручает в жире, по Parker работает от −26 °C, а воздух туннеля закаливания опускают до −40 °C. Для дверей туннелей, камер и шкафов закаливания подходят силикон и морозостойкие марки EPDM, а нитрил общего назначения теряет эластичность уже около −34 °C.
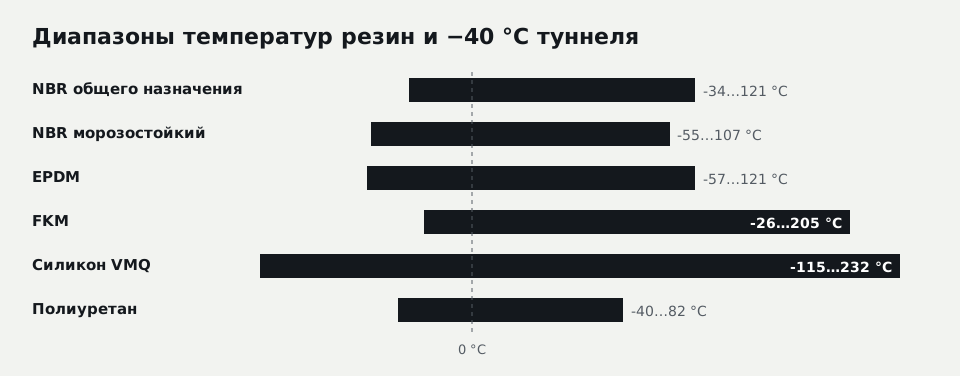
Нижняя граница по схеме расставляет резины так: силикон до −115 °C, EPDM до −57 °C, морозостойкий нитрил до −55 °C, полиуретан до −40 °C, обычный нитрил до −34 °C, фторкаучук до −26 °C. Для туннеля закаливания с воздухом −40 °C это значит, что обычный нитрил и фторкаучук туда не годятся, а верхняя граница важна уже пастеризатору и мойке. Данные взяты из справочника Parker ORD 5700 для марок общего назначения, у конкретной смеси они могут сдвигаться в любую сторону.
Тележки и поддоны проходят через дверь туннеля закаливания много раз за смену, и с каждым открытием тёплый влажный воздух цеха намерзает инеем на профиле. Новый профиль для этого проёма делают из силикона по сечению старого, но сначала проверяют обогрев рамы и прилегание полотна: с неисправным нагревателем свежая резина обмёрзнет так же быстро. Сечение и длину контура снимают по тем же правилам, что у уплотнителя двери холодильной камеры; магнитные уплотнители шкафов и витрин относятся к торговому холоду, их подбирают отдельно.
Подходит ли FKM для двери камеры закаливания мороженого?
Фторкаучук FKM для двери камеры закаливания мороженого не подходит: по справочнику Parker ORD 5700 его ориентир заканчивается на −26 °C, а воздух в туннелях закаливания опускают до −40 °C. На таком морозе FKM теряет эластичность, и дверь перестаёт держать холод. Для проёма камеры берут силикон, работающий по Parker от −115 °C, или морозостойкую марку EPDM.
Рассол форм эскимо нагружает резину холодом
Эскимо на палочке замораживают в формах, которые проходят через ванну с рассолом, охлаждённым до −40…−38 °C. Если рассол готовят на хлориде кальция, химически он резину почти не трогает: в таблицах Parker хлорид кальция получает оценку 1 у NBR, EPDM, FKM, силикона и полиуретана. Отказы здесь идут от холода, поэтому прокладки ванны, уплотнения приводов форм и кольца насосов рассола проверяют прежде всего по нижней границе температуры материала.
Сам рассол охлаждают холодильной установкой, и на многих фабриках это аммиак. Уплотнения аммиачного контура к линии мороженого не относятся: их подбирают по правилам для холодильных установок, как прокладки для аммиака.
Мойка линии добавляет щёлочь, кислоту и горячую воду
Пастеризатор, ванны, фризеры и трубопроводы смеси моют на месте горячей щёлочью и кислотой. В целом резину под программу мойки подбирают как уплотнения для CIP, а для мороженого нужна сверка мойки с жиром, потому что лучший по жиру материал не всегда лучший по щёлочи.
| Среда по Parker ORD 5700 | EPDM | NBR | FKM | Силикон |
|---|---|---|---|---|
| Гидроксид натрия, 3 моль/л | 1 | 2 | 2 | 1 |
| Азотная кислота до 50 % | 2 | 4 | 1 | нет данных |
| Фосфорная кислота, 3 моль/л | 1 | 1 | 1 | 2 |
| Пар ниже +204 °C | 1 | 4 | 4 | 3 |
| Кокосовое масло | 3 | 1 | 1 | 1 |
| Хлорид кальция | 1 | 1 | 1 | 1 |
Шкала Parker идёт от 1 (стойкость удовлетворительная) до 4 (материал непригоден). По строкам видно, что каждая резина проигрывает в одном месте: нитрил в паре и азотной кислоте, EPDM в кокосовом масле, фторкаучук на морозе. Поэтому для кольца фризера, которое видит жир и кислотную мойку, разумен FKM, если щелочная мойка мягкая: в гидроксиде натрия 3 моль/л он получает только 2, а для пастеризатора на сливочной смеси с пропаркой остаётся EPDM.
Светофор показывает, какие позиции заказать сразу
Заявку на уплотнения линии мороженого удобно разделить по риску ещё до запроса КП.
Зелёный: материал и чертёж известны, условия обычные. Это уплотнители дверей камер по профилю, прокладки люков ванн созревания, кольца трубопроводов смеси по каталожному размеру. Их делают по спецификации заказчика.
Жёлтый: материал неизвестен или оригинал из полиуретана, жир растительный, мойка с азотной кислотой. Сюда попадают манжеты фризеров, кольца дозаторов наполнителей, вставки форм. Нужна техническая оценка по среде, предложение по материалу отделяют от данных заказчика и согласуют письменно.
Красный: уплотнения плунжеров гомогенизатора на 50–200 бар, торцевые пары, всё, что относится к аммиачному контуру. Без отдельного решения технолога сроков и ресурса по ним не обещают.
Фото детали на листе А4 рядом с линейкой годится для зелёных позиций. Для жёлтых и красных снятый образец и модель машины экономят круг переписки. После первой партии каждая позиция получает артикул вида P-000123, и следующий комплект к зимнему ремонту заказывают по артикулам.
Документы на пищевой контакт запрашивают на марку смеси
Пищевой допуск привязан к рецептуре: протокол испытаний или экспертное заключение по Единым санитарным требованиям ЕАЭС (решение Комиссии Таможенного союза № 299) выдают на конкретную марку смеси, и эта марка должна совпадать с указанной в КП и в паспорте партии. Белый цвет кольца ничего не подтверждает. Документ запрашивают вместе с КП на пищевые прокладки, до первой установки, а узлы линии вне зоны продукта, от приводов до упаковки, входят в раздел уплотнений для пищевого оборудования.
Замену ведут на остановленной и промытой линии
Перед заменой уплотнений машину останавливают, привод обесточивают и блокируют от пуска. Дальше подготовка зависит от узла. Гомогенизатор и линии смеси сбрасывают до атмосферного давления. Пастеризатор после горячей мойки оставляют остывать, моющий раствор смывают водой, а узлы, где мог задержаться щелочной или кислотный раствор, вскрывают в защитных очках и химстойких перчатках. Рассольную ванну и туннель закаливания разбирают только после отогрева, слива рассола и сброса давления в контуре по инструкции изготовителя, тоже в перчатках и очках; на холодильном контуре работает персонал с допуском. Старые кольца не выбрасывают: по набуханию, морозным трещинам и срезу льдом материал следующей партии выбирают точнее, чем по каталогу.
Нормы приведены по состоянию на октябрь 2026 года. Данные о материалах — ориентир для марок общего назначения; материал, размеры и допуски для вашего узла фиксируются в КП после технической оценки.
Вопросы и ответы
Какую смазку брать для колец фризера мороженого?
Можно ли менять уплотнения фризера в разгар сезона?
Чем отличается уплотнение мешалки ванны созревания от уплотнения фризера?
Нужны ли металлодетектируемые уплотнения на линии мороженого?
Excel-реестр уплотнений с датами замены и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30