Сборка гидроцилиндра: установка манжет и направляющих
Сборка гидроцилиндра идёт от чистых проверенных деталей к испытанию: уплотнения ставят на масле системы через монтажные гильзы, гайку поршня затягивают по моменту и стопорят, а собранный цилиндр проверяют давлением. Нет, даже аккуратно собранный цилиндр нельзя считать герметичным до испытания: перевёрнутую манжету видно на первом ходе, а порез кромки о резьбу или риску на штоке иногда только через сотни циклов. Поэтому собирают так, чтобы каждый шаг можно было проверить, и записывают, что поставлено.
Перед первой гайкой стоит решить, можно ли вообще собирать цилиндр из этих деталей. Новый комплект уплотнений на штоке с риской или в крышке с заусенцем на входе в канавку проработает недолго, и никакая аккуратность монтажа этого не исправит. Комплект состоит из уплотнений гидроцилиндров, у каждой детали своё назначение.
Цилиндр снимают и разбирают только без давления в системе
Гидроцилиндр на машине держит груз жидкостью. Перед отсоединением рукавов рабочий орган опускают на опору или фиксируют механически, глушат двигатель или привод насоса, сбрасывают давление в магистралях и, если в схеме есть гидроаккумулятор, разряжают его по инструкции на машину. Шток под давлением при отворачивании штуцера может сдвинуться, а струя масла под давлением способна пробить кожу.
Ремонт гидравлики под давлением ведёт персонал, допущенный к обслуживанию этой машины, по инструкции её изготовителя. Испытание собранного цилиндра давлением проводят на стенде с ограждением или на машине по методике изготовителя, а не в мастерской «на ручном насосе» без защиты.
Шток, гильза и канавки проверяют до вскрытия упаковки уплотнений
Детали промывают, продувают и раскладывают на чистом верстаке, подальше от шлифовки и сварки. Шток осматривают на риски, задиры, отслоение хрома и коррозию, диаметр меряют микрометром в нескольких местах по длине. Гильзу проверяют нутромером в нескольких сечениях, чтобы не пропустить бочку или эллипс. Канавки в крышке и на поршне меряют по ширине и диаметру дна и сравнивают с размерами уплотнений из комплекта.
Отдельно смотрят все кромки, через которые пойдёт уплотнение: резьбу штока, проточки, поперечные отверстия, торец гильзы. Острые края и заусенцы снимают, на входе в отверстия делают фаски. Руководства Trelleborg по монтажу требуют заходные фаски и скруглённые кромки и на корпусе, и на штоке, а если конструкция их не допускает, рекомендуют отдельный монтажный инструмент (инструкции Trelleborg по монтажу уплотнений). Шток и канавки должны иметь заданную шероховатость под уплотнение.
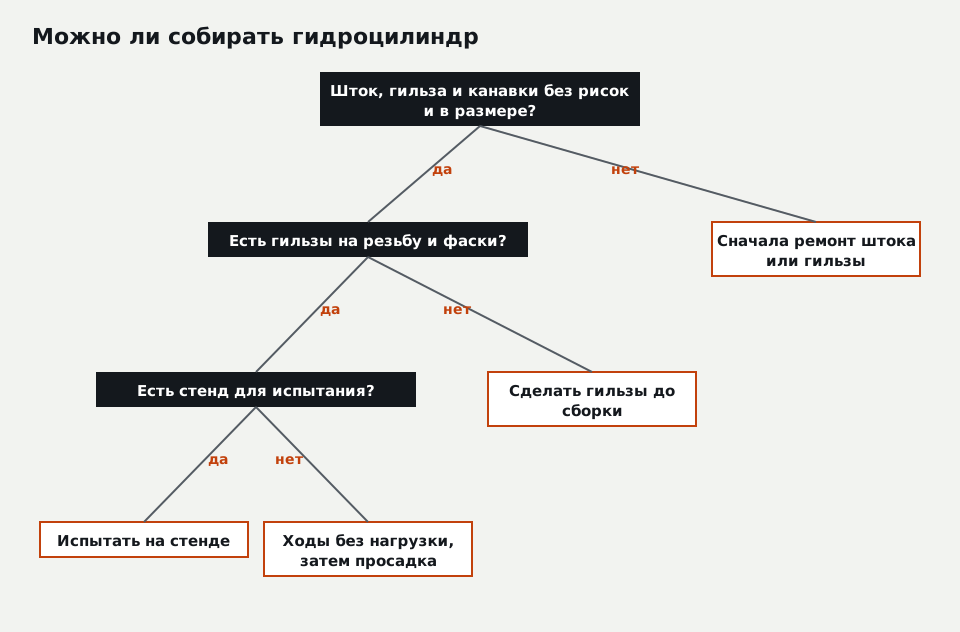
Схема сводит решение к трём вопросам. Если шток или гильза с повреждениями, сначала их восстанавливают, иначе новый комплект повторит судьбу старого. Если для резьбы и проточек нет гильз, их изготавливают или покупают до сборки. Если цилиндр нельзя испытать на стенде, его проверяют на машине: сначала без нагрузки, затем под нагрузкой с контролем просадки.
Монтажные гильзы заменяют отвёртку
Самый частый источник порезов при сборке это металлический инструмент и голая резьба. Конусная гильза на резьбу штока закрывает витки, по которым манжета крышки идёт на шток. Конус на входе гильзы цилиндра плавно сжимает уплотнения поршня. Пластиковые лопатки и крючки нужны, чтобы завести кольцо в канавку и выправить его без царапин; отвёртка с острыми гранями оставляет на кромке надрез, который не виден глазом.
| Инструмент | Где нужен | Что случится без него |
|---|---|---|
| Гильза на резьбу штока | надевание крышки на шток | порез кромки манжеты штока |
| Конус на поршень | надевание колец и манжет поршня | растяжение и разрыв кольца |
| Калибровочная гильза | после надевания колец из фторопласта | кольцо не прилегает к гильзе |
| Пластиковые лопатки | заведение колец в канавку | надрезы и скрутка |
| Динамометрический ключ | гайка поршня, винты крышки | ослабление гайки или срыв резьбы |
Для ходовых диаметров гильзы точат из капролона или полиацеталя один раз и хранят вместе с документацией на машину. Если цилиндр редкий, гильзу делают под конкретный шток до разборки.
Уплотнения крышки ставят от давления к пыли
В крышке порядок задаёт направление работы деталей. Ближе к полости ставят буферное уплотнение, если оно есть в комплекте, затем манжету штока губами к давлению, защитное кольцо со стороны выхода штока, направляющие кольца и последним грязесъёмник кромкой наружу. Грязесъёмники выбирают под условия работы машины. Статические кольца крышки ставят без перекрута, проверяя по маркировке на кольце или по линии облоя, что она не закрутилась спиралью.
Манжету в закрытую канавку сгибают в форму почки, без острого залома, заводят и расправляют. Твёрдые полиуретановые профили так не согнуть, для них нужны приспособления. Если на кромке остался след залома, такую манжету в работу не пускают.
В какую сторону ставить манжету штока гидроцилиндра?
Манжета штока гидроцилиндра при сборке крышки ставится губами к рабочей полости, а опорным торцом к выходу штока. Перед установкой профиль сверяют со снятой деталью или фото разборки: у некоторых комплектов губы почти симметричны, и ошибку видно только по фаске или маркировке на торце. Если сомнение осталось, манжету проверяют по каталогу профиля или чертежу, наугад её не ставят; перевёрнутая деталь выдаст себя течью при первом же выдвижении штока.
Поршень собирают с кольцами из фторопласта отдельно
На поршне сначала ставят резиновое поджимное кольцо в канавку, затем кольцо из наполненного фторопласта поверх него. Цельное кольцо из фторопласта упругостью резины не обладает: его растягивают через монтажный конус и сразу сжимают калибровочной гильзой, пока оно не вернулось к размеру. По руководству Trelleborg кольца из Turcon легче ставятся после прогрева в масле, воде или горячим воздухом, ориентир примерно 80–100 °C (режим для своего профиля сверяют с каталогом изготовителя уплотнения; горячие кольца берут в термостойких перчатках, масло не перегревают открытым огнём), а уплотнения с резиновым или пружинным поджатием при окончательной установке калибруют гильзой или длинной заходной фаской гильзы цилиндра.
Направляющие кольца ставят с зазором в разрезе: при нагреве кольцо расширяется, и посаженное внатяг кольцо заклинивает поршень. Разрезы соседних колец разносят по окружности. Материал и ширину ленты подбирают как для направляющих колец.
Гайку поршня затягивают по моменту и стопорят
Крышку надевают на шток через гильзу на резьбу, затем ставят поршень. Гайку поршня затягивают по моменту из документации на цилиндр и стопорят тем способом, который предусмотрел изготовитель: контргайкой, шплинтом, стопорной шайбой или фиксатором резьбы. Ослабевшая гайка в работе даёт внутреннюю утечку, а затем удар поршня о крышку.
Поршень заводят в гильзу соосно, через заходный конус, без ударов. Если поршень идёт с усилием, его не досылают молотком: вынимают и смотрят, не вышло ли кольцо из канавки. Крышку затягивают равномерно, по кругу, по моменту из документации.
После сборки цилиндр проверяют, а не сразу нагружают
Межгосударственный ГОСТ 18464-96 на приёмку гидроцилиндров перечисляет приёмо-сдаточные проверки: внешний вид, функционирование, прочность, наружную герметичность неподвижных соединений, объём жидкости, выносимой через уплотнение штока, давление холостого хода (текст стандарта). С 1 июня 2024 года ГОСТ 18464-96 в России не применяют, вместо него действует ГОСТ Р 71291-2024 «Гидроприводы объемные. Гидроцилиндры. Правила приемки и методы испытаний» (сведения о замене), поэтому методику и давления испытаний берут из актуального документа или от изготовителя цилиндра.
Без стенда порядок проверки на машине такой. Первые ходы делают на малых оборотах и без груза, чтобы выгнать воздух. Затем поднимают рабочую нагрузку на небольшую высоту, ставят на штоке метку маркером у грязесъёмника, не заходя под поднятый груз и рабочий орган, и замеряют её смещение через заданное время; пока идёт замер, в зоне возможного опускания груза никого нет. Пример: метка сместилась на 2 мм за 10 минут при номинальном грузе; это повод сравнить с нормой изготовителя машины, а при её отсутствии с поведением соседнего исправного цилиндра. Течь на работающем цилиндре ищут глазами, салфеткой или картоном, но не ладонью: тонкая струя масла под давлением проникает под кожу. Капли по штоку на первом выдвижении указывают на манжету, которую порезали или перевернули; просадка при сухом штоке указывает на переток через поршень. Дальше причину ищут как при течи гидроцилиндра по штоку.
Почему гидроцилиндр после сборки дёргается при первых ходах?
Рывки гидроцилиндра после сборки обычно вызывает воздух, оставшийся в полостях после замены уплотнений, или направляющее кольцо, посаженное без зазора в разрезе. Воздух уходит после нескольких полных ходов на малой скорости. Если рывки повторяются и на прокачанном цилиндре, разбирают крышку и проверяют разрезы направляющих колец, затяжку крышки по кругу и соосность проушин цилиндра на машине.
Ресурс собранного комплекта подтверждает только работа
Слесарь после сборки может гарантировать то, что проверил: размеры, чистоту, направление установки, моменты затяжки, результат испытания. Изготовитель уплотнений отвечает за размеры и материал по КП. Срок службы комплекта в конкретном цилиндре ни тот, ни другой без испытаний пообещать не может: на ресурс влияют пики давления, температура масла, его загрязнение и состояние штока, а эти условия задаёт машина.
Поэтому при заказе нестандартного комплекта ответ звучит так: материал выбран по жидкости и температуре как ориентир для марок общего назначения, размеры сделаны по канавкам, ресурс покажет наработка. Если цилиндр работает в режиме, для которого нет данных, первый комплект ставят как пробный и записывают наработку до первой течи.
Запись о сборке экономит время следующего ремонта
На каждый отремонтированный цилиндр стоит завести короткую карточку: место на машине, заводской номер, размеры штока, гильзы и всех канавок, номера деталей комплекта или ссылка на чертёж, дата и моточасы при сборке, итог проверки. При следующей течи такая карточка сразу показывает наработку комплекта, а повторный заказ уплотнений идёт по записанным размерам, без новой разборки на замер.
Наша компания производит манжеты, грязесъёмники и кольца для гидроцилиндров по образцу или размерам канавок, в том числе для машин без каталожного номера ремкомплекта; в ассортименте манжеты, сальники, грязесъёмники и отраслевые уплотнения для спецтехники и гидроцилиндров. Для расчёта пригодятся диаметр штока и гильзы, размеры канавок, рабочее давление, жидкость и температура масла.
Нормы приведены по состоянию на октябрь 2026 года. Данные о материалах — ориентир для марок общего назначения; материал, размеры и допуски для вашего узла фиксируются в КП после технической оценки.
Вопросы и ответы
Чем смазывать уплотнения при сборке гидроцилиндра?
Можно ли использовать старые опорные и защитные кольца при сборке?
Сколько ходов нужно сделать после сборки, чтобы удалить воздух?
Что делать, если манжета не заходит в закрытую канавку крышки?
Excel-реестр уплотнений с датами замены и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30