Резка пористой резины и вспененных материалов
Пористую резину, неопрен-губку и пенополиуретан режут плоттером с осциллирующим ножом, вырубкой штампом или гидроабразивной струёй. Какой способ выбрать, зависит от трёх вещей: толщины губки, типа пор (закрытые или открытые) и допуска по контуру, который нужен корпусу. Губка сжимается под инструментом, поэтому допуски на неё шире, чем на монолитную резину, и сжатие прокладки в узле подтверждают пробной деталью, а не расчётом.
Губчатая резина ведёт себя под инструментом иначе, чем монолитная пластина. Нож давит на материал, ячейки сминаются перед лезвием, и вместо чистого реза на мягкой губке получается кромка с наклоном или рваными порами. Отсюда три следствия: способ резки подбирают под плотность и толщину губки, допуск задают шире, а размеры проверяют без прижима.
Губка сминается перед лезвием и восстанавливается после него
Монолитная резина почти несжимаема по объёму, и нож её разделяет. Пористая резина по объёму в основном состоит из газовых ячеек, и нож сначала сжимает материал, потом режет. Чем мягче губка и чем толще лист, тем сильнее отклоняется кромка от вертикали. После прохода инструмента губка распрямляется, но не до конца, и деталь выходит немного меньше контура.
При вырубке штампом это видно лучше всего. Американская таблица допусков на вырубленные резиновые детали по правилам RMA объясняет, почему допуск растёт с толщиной: давление ножа штампа сжимает материал, и кромка получается вогнутой, середина торца уже верхней и нижней поверхности. У тонкой губки этот «прогиб» незаметен, у толстого листа его видно на глаз.
Открытые и закрытые поры добавляют своё. Губка с закрытыми ячейками, как большинство пористых EPDM, неопрена и силикона для уплотнений, режется чище: каждая ячейка держит форму. Пенополиуретан с открытыми порами мягче, рвётся на тонких перемычках и впитывает воду. Выбор между ними задают условия узла, а резка лишь учитывает материал: пористую резину и силикон подбирают по среде, температуре и плотности, и только потом решают, чем резать.
Способ резки выбирают по толщине, порам и тиражу
| Способ | Что режет хорошо | Ограничение на губке |
|---|---|---|
| Плоттер с осциллирующим ножом | губчатый EPDM, неопрен, силикон, тонкий пенополиуретан, сложный контур | толстая мягкая губка даёт наклон кромки |
| Вырубка ленточным штампом | серии одинаковых прокладок | вогнутая кромка у толстого листа, нужен штамп |
| Гидроабразивная струя | толстая губка, точный контур, мелкие окна | вода в открытых порах, сушка после резки |
| Ленточный нож для блоков | пенополиуретан в блоке, нарезка на листы | только прямой рез, контур отдельно |
| Лазер | не применяется к резине и силикону | оплавленная кромка |
Плоттер удобен для штучных и мелкосерийных заказов: файл DXF превращается в деталь без оснастки, а вакуумный стол прижимает лист разрежением, не сминая его сверху. Осциллирующий нож совершает частые короткие ходы вверх-вниз и пропиливает губку, вместо того чтобы давить на неё. На плоттерной резке губку раскладывают так же, как монолитный лист, только скорость ножа ниже.
Вырубка выигрывает на сериях, когда одинаковых деталей сотни и тысячи. Штамп проходит лист за один удар, но для толстой мягкой губки нужен острый нож с малым углом заточки, иначе вогнутость кромки выходит за допуск. Резину, силикон и PTFE лазером мы не режем: на губке луч оплавляет стенки ячеек и оставляет твёрдую корку на кромке.
Каким способом резать пористую резину?
Пористую резину средней толщины чаще всего режут на плоттере с осциллирующим ножом: он пропиливает губку частыми короткими ходами и почти не сминает её, оснастка не нужна. Серии одинаковых прокладок вырубают ленточным штампом. Толстую губку и детали с мелкими окнами режут гидроабразивной струёй, после чего открытопористый материал сушат. Лазер для губчатой резины не подходит из-за оплавленной кромки.
Гидроабразив режет толстую губку без сминания
Струя воды с абразивом не давит на материал сверху, поэтому толстая губка режется с вертикальной кромкой и тем же размером на верхней и нижней поверхности. По опубликованной таблице одного американского изготовителя губчатых деталей (Stockwell Elastomerics), гидроабразив держит размер детали точнее вырубки: для губки толщиной 3,2–6,3 мм и размера 25–160 мм это ±0,38 мм против ±0,81 мм у штампа.
Плата за точность одна: вода. Губка с закрытыми порами набирает влагу только по кромке, и после короткой сушки этого не видно. Пенополиуретан и другие открытопористые материалы впитывают воду объёмом, их сушат дольше, а детали с клеевым слоем после гидроабразива рискуют отслоением клея у кромки. Для губки с липким слоем это решает выбор в пользу плоттера, а уплотнитель с клеевым слоем режут вместе с защитной плёнкой, которую снимают только при монтаже.
Можно ли резать пенополиуретан гидроабразивом?
Пенополиуретан режут гидроабразивом, когда нужен точный контур или мелкие окна в толстом листе, но открытые поры впитывают воду, и детали после резки требуют сушки. Если на поролоне есть клеевой слой, влага у кромки ослабляет его, поэтому такие детали чаще режут плоттером. Тонкий пенополиуретан до нескольких миллиметров плоттер режет без воды и сушки, и этот путь проще.
Допуск на губку задают шире, чем на монолит
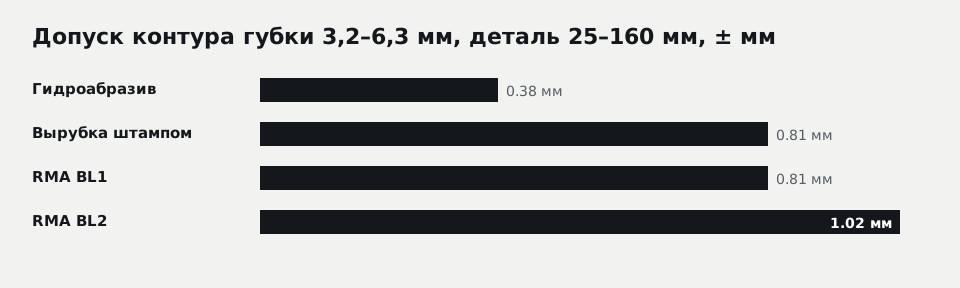
Цифры на схеме взяты из таблицы Stockwell Elastomerics для губки толщиной 3,2–6,3 мм и размера детали 25–160 мм: гидроабразив ±0,38 мм, вырубка ±0,81 мм, классы RMA BL1 ±0,81 мм и BL2 ±1,02 мм. Для деталей длиннее 160 мм таблица переходит от фиксированного допуска к доле от размера. Это данные конкретного изготовителя и американских правил, их стоит рассматривать как порядок величин для расчёта.
Сводная таблица RMA для вырубленных деталей, которую публикует американский изготовитель CGR Products, даёт допуск длины и ширины по толщине листа: до 6,3 мм ±0,80 мм в стандартном классе, 6,3–12,5 мм ±1,0 мм, свыше 12,5 мм ±1,25 мм. Логика та же: толще губка, сильнее сминается кромка.
Для чертежа из этого следует практичное правило. Жёсткий допуск, привычный для монолитной формовой детали, на губке не выполняется и не проверяется. Если корпусу нужна точная посадка в паз, точный размер закладывают в паз или в монолитную часть, а губке оставляют реальный допуск её технологии.
Какой допуск реален для детали из губчатой резины?
Деталь из губчатой резины толщиной 3,2–6,3 мм и размером 25–160 мм держит контур порядка ±0,4 мм при гидроабразивной резке и ±0,8 мм при вырубке штампом: такие значения приводит таблица Stockwell Elastomerics, близкие дают правила RMA. С ростом толщины допуск увеличивается, потому что губка сильнее сминается под инструментом. Жёсткий допуск монолитной резины для губки не годится: его нельзя ни выполнить, ни проверить без прижима.
Размер губки проверяют без прижима
Штангенциркуль с обычным усилием губок заметно сжимает пористую резину, у мягкой губки ошибка по ориентиру доходит до десятых долей миллиметра. Контур детали проверяют на столе без нажима, по шаблону или накладывая деталь на распечатку чертежа в масштабе 1:1. Толщину губки меряют толщиномером с малым и постоянным усилием, и в КП стоит записать, каким прибором и с каким прижимом будут мерить, иначе приёмка у заказчика и у изготовителя даст разные цифры.
Перед замером деталь выдерживают в помещении: губка из холодного склада или сразу после гидроабразива меняет размер. Деталь из рулона, которая сутки пролежала свёрнутой, тоже сначала распрямляют на столе.
Чертёж под губку рисуют с запасом на перемычки
Узкая перемычка между окном и краем детали в губке рвётся первой: при снятии с подложки, при выборке облоя, при монтаже. Чем мягче и толще губка, тем шире должна быть перемычка, и проверяют её на пробной детали из того же листа. Мелкие отверстия под винты в толстой мягкой губке выходят неровными, поэтому их иногда переносят в монолитную вставку или делают больше крепежа с запасом.
Острые внутренние углы на губке дают надрыв при растяжении, и в чертеже их скругляют. Если контур длинный и узкий, его раскладывают на листе вдоль одного направления, чтобы детали не отличались по усадке между рулонами.
Сжатие прокладки подтверждают пробой
Губка уплотняет, когда её сжимают сильнее монолитной резины. По обзору американского изготовителя прокладок Elasto Proxy, для губки с закрытыми порами типичное рабочее сжатие лежит в пределах 30–50 % толщины, открытопористой нужно больше, порядка 40–60 %. При меньшем сжатии губка не закрывает неровности фланца, при большем ячейки схлопываются, и прокладка набирает остаточную деформацию. Толщину и плотность листовой пористой резины подбирают под зазор узла и усилие крепления крышки.
Герметичность шкафа или корпуса по губчатой прокладке по одному расчёту не обещают. Реальная крышка гнётся между винтами, замок прижимает неравномерно, и на дальнем углу сжатие оказывается меньше расчётного. Надёжный путь: вырезать пробную прокладку из выбранной губки, поставить на корпус и проверить сжатие и протечку на месте, а затем запускать партию. Если корпус должен держать класс защиты по пыли и воде, уплотнитель электрошкафа проверяют на двери с замками в том положении, в каком шкаф будет стоять.
Прокладку на действующем оборудовании меняют после остановки: шкаф обесточивают, вентиляционный люк закрывают при выключенном вентиляторе, горячий корпус дают остыть.
Губки разных каучуков режутся по-разному
Губчатый EPDM с закрытыми порами режется чисто и держит кромку, поэтому его чаще всего берут для уличных шкафов и вентиляции. Неопрен-губка плотнее на ощупь и тоже хорошо режется на плоттере. Губчатый силикон мягкий и липкий, его режут острым ножом на малой скорости, иначе нож тянет материал. Пенополиуретан открытоячеистый, его нарезают на листы ленточным ножом из блока, а контур режут плоттером или штампом.
| Материал | Поры | Что учесть при резке |
|---|---|---|
| Губчатый EPDM | закрытые | чистая кромка, плоттер или штамп |
| Неопрен-губка (CR) | закрытые | плотная, режется плоттером и штампом |
| Губчатый силикон | закрытые | липкий, малая скорость ножа |
| Пенополиуретан | открытые | рвутся узкие перемычки, вода впитывается |
Подпись к таблице: поведение губки под ножом дано как ориентир для марок общего назначения; марку и плотность губки под ваш узел записывают в КП.
Для расчёта резки губки нужны пять сведений
Чтобы заявку на резку пористого материала посчитали сразу, приложите контур в DXF или PDF с размерами, толщину и материал губки или условия узла (улица, масло, температура), тип пор, если он известен, наличие клеевого слоя и количество с расходом в год. Отдельно укажите, какие размеры критичны для посадки, и каким способом вы будете их принимать. Ориентир по цене плоттерной резки: от 30 ₽ за погонный метр реза плюс материал, ориентировочно, с НДС, точная цена в КП. Если пробная деталь не подтвердила сжатие на корпусе, толщину или плотность губки меняют до запуска партии, а готовые прокладки из пористой резины и силикона режут уже по утверждённому файлу.
Вопросы и ответы
Можно ли вырезать рамку из губки целиком, без стыков?
Почему деталь из губки после резки получилась меньше чертежа?
Как хранить нарезанные детали из пористой резины до монтажа?
Справочник механика по уплотнениям: стойкость, температуры, Шор, паронит — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30