Ремонтопригодность и надёжность оборудования: показатели и как их улучшить
Ремонтопригодность — свойство оборудования, которое показывает, насколько быстро и с какими затратами его можно обслужить и вернуть в работу после отказа; главный её показатель — среднее время восстановления. Вместе с наработкой на отказ оно даёт коэффициент готовности: при отказе раз в 4 000 часов и ремонте за 6 часов он равен 0,9985, а если двое суток ждать запчасть, падает до 0,987, и простой за год растёт в девять раз. Поэтому ремонтопригодность на действующем предприятии улучшают не только конструкцией, но и тем, как быстро находится нужная деталь.
Надёжность оборудования обычно обсуждают через отказы: как часто ломается. Но простой линии зависит от двух чисел, и второе, время восстановления, предприятие может изменить быстрее, чем частоту отказов. Именно его и описывает ремонтопригодность.
Ремонтопригодность входит в надёжность вместе с безотказностью
Надёжность в технике традиционно рассматривают как сочетание нескольких свойств. Безотказность отвечает на вопрос, как долго объект работает без отказа. Долговечность определяет, сколько он прослужит до предельного состояния с учётом ремонтов. Сохраняемость касается хранения и транспортировки. Ремонтопригодность показывает, насколько объект приспособлен к обслуживанию и ремонту. Действующие термины в России задаёт ГОСТ Р 27.102-2021, который с 2022 года заменил ГОСТ 27.002-2015.
Для механика разница между свойствами видна на одном насосе. Безотказность описывает, как часто течёт его торцевое уплотнение. Долговечность говорит, через сколько лет корпус и вал придётся менять целиком. Ремонтопригодность показывает, за сколько часов уплотнение можно заменить: снимается ли оно без демонтажа двигателя, есть ли картридж, нужна ли центровка после сборки. Частоту отказов описывает наработка на отказ, а ремонтопригодность отвечает за вторую половину простоя, время ремонта.
Показатели ремонтопригодности установлены ГОСТ 21623-76
Номенклатуру показателей ремонтопригодности задаёт ГОСТ 21623-76 «Система технического обслуживания и ремонта техники. Показатели для оценки ремонтопригодности. Термины и определения», стандарт действует (карточка стандарта). Показатели делят на временные, трудовые и стоимостные.
| Показатель | Что измеряет | Откуда взять данные на предприятии |
|---|---|---|
| Среднее время восстановления (MTTR) | часы от отказа до пуска | журнал отказов, наряды |
| Вероятность восстановления за заданное время | доля ремонтов, уложившихся в норму | журнал отказов |
| Средняя трудоёмкость восстановления | человеко-часы на ремонт | наряды, табель |
| Средняя стоимость восстановления | затраты на запчасти и работу | бухгалтерия, склад |
| Средняя трудоёмкость ТО | человеко-часы на обслуживание | график ППР, наряды |
Время и трудоёмкость различаются: два слесаря заменят уплотнение за 3 часа, это 3 часа простоя и 6 человеко-часов. Для потерь производства важно время, для бюджета ремонтной службы трудоёмкость.
Как оценить ремонтопригодность оборудования?
Ремонтопригодность оборудования оценивают по журналу отказов и нарядам на ремонт: считают среднее время восстановления от момента отказа до пуска, среднюю трудоёмкость в человеко-часах и среднюю стоимость ремонта по однотипным машинам за год. Полезно разложить время восстановления на составляющие: обнаружение, ожидание запчасти и людей, разборку, замену, сборку и проверку. Самая длинная составляющая показывает, что улучшать первым.
Время восстановления складывается из пяти частей
Восстановление начинается не с ключа в руке, а с момента отказа. До начала ремонта отказ надо заметить и определить причину, найти людей, инструмент и деталь. После ремонта узел собирают, проверяют и запускают.
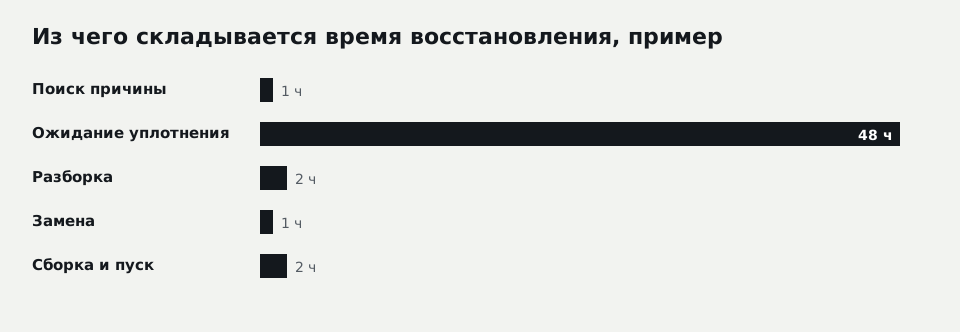
Пример (условные цифры) для замены торцевого уплотнения центробежного насоса: поиск причины 1 час, ожидание уплотнения 48 часов, разборка 2 часа, замена 1 час, сборка, центровка и пуск 2 часа. Вся работа слесарей занимает 6 часов, а ожидание детали в восемь раз больше. Такая структура типична для оборудования, у которого запасные уплотнения не лежат на складе и заказываются после отказа.
Коэффициент готовности соединяет наработку и восстановление
Коэффициент готовности равен средней наработке на отказ, делённой на сумму наработки на отказ и среднего времени восстановления. Он показывает долю времени, в которую оборудование готово к работе, не считая плановых остановок.
| Сценарий | MTBF, ч | MTTR, ч | Коэффициент готовности | Простой за год при 18 отказах, ч |
|---|---|---|---|---|
| Деталь на складе | 4 000 | 6 | 0,9985 | 108 |
| Деталь заказывают после отказа | 4 000 | 54 | 0,987 | 972 |
| Деталь на складе, картриджное уплотнение | 4 000 | 3 | 0,9993 | 54 |
Разница между 0,9985 и 0,987 выглядит малой, но в часах это девятикратный рост простоя. Для парка насосов с 18 отказами в год 972 часа означают более сорока насосо-суток простоя, и на насосе без резерва каждый такой час останавливает линию. Те же часы попадают в учёт простоя оборудования и в акт, где их связывают с причиной.
Конструкция задаёт ремонтопригодность ещё на чертеже
Часть ремонтопригодности заложена изготовителем оборудования, и её трудно изменить. Порядок обеспечения ремонтопригодности при разработке изделий задаёт ГОСТ 23660-79. Принципы понятны и без стандарта: к изнашиваемым узлам нужен доступ без разборки соседних, разъёмные соединения вместо сварных, стандартные и унифицированные детали, базы для сборки без подгонки, точки контроля и сливы.
Уплотнения сокращают ремонт картриджем и стандартным размером
Для уплотнений это выражается просто. Картриджное торцевое уплотнение меняют быстрее набора отдельных деталей, потому что его не нужно выставлять на валу. Манжета стандартного размера заменяется деталью из каталога, а манжета нестандартного размера требует изготовления. Крышка на шпильках снимается быстрее, чем крышка на вклеенном герметике. При выборе нового оборудования эти вопросы полезно задать поставщику до покупки.
Действующее оборудование ускоряют организацией ремонта
На работающем предприятии ремонтопригодность улучшают в основном за счёт того, что окружает ремонт. Первый рычаг: запас изнашиваемых деталей по критичным узлам, рассчитанный по наработке на отказ и сроку поставки, удобно собрать в комплект ЗИП. Второй: технологические карты ремонта с перечнем инструмента и последовательностью работ. Третий: обученные люди и специнструмент на месте. Четвёртый: планирование замен по графику ППР оборудования, чтобы часть отказов превратить в плановые остановки.
Пятый рычаг часто упускают: документация на изнашиваемые детали. Если у уплотнения, прокладки или втулки нет чертежа, а оборудование снято с производства, каждый ремонт начинается с поиска и обмера, и время ожидания детали растёт непредсказуемо. Чертёж или цифровая модель, снятые один раз, превращают этот поиск в повторный заказ.
Чертёж на каждую изнашиваемую деталь сокращает ожидание
Перечень изнашиваемых деталей по каждой машине с размерами, материалом и местом установки становится основой ремонтопригодности на эксплуатации. Для деталей без документации размеры снимают с образца при ближайшей плановой остановке, пока деталь ещё не разрушена. По снятым размерам делают оцифровку: чертёж или файл для станка, который хранят в карточке узла.
Наша компания производит уплотнения, прокладки и полимерные детали по образцу, а снятие размеров и чертёж по образцу бесплатны при заказе от 9 000 ₽ с НДС. Если деталь нужна после внезапного отказа, когда линия уже стоит, ускорить ответ помогает заявка с фото на листе с линейкой, образцом и условиями работы. Каждый такой случай стоит записать в журнал вместе со временем ожидания: через год по этим записям видно, какие детали держать на складе, чтобы время восстановления не зависело от поставки.
Вопросы и ответы
Чем ремонтопригодность отличается от восстанавливаемости?
Какие показатели надёжности оборудования считают на предприятии?
Как ремонтопригодность закладывают при проектировании?
Excel-реестр уплотнений с датами замены и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30