Прокладки для компрессора: поршневые и винтовые
Прокладки поршневого компрессора стоят на головке цилиндра, клапанной плите, картере и охладителях: у горячих узлов это паронит, графит или металл, у картера маслостойкая резина. Пример расчёта: одноступенчатая машина на 0,8 МПа при показателе политропы 1,3 нагревает воздух примерно до 210 °C, а двухступенчатая на тот же напор около 105 °C за каждой ступенью. Поэтому одна и та же резина, которая годами держит крышку картера, у клапанной плиты обугливается за смену, и материал подбирают по узлу, а не по компрессору целиком.
Прокладка компрессора редко выходит из строя сама по себе: чаще её губит перегрев после засорения охладителя, замена масла на неподходящее или неверная толщина после прошлого ремонта. Отсюда порядок подбора: сначала узел и его температура, затем среда, и только потом материал.
Поршневой компрессор уплотняют пять групп прокладок
В типичном воздушном поршневом компрессоре прокладки делятся по узлам. Температуры в таблице ориентировочные и относятся к деталям узла; воздух за клапаном одноступенчатой машины бывает горячее, как показывает расчёт ниже, а точные значения берут из паспорта машины.
| Узел | Что разделяет прокладка | Температура, ориентир | Материал, ориентир |
|---|---|---|---|
| Головка цилиндра | полости всасывания и нагнетания, цилиндр и атмосферу | до +200 °C | паронит, армированный графит, медь, алюминий |
| Клапанная плита | цилиндр и плиту, плиту и головку | до +200 °C | паронит, графит, металл |
| Седла клапанов промышленных машин | клапан и гнездо в цилиндре | до +200 °C | металл, паронит |
| Картер и крышки | масляную ванну и атмосферу | до +80…+100 °C | паронит ПМБ, NBR, пробковая резина |
| Охладители | воздух или масло и воду | до +60…+100 °C | NBR, EPDM на водяной стороне, паронит |
Самые нагруженные места две верхние строки. Там прокладка одновременно держит перепад давления, горячий воздух с масляным туманом и вибрацию от ударов поршня. В крышках картера условия мягче, и ошибиться в материале там сложнее.
Температуру за клапаном считают по степени сжатия
Насколько горячо у клапанной плиты, можно оценить без паспорта. Температура в конце сжатия растёт со степенью повышения давления по формуле T2 = T1 × (p2/p1)^((n−1)/n), где температуры абсолютные, а n около 1,3 для поршневой машины с воздушным охлаждением.
| Схема | Степень сжатия | Расчёт при +20 °C на входе | Температура, около |
|---|---|---|---|
| Одна ступень на 0,8 МПа | 9 | 293 × 9^0,23 | +210 °C |
| Две ступени на 0,8 МПа | 3 на ступень | 293 × 3^0,23 | +105 °C |
| Одна ступень на 0,8 МПа, вход +40 °C | 9 | 313 × 9^0,23 | +245 °C |
Расчёт показывает две вещи. Летом в жаркой компрессорной каждые 10 °C на входе одноступенчатой машины дают около 17 °C у головки. А грязный промежуточный охладитель двухступенчатой машины поднимает температуру второй ступени до значений одноступенчатой. Если прокладка головки «горит» каждый сезон, сначала проверяют охлаждение и фильтр, затем материал.
Толщина прокладки головки задаёт мёртвый объём
Прокладка между цилиндром и клапанной плитой определяет зазор между поршнем в верхней точке и плитой. Чем он больше, тем больше сжатого воздуха остаётся в цилиндре и расширяется обратно, и тем меньше воздуха машина подаёт в ресивер. Поэтому прокладку толще оригинала не ставят: производительность падает, время наполнения ресивера растёт, головка греется сильнее.
Тоньше тоже нельзя. Если зазор был выбран производителем в несколько десятых миллиметра, тонкая прокладка или новая без учёта износа шатуна даст удар поршня в плиту. Толщину берут из каталога деталей машины или меряют на старой прокладке по участку, который не попадал под затяжку болтов, например по краю окна или выступа.
Вторая особенность прокладки головки в перегородках. Она разделяет полости всасывания и нагнетания внутри головки, и узкая перемычка между ними работает тяжелее наружного контура. Если её прорвало, воздух перетекает из нагнетания обратно во всасывание, компрессор шумит ровно, но не набирает давление. При заказе по образцу перемычки и все каналы должны быть видны на скане или фото.
Клапанная плита собрана в пакет из нескольких прокладок
У компрессоров малой и средней мощности клапанная плита стоит между цилиндром и головкой, и прокладок две: под плитой и над ней. Сами клапаны, стальные пластинки, к прокладкам не относятся, но прокладки задают их положение и прижим. Если поменять толщину нижней прокладки, ход пластинки не изменится, а мёртвый объём изменится.
У крупных промышленных машин клапаны съёмные и стоят в гнёздах цилиндра на кольцевых прокладках под седлом. Эти кольца часто металлические, и после каждого вскрытия их меняют. Неметаллическое кольцо в такое гнездо ставят только по указанию изготовителя компрессора, потому что от его осадки зависит прижим клапана.
Пакет из двух прокладок и плиты меряют вместе и по отдельности. Если суммарная толщина пакета при сборке отличается от старого больше чем на 0,1–0,2 мм, это повод проверить зазор до пуска, например свинцовой проволокой, положенной на поршень.
Материал выбирают по самому горячему месту узла
Для головки и клапанной плиты применяют три группы материалов. Паронит выдерживает температуру нагнетания воздушных машин и масляный туман, но на тонкой перемычке может крошиться. Армированный графит держит больше и лучше заполняет неровности, а для выбора между ними пригодится разбор паронита и ТРГ. Металл ставят там, где так задумал изготовитель машины.
Для картера, крышек и масляных фильтров подходят паронит ПМБ и маслостойкая резина. Ориентир для NBR общего назначения до +100 °C в масле, выше и в синтетических маслах переходят на FKM; отечественные и импортные марки маслостойкой резины различаются. EPDM ставят только на водяную сторону охладителя: в масле он набухает за недели.
Прокладку из резины к горячей головке не ставят ни при каком давлении. Даже FKM у плиты одноступенчатой машины работает на пределе, а при перегреве из-за грязного охладителя теряет упругость первым.
Винтовой компрессор уплотняют в основном кольцами
В винтовой машине плоских прокладок меньше, а резиновых колец больше. Масло в контуре нагревается до +80…+100 °C на выходе из блока, и кольца работают в нём постоянно: на крышке маслоотделителя, на фильтре, на термостатическом клапане, в штуцерах трубок. Плоские прокладки стоят на крышке сепаратора, на фланцах охладителя и на впускном клапане.
Здесь главный вопрос совместимость с маслом. Многие винтовые машины работают на синтетических маслах, и резину, которая годами служила на минеральном масле, после смены масла может разбухнуть или задубеть. Перед заменой колец берут из паспорта марку масла и проверяют её стойкость с выбранной резиной. Нестандартные уплотнительные кольца для этих узлов делают из NBR, HNBR или FKM по заданию.
Светофор показывает, какую заявку можно запускать сразу
Перед заказом полезно отнести узел к одной из трёх зон (классификация Сивиза, ориентир):
- зелёная: крышки картера, люки, водяная сторона охладителя воздушного компрессора, материал известен по каталогу деталей;
- жёлтая: прокладка головки или клапанной плиты неизвестного материала, синтетическое масло, масло горячее +100 °C, нет данных о толщине;
- красная: компрессоры природного газа, аммиака, кислорода и водорода, давление выше 1,6 МПа, воздух для дыхания или пищевого контакта.
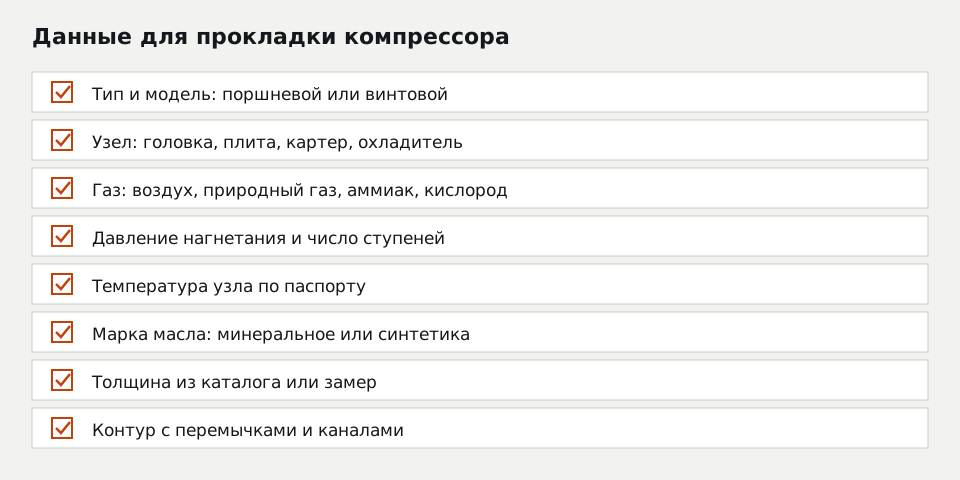
Зелёную заявку запускают по образцу и марке материала. Жёлтую сначала дополняют данными: тип и модель машины, давление нагнетания, масло, толщина из каталога, контур с каналами. По красной зоне обещаний до решения технолога нет: для кислорода и водорода материалы и чистоту деталей задаёт изготовитель компрессора, для аммиака материалы подбирают как уплотнения для аммиака.
Пробитая прокладка головки выдаёт себя по работе машины
Прокладку головки подозревают, если компрессор дольше обычного набирает давление в ресивере, головка греется сильнее соседнего цилиндра, у стыка слышен свист или видны масляные потёки. У двухступенчатой машины подсказку даёт промежуточное давление: при прорыве на первой ступени оно падает, на второй растёт и может сработать предохранительный клапан между ступенями.
Перед заказом новой прокладки снятую стоит осмотреть. Прогар по перемычке говорит о перегреве или неверном материале, выдавливание наружу о слабой или неравномерной затяжке, трещины по отверстиям о короблении плиты. Новая прокладка без исправления причины проработает столько же, сколько старая.
Короткие ответы о прокладках компрессора
Из чего делают прокладку головки поршневого компрессора?
Прокладку головки поршневого компрессора делают из паронита, армированного графита или металла: меди и алюминия. Выбор зависит от температуры нагнетания, которая у одноступенчатой машины на 0,8 МПа доходит до +200 °C и выше, и от решения изготовителя машины. Резину для головки не применяют, она теряет упругость и обугливается у клапанной плиты.
Можно ли поставить прокладку головки толще оригинальной?
Прокладку головки компрессора толще оригинальной ставить нельзя: растёт зазор между поршнем и клапанной плитой, вместе с ним мёртвый объём, и машина подаёт меньше воздуха, а головка греется сильнее. Тоньше тоже нельзя, поршень может ударить в плиту. Толщину берут из каталога деталей или меряют на участке старой прокладки, который не был зажат болтами.
Какая резина нужна для колец винтового компрессора?
Резину для колец винтового компрессора выбирают по маслу и температуре контура, обычно +80…+100 °C на выходе из блока. Для минерального масла подходит NBR, для горячего и синтетического масла FKM или HNBR по паспорту масла. EPDM в масляном контуре не применяют, он набухает. Марку масла указывают в заявке вместе с размерами колец.
Контур с каналами и толщина решают заказ по образцу
Старую прокладку головки или плиты присылают целиком, даже прогоревшую, вместе с маркой компрессора. Если отправить её нельзя, подойдёт скан на планшетном сканере или фото на листе А4 с линейкой, снятое строго сверху, и отдельная фотография головки со стороны прокладки. По ним строят контур с перемычками и каналами, а толщину берут из каталога или замера.
Головку и плиту обычно режут из листа: паронитовые прокладки с перемычками шириной в несколько миллиметров требуют точного контура, а крышкам картера и охладителям подходят маслобензостойкие листы. Наша компания производит такие детали по образцу, эскизу и чертежу; срок от 1 рабочего дня, в зависимости от сложности заказа, а если для серии понадобится штамп, срок назовём в КП.
Вопросы и ответы
Можно ли вырезать прокладку картера компрессора из паронита по старой?
Какие прокладки нужны холодильному компрессору?
Чем отличаются прокладки безмасляного компрессора?
Excel-реестр уплотнений с датами замены и справочник механика — на почту
Два файла придут сразу. Отметьте „Хочу получать полезные письма“ — и в ближайшие две недели пришлём ещё три материала, по одному в письме.
Письмо с материалами уже в пути
Если его нет через 10 минут, проверьте папку «Рассылки» или «Спам» и добавьте polza@siviz.ru в контакты.
Нужна деталь сейчас? Отправьте чертёж или фото, ответим в течение 15 минут в рабочее время.
Изделия и услуги по теме статьи
Заявка № получена
Менеджер свяжется с вами в течение 15 минут в рабочее время. Если чертёж и материал понятны, КП придёт в течение часа.
Срочно, оборудование стоит? Позвоните: +7 926 690-83-30